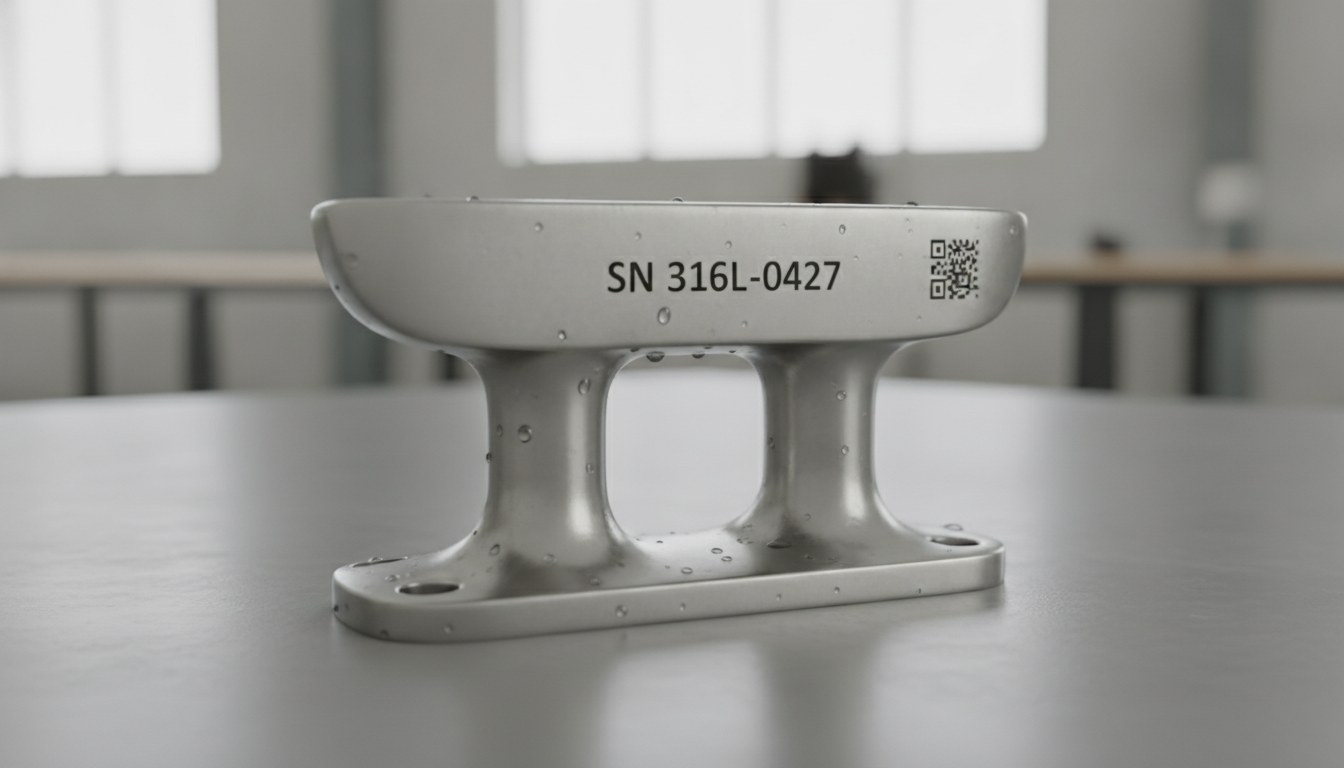
Wer Blöcke, Relingstützen, Seezaunfüße, Klampen und Kennzeichnungsschilder für das Deck herstellt, arbeitet mit einer Einschränkung, die nichts mit der Ästhetik zu tun hat: Die HIN-Nummer, die Seriennummer und die Herstellerdaten müssen über Jahrzehnte lesbar bleiben, im Dauerbetrieb unter Salznebel, UV-Strahlung und Nass-Trocken-Zyklen. Bei manchen dieser Bauteile ist die Kennzeichnung keine Wahl, sondern eine normative Pflicht.
Das Problem ist, dass das Meer Prozessfehler nicht verzeiht. Eine Kennzeichnung, die nach industrieller Logik gedacht ist — tief, kontrastreich, „gut sichtbar bei der Abnahme” — kann auf einem Meereskomponenten zum Ausgangspunkt der Korrosion werden. Und sobald die lokale Korrosion den Grund eines Zeichens oder eines DataMatrix-Moduls angreift, ist der Code lange vor dem Ende der Nutzungsdauer des Teils nicht mehr lesbar.

Die Faserlaser-Kennzeichnung geht genau diesen Kompromiss an: ein dauerhaftes und kontrastreiches Zeichen zu erzielen, ohne die Schicht zu beeinträchtigen, die das Metall vor Korrosion schützt. Sie erfordert aber, über das Material nachzudenken, nicht über das Zeichen.
Die Materialien des Decks und wie sie auf den Faserlaser reagieren
Die Deckskomponenten konzentrieren sich auf drei Materialfamilien, jede mit einem anderen Korrosionsschutzmechanismus. Der marine Edelstahl, typischerweise AISI 316L, widersteht dank einer dünnen passiven Chromoxidschicht, die sich in Gegenwart von Sauerstoff spontan neu bildet. Das Aluminium für die Schifffahrt ist fast immer eloxiert: Der Schutz ist die kompakte anodische Schicht, die auf elektrochemischem Wege erzeugt wird. Der glasfaserverstärkte Kunststoff (GFK) schließlich überlässt die Barriere dem Gelcoat.

Der Faserlaser mit 1064 nm arbeitet gut auf beiden Metallen, denn seine Wellenlänge wird von metallischen Oberflächen effizient absorbiert und ermöglicht es, den Wärmeeintrag von der einfachen Oberflächenoxidation bis zum Abtrag zu modulieren. Auf GFK hingegen wird dieselbe Wellenlänge vom Gelcoat und von den Glasfasern kaum absorbiert: Das Ergebnis ist unbeständig, und das ist einer der Gründe, warum bei diesen Bauteilen oft ein eigenes Metallschild bevorzugt wird.
Warum eine zu tiefe Kennzeichnung Korrosionswege öffnet
Beim Edelstahl ist die industrielle Versuchung, tief zu gravieren, um zu gewährleisten, dass der Code „nicht verschwindet”. In der Meeresumgebung ist das kontraproduktiv. Material abzutragen bedeutet, die passive Schicht lokal zu entfernen und Mikrorillen mit unregelmäßiger Oberfläche zu schaffen: Geometrien, die die Spaltkorrosion und das Pitting begünstigen, die beiden für Salzwasser typischen Mechanismen der lokalen Angriffe. Der Grund eines gravierten Zeichens wird zu einer Falle, in der sich die Chloride stauen.

Hinzu kommt das thermische Thema. Ein übermäßiger und anhaltender Wärmeeintrag kann den Stahl in den Sensibilisierungsbereich bringen, in dem das Chrom als Karbide an den Korngrenzen ausfällt und die angrenzenden Zonen an Chrom verarmt — genau jene, die die Passivität gewährleisten sollten. Eine zu „thermische” Kennzeichnung kann daher die Korrosionsbeständigkeit im Umfeld des Zeichens schwächen, auch ohne viel Material abzutragen.
Die daraus resultierende Prozessregel ist gegenüber der industriellen Gewohnheit kontraintuitiv: In der Meeresumgebung ist die beste Kennzeichnung oft die am wenigsten invasive, nicht die tiefste. Es zählt die zeitliche Stabilität des Kontrasts, nicht die Tiefe der Rille.
Kontrolliertes Anlassen: Edelstahl kennzeichnen, ohne seine Passivität zu zerstören
Beim Edelstahl ist der mit dem Meeresleben stimmige Weg die Anlasskennzeichnung (Annealing): Der Strahl erwärmt die Oberfläche kontrolliert und erzeugt eine dunkle, haftende Oxidschicht, ohne Metall abzutragen. Das Zeichen oder das Modul bleiben bündig zur Oberfläche, die glatt und durchgehend bleibt. Es gibt keine Rillen, in denen die Chloride das Pitting auslösen könnten, und die umliegende passive Schicht bleibt im Wesentlichen intakt.
Der heikle Punkt ist, dass das Anlassen kalibriert werden muss: Eine zu dicke Oxidschicht oder eine schlecht verteilte Energiedichte können ihrerseits zu einem Defekt werden. Hier hört die Wahl der Parameter — Leistung, Frequenz, Geschwindigkeit, Linienüberlappung — auf, eine ästhetische Frage zu sein, und wird zu einer Frage der Beständigkeit. Die Prüffrage lautet nicht „ist es heute lesbar?”, sondern „ist es nach einem längeren Zyklus im Salznebel gemäß ISO 9227 und nach UV-Exposition lesbar?”.
Eloxiertes Aluminium: kennzeichnen, ohne das Metall freizulegen
Beim eloxierten Aluminium ist die Überlegung spiegelbildlich. Die anodische Schicht ist der Schutz: Sie bis zum Grundmetall zu gravieren legt nacktes Aluminium genau an der Stelle der Kennzeichnung frei, die zu einem Korrosionsauslöser wird und bei farbig eloxierten Teilen zu einem hellen Fleck. Ziel ist es, Kontrast zu erzielen, indem man die anodische Schicht verändert, nicht indem man sie entfernt.
Mit dem Faserlaser arbeitet man mit niedriger Fluenz, um einen Kontrast innerhalb der anodischen Dicke zu schaffen und dabei die Barriere durchgehend zu halten. Es ist ein engeres Gleichgewicht als beim Edelstahl, denn die anodische Schicht hat geringe Dicken: Das Prozessfenster muss am realen Material des Kunden gefunden werden, unter Berücksichtigung der Art der Eloxierung und einer eventuellen Färbung.
Meeresanforderung und industrielle Anforderung sind nicht dasselbe
Viele Kennzeichnungsspezifikationen entstehen für die industrielle Umgebung, wo der Referenztest das Bestehen eines Salznebelzyklus im Labor ist: eine punktuelle Qualifizierung. Das nautische Bauteil lebt hingegen jahrzehntelang in dieser Umgebung, kontinuierlich, mit der erschwerenden UV-Bestrahlung und den mechanischen Belastungen. Der Unterschied ist nicht gradueller, sondern grundsätzlicher Natur: In der Meeresumgebung muss die Kennzeichnung nicht nur den Test überstehen, sie darf nicht selbst eine Schwachstelle in die Korrosionsbeständigkeit des Teils einführen.
| Aspekt | Industrielle Anforderung | Marine Anforderung |
|---|---|---|
| Umgebung | Salznebeltest im Labor | Kontinuierliche Exposition über Jahrzehnte gegenüber Salz und UV |
| Ziel des Zeichens | Lesbarkeit und Kontrast bei der Abnahme | Beständigkeit, ohne lokale Korrosion auszulösen |
| Tiefe | Oft größer, um das Zeichen zu gewährleisten | Minimal: die passive oder anodische Schicht erhalten |
| Prüfung | Sofortige Lesbarkeit des Codes | Lesbarkeit nach Salznebel ISO 9227 und UV-Exposition |
Hinzu kommt die Pflicht. Für Sportboote schreibt die europäische Regelung die dauerhafte Anbringung der Rumpf-Identifizierungsnummer (HIN/CIN) und des Herstellerschilds vor, mit Anforderungen an die Unauslöschlichkeit und die Manipulationssicherheit, die von den Branchenstandards definiert werden. Die Rückverfolgbarkeit ist hier kein Prozess-Plus: Sie ist eine Konformitätsanforderung, die das Zeichen für die gesamte Lebensdauer des Bootes gewährleisten muss.
Wann das Schild genügt und wann die Direktkennzeichnung nötig ist
Die direkte Faserlaser-Kennzeichnung ist bei den metallischen Deckskomponenten sinnvoll — Blöcke, Füße, Relingstützen, Beschläge aus Edelstahl und Aluminium — wo das Zeichen in das Material integriert werden kann, ohne dessen Schutz zu beeinträchtigen. Sie ist die natürliche Wahl, wenn das Teil metallisch ist, die Oberfläche es zulässt und man das Risiko ausschließen will, dass sich ein Etikett oder ein aufgesetztes Schild im Betrieb ablöst.
Sie ist hingegen nicht die universelle Antwort. Bei GFK und Verbundwerkstoffen, wo der Faserlaser unbeständig arbeitet, bleibt ein markiertes Metallschild aus Edelstahl oder eloxiertem Aluminium, dauerhaft befestigt, die solideste und überprüfbarste Lösung. Dasselbe gilt, wenn die Regelung eine bestimmte Platzierung oder ein bestimmtes Format verlangt, das das Bauteil nicht bietet.
Zusammengefasst: In der Meeresumgebung ist das Kriterium nicht, wie tief oder auffällig das Zeichen ist, sondern wie lange es lesbar bleibt, ohne selbst zu einem Korrosionsauslöser zu werden. Dieses Gleichgewicht zu definieren — Material für Material, mit echten Beständigkeitsprüfungen — ist das, was eine Kennzeichnung, die eine Saison hält, von einer unterscheidet, die so lange hält wie das Boot.

Applications Manager | LASIT
Als Applications Manager bei LASIT seit über 20 Jahren verantwortet Mario Palmieri die Leitung und Entwicklung des firmeneigenen Laserlabors. Er führt Mustertests für Kunden durch und unterstützt die Bereiche Automotive, Medizin, Luft- und Raumfahrt sowie Elektronik bei der Auswahl der optimalen Lasermarkierungslösung.