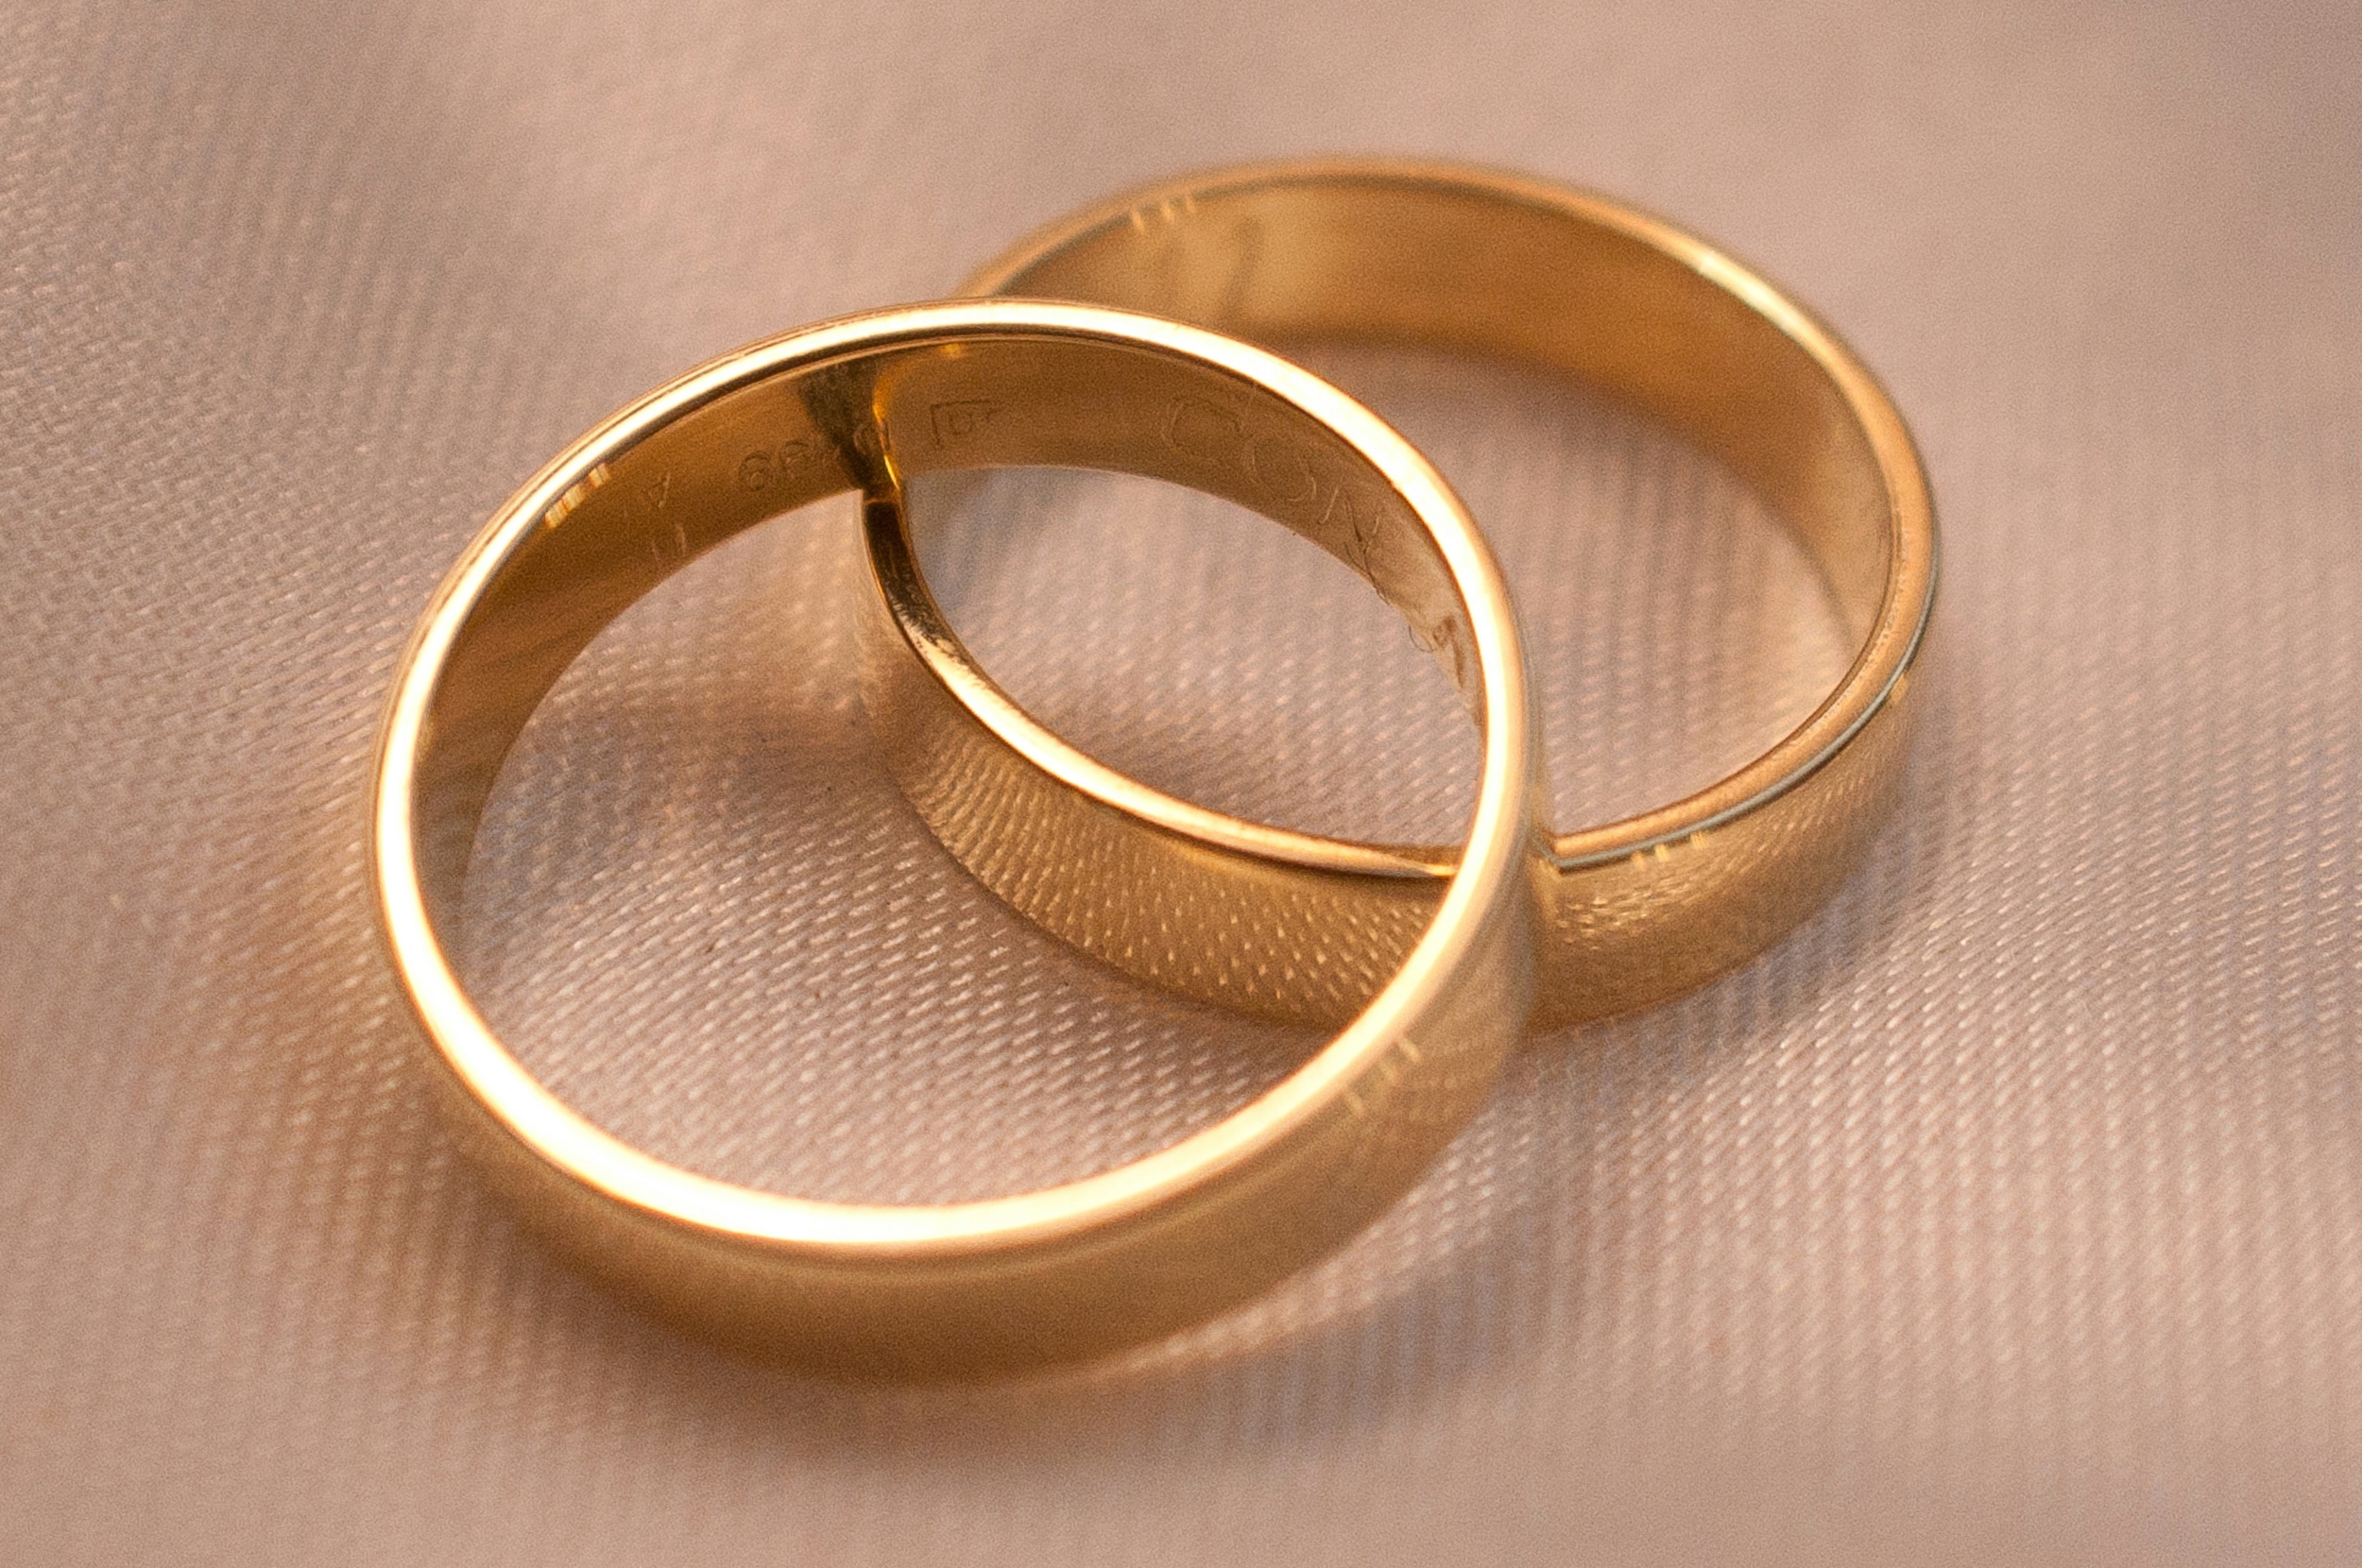
Wer Eheringe, Ringe und Silberwaren graviert, arbeitet mit Materialien, die keine zweite Chance zulassen. Ein poliertes Edelmetall ist zugleich die sichtbarste Oberfläche des Werkstücks und diejenige mit dem höchsten intrinsischen Wert: Ein Gravurfehler lässt sich weder verbergen noch beheben – er landet im Ausschuss. Und bei einem bereits zum Schmuckstück verarbeiteten Metall, hinter dem Stunden an Bearbeitung und Politur stehen, wiegt der Ausschuss ganz anders als bei einem mechanischen Bauteil.
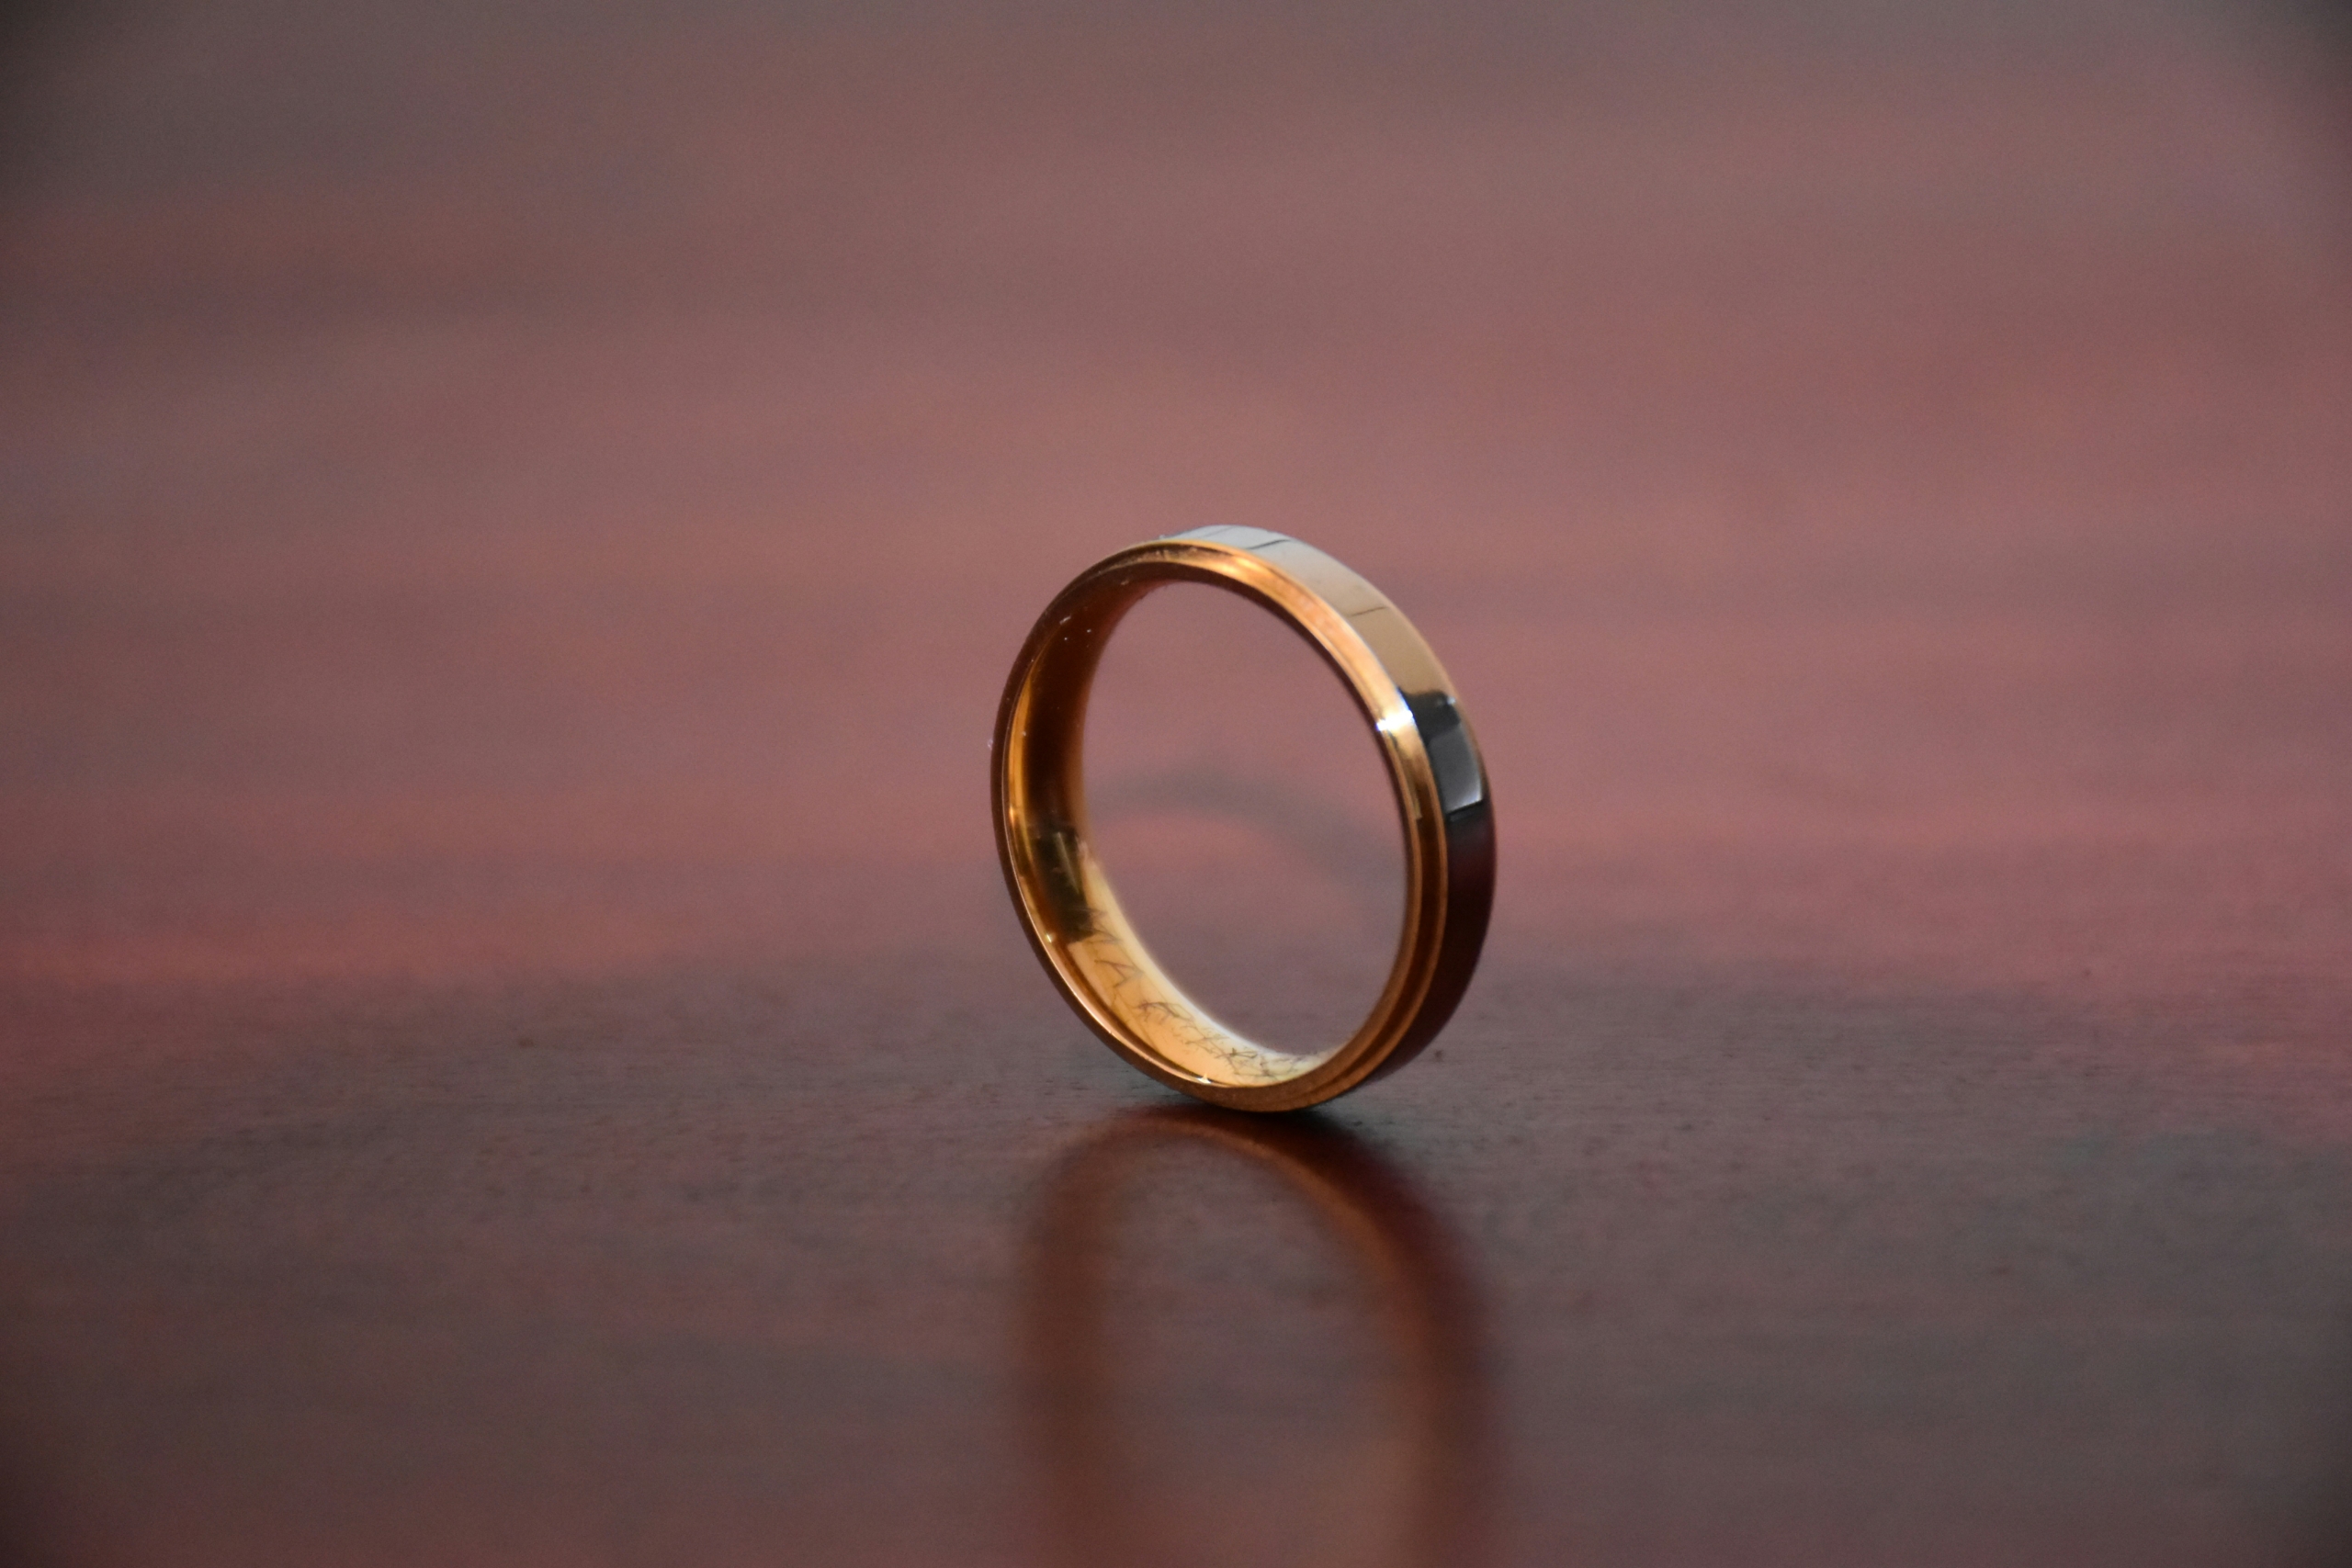
Zu diesem hohen Einsatz kommt ein konkretes physikalisches Problem hinzu. Gold, Silber und Platin gehören bei der Wellenlänge industrieller Faserlaser, den 1064 nm, zu den reflektierendsten Materialien überhaupt. Ein erheblicher Teil der Strahlenergie wird von der polierten Oberfläche zurückgeworfen, statt absorbiert zu werden, und gerade Silber – das reflektierendste der drei – ist der Grenzfall. Diese Reflektivität zu beherrschen ist die Voraussetzung für eine feine, saubere und reproduzierbare Gravur, ohne die umgebende Politur zu beeinträchtigen. Der Begriff Gravur auf Metall ist hier der richtige: Es wird Material kontrolliert abgetragen, nicht eine Farbe aufgedruckt.
Der Unterschied zwischen einer beliebigen Markierung und einer zuverlässigen Werkbankarbeit entscheidet sich genau hier: in der Kontrolle der Prozessparameter und in der Mechanik, die den Strahl bei jeder Gravur dorthin hält, wo er sein muss.
Warum Gold, Silber und Platin den Strahl auf die Probe stellen
Die Reflektivität eines Edelmetalls ist kein Detail: Sie bestimmt, wie viel Energie das Material tatsächlich absorbiert und wie viel zurückgeworfen wird. Auf einer spiegelnden Oberfläche ist die Absorption gering, und das bedeutet, dass das nutzbare Parameterfenster – Spitzenleistung, Frequenz, Scangeschwindigkeit – enger ist und auf das jeweilige Metall und dessen Oberflächengüte abgestimmt werden muss. Das lässt sich nicht nach Augenmaß improvisieren: Es ist eine Prozessdefinition, die von Tests an realen Proben desselben Feingehalts und derselben Politur wie das Endstück ausgeht.
Die drei Legierungen verhalten sich nicht gleich. Gold bietet einen guten Kontrast und ein vorhersehbares Ergebnis, sobald sein Parameterfenster gefunden ist; Platin, weniger reflektierend als die anderen beiden, neigt zu einer sauberen und leichter zu kontrollierenden Gravur; Silber bleibt das anspruchsvollste, da seine extreme Reflektivität wenig Spielraum lässt und die feinste Steuerung erfordert.
| Metall | Reflektivität bei 1064 nm | Verhalten bei der Gravur |
|---|---|---|
| Gold | Hoch | Vorhersehbarer Kontrast, sobald das Parameterfenster gefunden ist |
| Silber | Sehr hoch, am kritischsten | Enger Spielraum: erfordert die feinste Steuerung |
| Platin | Geringer als bei den anderen beiden | Saubere und leichter zu kontrollierende Gravur |
Der Faserlaserstrahl mit 1064 nm bleibt die Referenzlösung für diese Materialien, weil er alle Metalle bearbeitet und die Energie auf einen Durchmesser in der Größenordnung von hundertstel Millimetern bündelt – eine notwendige Bedingung für eine feine Linie auf einem kleinen Werkstück. Wer den grundlegenden Mechanismus verstehen möchte, kann bei wie die Lasergravur funktioniert beginnen; der Qualitätssprung bei Edelmetallen liegt darin, diesen Mechanismus auf die Reflektivität der spezifischen Legierung abzustimmen.
Die Innengravur von Eheringen mit der Drehachse
Die am häufigsten nachgefragte Gravur in der Schmuckherstellung ist die Innengravur von Eheringen: Daten, Namen, Symbole und Angaben, die entlang des inneren Umfangs des Rings verlaufen. Sie ist auch die geometrisch anspruchsvollste, da die zu gravierende Oberfläche gekrümmt und verdeckt ist und der Strahl an jedem Punkt des Umlaufs senkrecht und im Fokus bleiben muss.
Die Lösung ist die Drehachse: Der Ehering wird auf einem Spannfutter fixiert und synchron mit der Strahlablenkung in Rotation versetzt, sodass sich der Text gleichmäßig entlang des gesamten inneren Umfangs ohne Verzerrungen entwickelt. Der Laser arbeitet stets an dem Punkt, an dem der Einfall korrekt ist, während sich der Ring darunter dreht. Das Ergebnis ist eine gleichbleibende Linie vom ersten bis zum letzten Zeichen, unabhängig vom Durchmesser des Eherings.
Dieser Ansatz hat auch einen konkreten Wert für die Reproduzierbarkeit. Ein von Hand gravierter Ehering hängt von der Handbewegung des Handwerkers ab; ein mit Drehachse und definierten Parametern gravierter Ehering liefert bei jedem Werkstück derselben Größe genau dasselbe Ergebnis, ob es sich um ein Paar oder um eine kleine Serie handelt. Die Lesbarkeit eines Datums oder eines kurzen Namens bleibt auch bei den kleinsten Größen konstant, wo der Innenraum begrenzt ist und jede Fehlausrichtung sichtbar wäre.
Meisterzeichen, Feingehalt und Kennzeichnungsstempel
Neben der Personalisierung bringt das Edelmetall eine Kennzeichnungsfunktion mit sich. Das Verantwortlichkeitszeichen und der Feingehaltsstempel – die Angabe der Feinheit der Legierung – sind Elemente, die das Werkstück begleiten und seine Beschaffenheit deklarieren. Der Laser führt diese Markierungen dauerhaft und reproduzierbar aus, mit einer kontrollierten Linie, die das umgebende Metall nicht verformt, wie es ein geschlagener Punzen tun würde.
Auf diesem Gebiet berührt die Lasergravur das Thema der Rückverfolgbarkeit und Echtheit. Eine eindeutige Seriennummer, ein Mikrosymbol oder ein Code können das einzelne Objekt mit seiner Dokumentation verknüpfen – ein Aspekt, der bei hochwertigen Silberwaren und wertvollen Stücken zu einem Schutzinstrument wird. Es ist dasselbe Prinzip, nach dem die Lasermarkierer gegen Fälschung auf Elementen arbeiten, die schwer zu reproduzieren und unmöglich zu entfernen sind, ohne Spuren auf der Oberfläche zu hinterlassen.
Feine Markierung auf bereits polierten Oberflächen
Die ästhetische Herausforderung besteht darin, auf einer spiegelnden Oberfläche zu gravieren, ohne sie zu beschädigen. Auf einem polierten Werkstück ist jede fehlplatzierte Markierung mit bloßem Auge sichtbar, und der Kontrast der Gravur muss aus dem Kontrast zwischen dem bearbeiteten Bereich – matter oder satiniert – und dem intakten spiegelnden Umfeld entstehen. Deshalb ist die Kontrolle des Wärmeeintrags zentral: Angestrebt wird ein präziser oberflächlicher Abtrag, nicht eine tiefe Rille, die Grate oder Schleier auf der umgebenden Politur erzeugt.
Ein fein fokussierter Strahl ermöglicht kleinste Details – Monogramme, Zierlinien, Mikrosymbole – bei scharfen Kanten. Die Qualität des Ergebnisses hängt jedoch ebenso vom Laser wie von der Ausgangsoberfläche ab: Den Prozess an einer Probe zu definieren, die dieselbe Politur wie das reale Werkstück wiedergibt, ist der Weg, um Überraschungen in der Produktion zu vermeiden.
Die Einzelstück-Personalisierung an der Werkbank
Ein Großteil der Arbeit in der Schmuckherstellung ist keine Serienarbeit, sondern am Einzelstück: die vom Kunden im Moment gewünschte Gravur, das Datum eines Jahrestags, ein Name. In diesem Szenario zählt nicht die Zykluszeit, sondern die Flexibilität und die Sicherheit eines gelungenen Ergebnisses beim ersten Versuch, denn es gibt kein zweites Werkstück, auf das man ausweichen kann.
Ein gut eingerichteter Werkbankablauf – Fixierung des Werkstücks, Einstellung der Größe, Gravur mit für diese Legierung bereits validierten Parametern, Sichtkontrolle – macht den Vorgang auch dann reproduzierbar, wenn jedes Werkstück anders ist. Die Vorbereitung der Gravurdatei ist ein grafischer Arbeitsschritt am Computer, keine jedes Mal von Grund auf neu vorzunehmende Konfiguration: Das Layout wird aufgerufen, der Text angepasst und die Gravur ausgeführt.
Für wen sie gedacht ist (und für wen nicht)
Die Lasergravur zeigt ihre Stärken dort, wo Präzision, Reproduzierbarkeit und Beständigkeit gefragt sind: Innengravur von Eheringen mit Drehachse, Meisterzeichen und Feingehaltsstempel, feine Monogramme, Seriennummern für Rückverfolgbarkeit und Echtheitsschutz bei Schmuck und Silberwaren. Bei Gold und Platin ist der Prozess solide und vorhersehbar, sobald die Parameter definiert sind.
Es gibt jedoch Fälle, die mit Realismus zu handhaben sind. Spiegelpoliertes Silber ist das schwierigste: Seine extreme Reflektivität verengt das Arbeitsfenster, und auf einer vollflächig spiegelnden Oberfläche kann der Kontrast der Gravur eine bewusste Entscheidung über das Ergebnis erfordern – oft einen kontrollierten Satineffekt statt einer tiefen Linie. Und wo der Auftraggeber die Tiefe und die Handschrift des traditionellen Grabstichels sucht, bleibt die handwerkliche Handgravur eine ästhetische Sprache für sich: Der Laser ist eine Ergänzung, kein Ersatz für diese Handbewegung. In all diesen Fällen ist der richtige Weg derselbe: Tests an den realen Materialien und der realen Oberfläche, bevor der Prozess auf das wertvolle Werkstück angewendet wird.

Applications Manager | LASIT
Als Applications Manager bei LASIT seit über 20 Jahren verantwortet Mario Palmieri die Leitung und Entwicklung des firmeneigenen Laserlabors. Er führt Mustertests für Kunden durch und unterstützt die Bereiche Automotive, Medizin, Luft- und Raumfahrt sowie Elektronik bei der Auswahl der optimalen Lasermarkierungslösung.