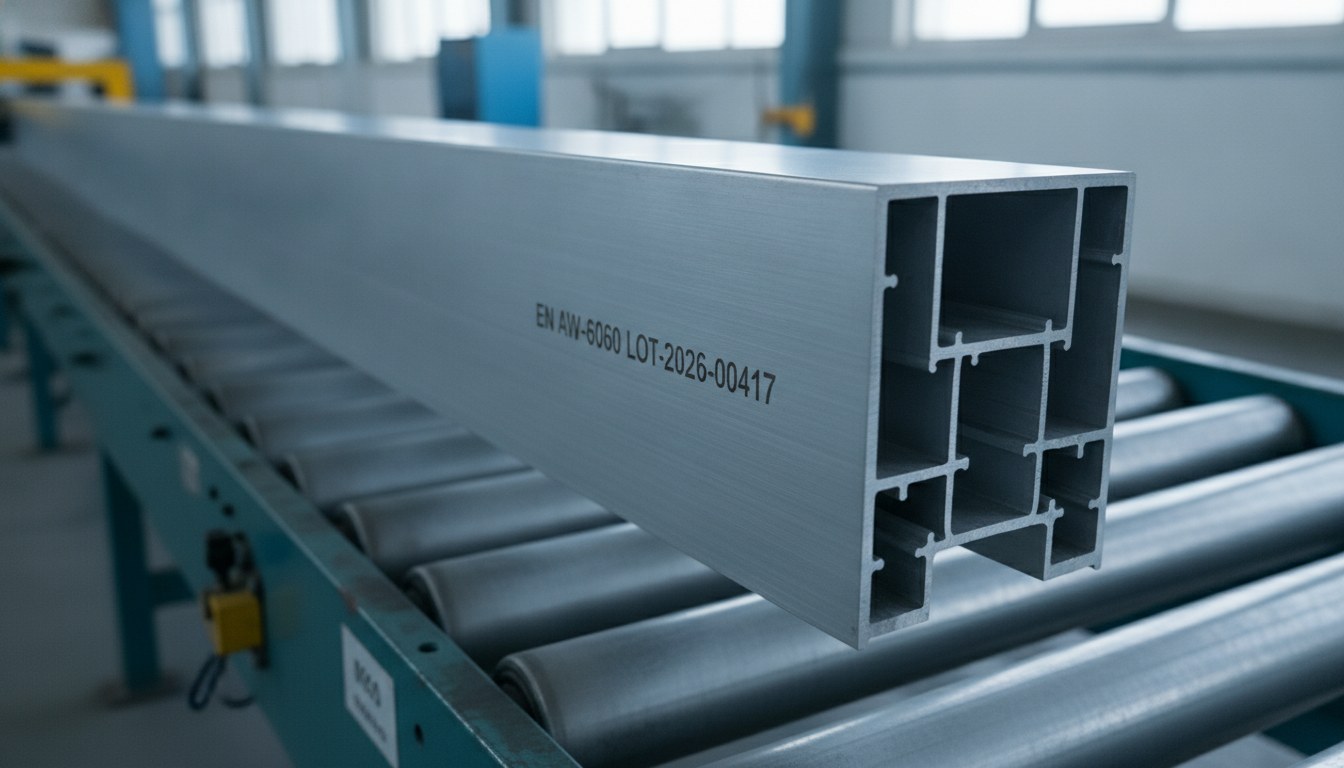
Wer Aluminiumprofile für Fenster und Türen extrudiert, kennt den Takt der Linie: Die Stange verlässt die Presse, durchläuft den Kühltisch und die Reckanlage und gelangt zum Ablängschnitt – in einem Fluss, der Unterbrechungen nicht verträgt. In diesem Fluss muss die Identifikationsmarkierung – Legierung, Charge, Schmelze, Auftragsreferenz – ihren Platz finden, ohne zur Station zu werden, die den gesamten Rest ausbremst.
Das Problem ist nicht, Aluminium zu markieren: Eine Faserquelle tut das seit Jahren mit Kontrast und Beständigkeit. Das Problem ist, es zu markieren, während es sich bewegt, auf einem Produkt, das von Natur aus kontinuierlich ist und das man oft nicht Stange für Stange anhalten kann. Genau hier kommt die On-the-fly-Markierung ins Spiel, also die Markierung im Fluge, synchronisiert mit dem tatsächlichen Vorschub der Linie.
Im Bewegung zu markieren bedeutet nicht einfach nur, schneller zu markieren: Es ist eine Frage der Synchronisation, der Kontrolle der grafischen Verzerrung und der Integration mit den vor- und nachgelagerten Stationen. Das gut zu meistern heißt zu entscheiden, wo, wie und mit welcher Geschwindigkeit die Markierung in den Extrusionsprozess eintritt.
Das kontinuierliche Produkt, das nicht anhält
Eine extrudierte Stange ist kein diskretes Werkstück, das sich dem Laser präsentiert, anhält, markiert wird und wieder anfährt. Sie ist ein mehrere Meter langes Halbzeug, das auf der Rollenbahn mit einer Geschwindigkeit läuft, die von den vorgelagerten Stationen bestimmt wird. Den Vorschub zum Markieren anzuhalten bedeutet, einen Stau, einen Puffer oder eine Totzeit einzuführen, die sich über die gesamte Linie fortpflanzt. Bei geringen Stückzahlen ist das akzeptabel; in einer kontinuierlichen Produktion wird es zum Engpass.
Es ist dieselbe Logik, die die Markierung von Materialien in Rollenform bestimmt, bei denen das Band nicht anhält: Wer die kontinuierliche Produktion auf Klebeband kennt, findet beim extrudierten Profil dieselbe grundlegende Einschränkung wieder. Der Unterschied ist, dass das Substrat hier Vollmetall ist, starr, mit einer Sichtseite, die dem Fensterbauer und dem Endkunden ins Auge fallen wird.
Synchronisation mit Encoder: Was heißt Markieren im Fluge
Die On-the-fly-Markierung stützt sich auf eine einfache und entscheidende Komponente: einen Encoder, der am Vorschuborgan montiert ist und in Echtzeit die lineare Verschiebung der Stange liefert. Die Markierungssteuerung liest diese Position Moment für Moment aus und überträgt die Ablenkung des Galvanometerkopfes so, dass der Strahl dem Werkstück folgt, während er das Zeichen zeichnet. Der Text bleibt relativ zum Metall an seinem Platz, auch wenn sich das Metall unter dem Kopf bewegt.
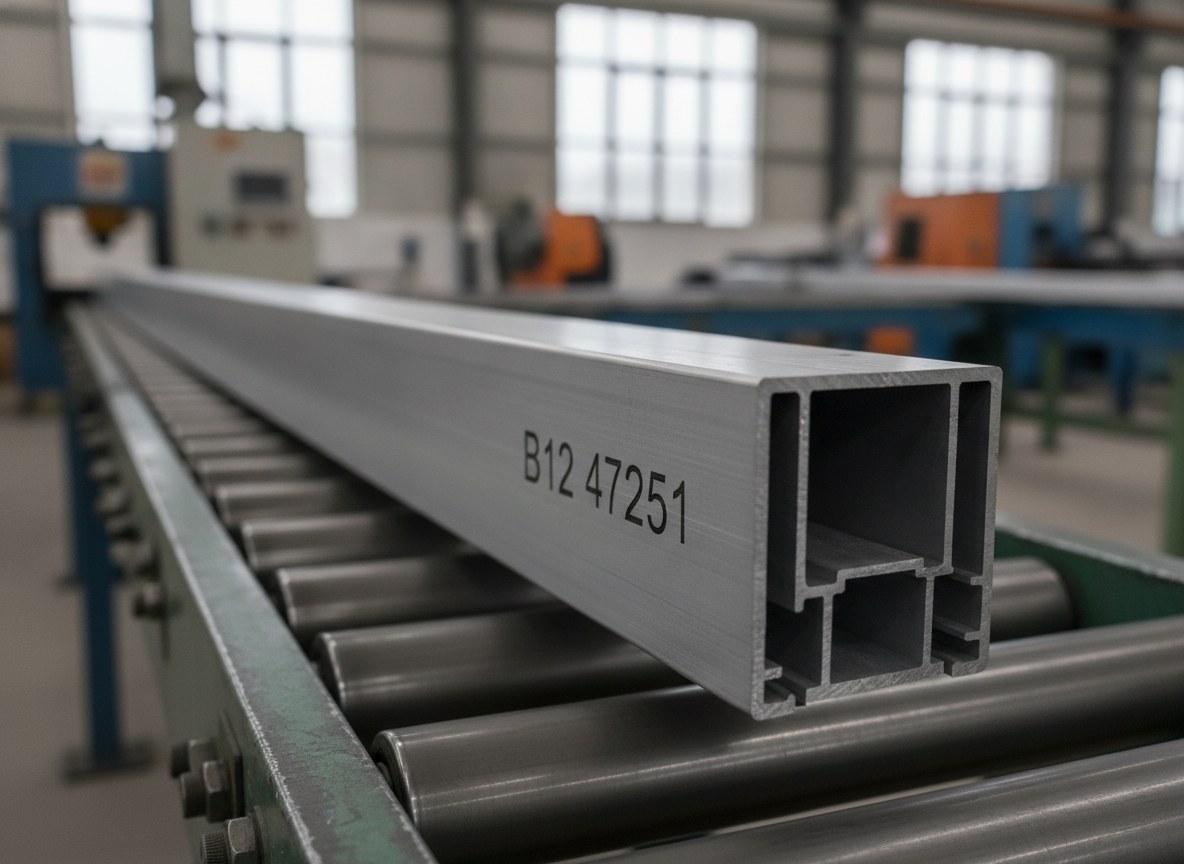
Der kritische Punkt ist, dass die Geschwindigkeit nicht geschätzt, sondern gemessen werden muss: Arbeitet die Software mit einer Nenngeschwindigkeit, während die Linie verlangsamt oder beschleunigt, weicht die berechnete Position von der tatsächlichen ab und die Markierung verschiebt sich. Der Encoder schließt diesen Regelkreis. Die Wellenlänge von 1064 nm der Faser und die Galvanometeroptik bleiben dieselben wie bei der statischen Markierung: Es ändert sich lediglich, dass das Bezugssystem nicht mehr das stillstehende Werkstück ist, sondern die vom Encoder gelieferte dynamische Koordinate.
Grafische Verzerrung und Geschwindigkeitsgrenze der Linie
Ohne Kompensation erzeugt das Markieren auf einem bewegten Werkstück ein typisches Artefakt: Die Zeichen neigen sich in Vorschubrichtung, wie eine ungewollte Kursivschrift, und die zweidimensionalen Codes verlieren ihre Rechtwinkligkeit. Die On-the-fly-Kompensation korrigiert diese Abweichung, indem sie die Geometrie in dynamischen Koordinaten rekonstruiert, doch die Korrektur hat eine physikalische Grenze. Jedes markierte Element erfordert eine Mindest-Schreibzeit: Je schneller die Linie ist, desto weiter läuft das Werkstück während dieser Zeit vor, desto mehr muss das System nachführen.
Beyond threshold: switch to stop&markDaraus ergibt sich ein Schwellenwert: Bis zu einer bestimmten Liniengeschwindigkeit bleibt die Qualität stabil, jenseits dieser Schwelle verengt sich das nutzbare Fenster und die Ausbeute verschlechtert sich, besonders bei dichten Inhalten. Ein kurzes alphanumerisches Zeichen verträgt höhere Geschwindigkeiten als ein DataMatrix, der viele Zellen auf wenigen Millimetern konzentriert und mehr Schreibzeit benötigt, um lesbar zu bleiben. Diesen Schwellenwert am realen Inhalt zu definieren – nicht an einer Katalognummer – ist Teil der Einrichtungsarbeit.
Eloxiert, lackiert oder roh: wie sich die Markierung ändert
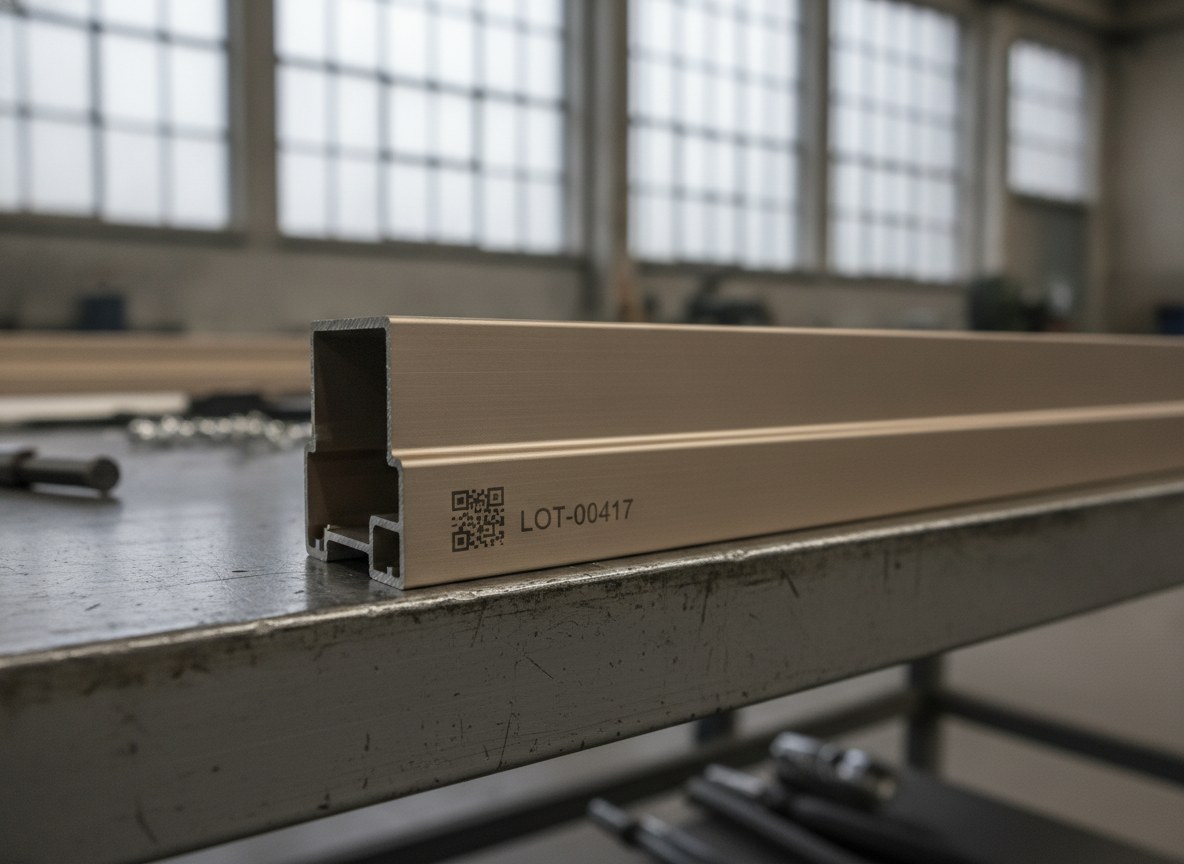
Das Profil für Fenster und Türen gelangt in drei sehr unterschiedlichen Zuständen zur Markierung, und jeder reagiert auf seine eigene Weise. Auf dem Rohextrudat arbeitet die Faser durch Oberflächenveränderung und lokalisierte Oxidation und erzielt ein dunkles, dauerhaftes Zeichen. Beim eloxierten Zustand wirkt der Strahl auf die Oxidschicht ein: Bei farbig eloxierten Profilen hinterlässt der selektive Farbabtrag einen hellen Kontrast, beim natureloxierten Zustand entsteht ein helleres, matteres Zeichen. Beim lackierten Zustand – typischerweise Pulverbeschichtung in einem RAL-Farbton – trägt der Laser den Beschichtungsfilm ab und legt das Substrat frei.
Es sind bewährte Mechanismen auf Aluminium, und wir haben sie im Detail in der Vertiefung zur Lasermarkierung auf Aluminium behandelt. Die praktische Konsequenz in der Linie ist, dass die Parameter für die drei Zustände nicht gleich sind: Wenn dieselbe Linie rohe, eloxierte und lackierte Profile bearbeitet, muss der Zyklus je nach Art der durchlaufenden Stange den korrekten Parametersatz abrufen.
Legierung, Charge und die Wahl der nicht sichtbaren Seite
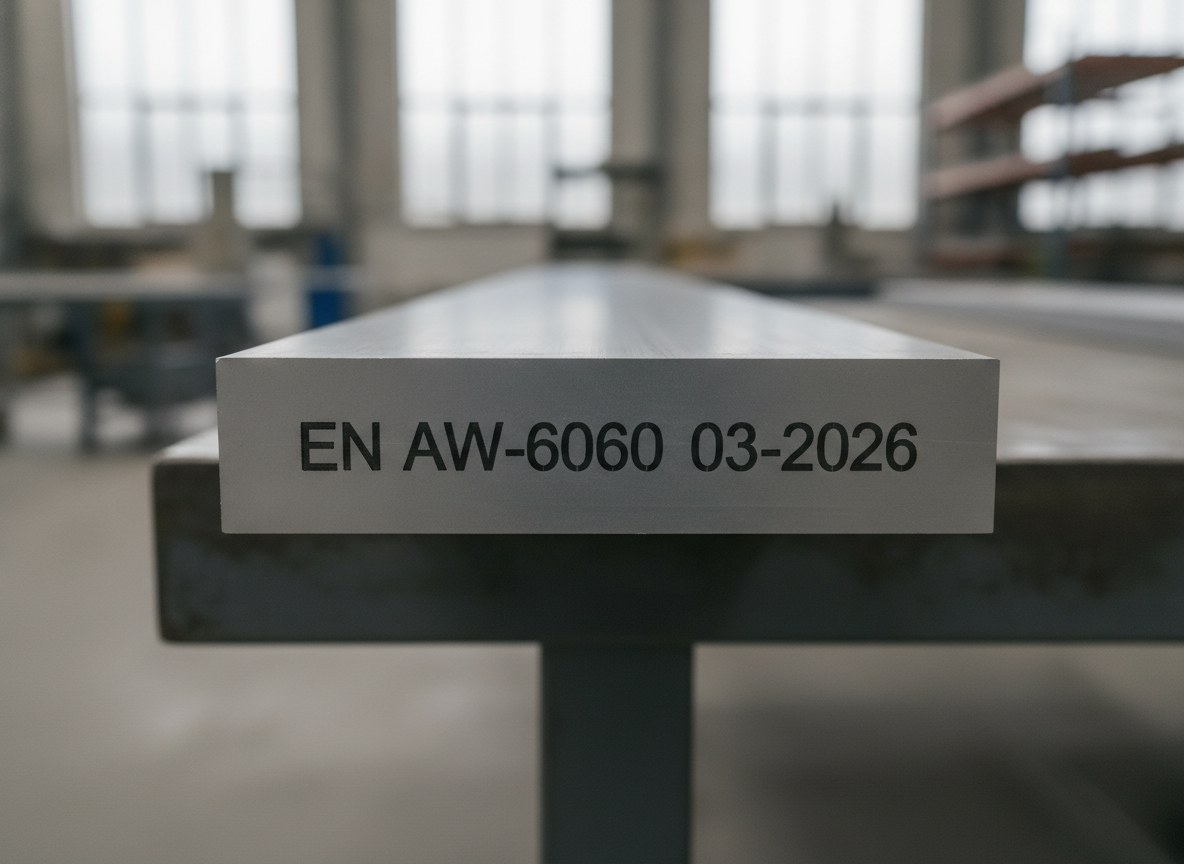
Der zu markierende Inhalt ist bei Fenstern und Türen fast immer derselbe Informationskern: Bezeichnung der Legierung – bei Architekturprofilen überwiegen EN AW-6060 und EN AW-6063 – Schmelznummer, Charge und Auftragsreferenz. Diese Daten begleiten das Profil zum Zuschnitt, zur Montage mit thermischer Trennung und zu den mechanischen Prüfungen und müssen entlang der gesamten Kette mit der richtigen Stange verknüpft bleiben.
Hier kommt eine Entscheidung ins Spiel, die ebenso technisch wie ästhetisch ist: wo markiert wird. Das Profil hat eine Sichtseite, die bei montiertem Fenster sichtbar bleibt, und Kanäle oder innere Nuten, die unter Dichtungen, Bürstchen und Fugen verschwinden. Die Markierung auf eine nicht sichtbare Seite zu setzen, bewahrt das Aussehen des Profils, ohne auf die Rückverfolgbarkeit zu verzichten: Der Code ist vorhanden, ist während der Bearbeitung lesbar, beeinträchtigt aber nicht die Optik des fertigen Fensters.
Zur Lesbarkeit gilt eine Unterscheidung, die man klar halten sollte: Das Grading des Codes ist die in der Linie anwendbare Qualitätskontrolle, während die formale Verifizierung kontrollierte Laborbedingungen erfordert. In der Linie wird das Grading überwacht, um eine verschlechterte Markierung sofort abzufangen; zum Unterschied zwischen den Kontrollebenen haben wir einen Artikel dem Unterschied zwischen Lesen, Grading und Verifizierung der Codes gewidmet.
Die Integration mit dem Ablängschnitt
Die On-the-fly-Markierung ergibt nur dann vollen Sinn, wenn sie mit den benachbarten Stationen kommuniziert, und die kritischste ist der Ablängschnitt. Die durchlaufende Stange wird zu Abschnitten, und jeder Abschnitt muss seine eigene Kennzeichnung tragen: Das erfordert, die Wiederholung der Markierung mit dem Schnittabstand zu koordinieren, sodass kein geschnittenes Werkstück ohne Code bleibt oder einen in der Mitte abgeschnittenen trägt. Die Markierung im Fluge ermöglicht es, auf der bewegten Stange zu schreiben und die Information mit der Schnittlogik zu synchronisieren, ohne dedizierte Stopps.
Es ist dasselbe Prinzip, aufgrund dessen die Markierung, gut integriert, aufhört, eine isolierte Station zu sein, und zu einem intelligenten Knotenpunkt der Produktionslinie wird. Zu dieser Art der Integration, bei der ein in die bestehende Kette einzufügender Laser Daten und Befehle von der Liniensteuerung erhält, haben wir auch den Fall eines in eine Produktionslinie integrierten Faserlasers geschildert: Die Logik ist von den Komponenten auf das kontinuierliche Profil übertragbar.
On-the-fly oder Stop&Mark? Wo liegt die Schwelle (für wen es gedacht ist und für wen nicht)
Die abschließende Frage ist ehrlich: Muss man wirklich im Fluge markieren? Die Antwort hängt von einem Vergleich zwischen zwei Arbeitsweisen ab. Beim Stop&Mark hält das Profil für die Dauer der Markierung an und fährt wieder an: Es ist die einfachste Wahl, liefert die höchste Qualität, weil auf stillstehendem Werkstück markiert wird, und ist sinnvoll, wenn die Linie takten kann, die Stückzahlen überschaubar sind, Formatwechsel häufig oder der Inhalt komplex ist. Beim On-the-fly hält die Stange nie an: Es ist die zwingende Wahl, wenn die Extrusion wirklich kontinuierlich ist und jeder Stopp einen Stau nach vorn fortpflanzt.
Die Schwelle ist also keine universelle Zahl, sondern ein Schnittpunkt dreier Faktoren: der geforderten Produktivität, der realen Möglichkeit, die Linie anzuhalten und der Dichte des zu markierenden Inhalts. Solange die Linie Mikro-Stopps toleriert und die Stückzahlen es zulassen, bleibt das Stop&Mark die rationale Lösung. Wenn das Anhalten mehr kostet, als die Einfachheit wert ist, oder wenn der Fluss keine Unterbrechungen zulässt, wird das On-the-fly zum einzig gangbaren Weg.
Die Markierung im Fluge von Aluminiumprofilen ist für diejenigen gedacht, die kontinuierlich extrudieren, Legierung und Charge auf jeder Stange markieren und nachgelagert einen Ablängschnitt mit hohem Takt integrieren. Sie ist hingegen nicht die anzustrebende Wahl für diejenigen, die in kurzen Losen arbeiten, mit vielen Profilwechseln und einer Linie, die ohnehin aus anderen Gründen anhält: In diesem Kontext deckt eine Stop&Mark-Station, einfacher zu handhaben, den Bedarf mit weniger Komplexität. Die richtige Wahl entscheidet sich am Prozess, nicht am Prinzip.

Business Development Director | LASIT
Business Development Director bei LASIT, Giandomenico Ievoli ist verantwortlich für die kommerzielle Leitung und strategische Entwicklung des Unternehmens. Er leitet die Geschäftsentwicklungsaktivitäten auf nationaler und internationaler Ebene und trägt zum Wachstum und zur Expansion von LASIT auf den globalen Märkten bei.