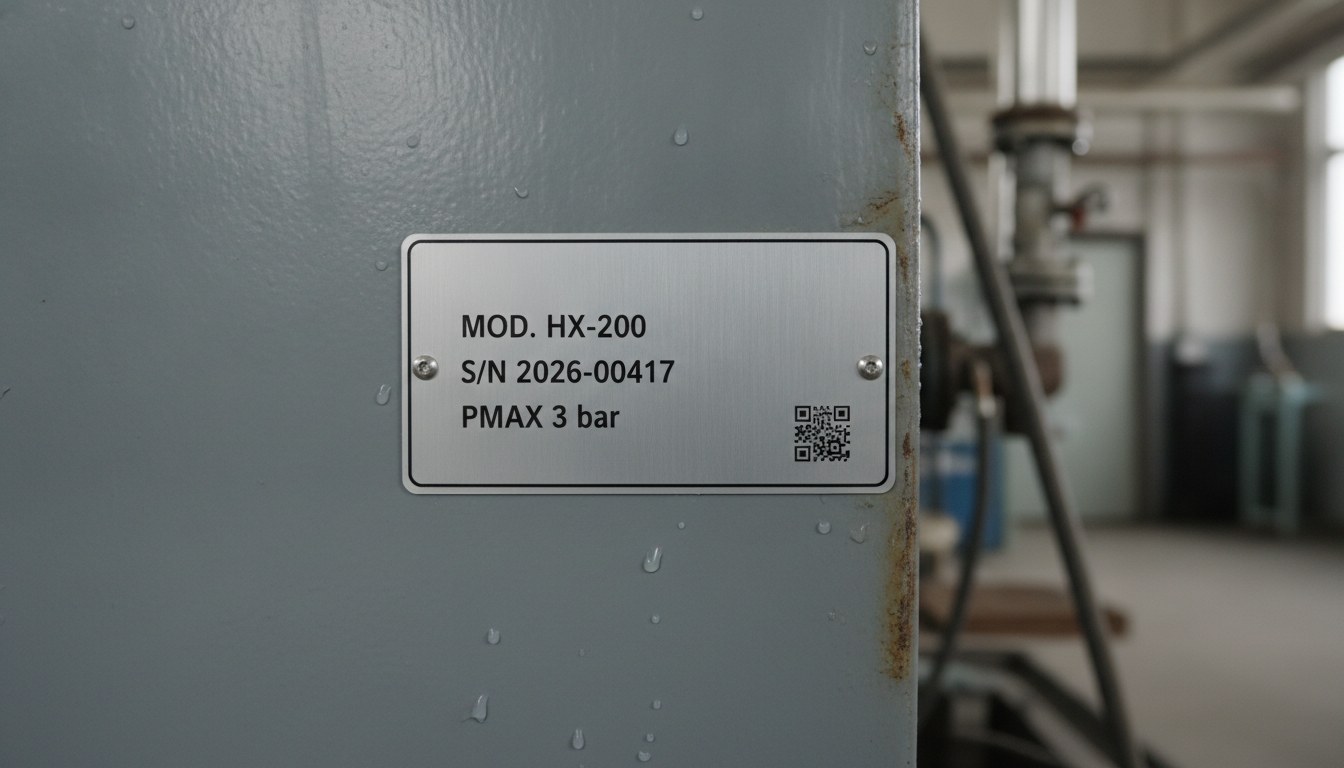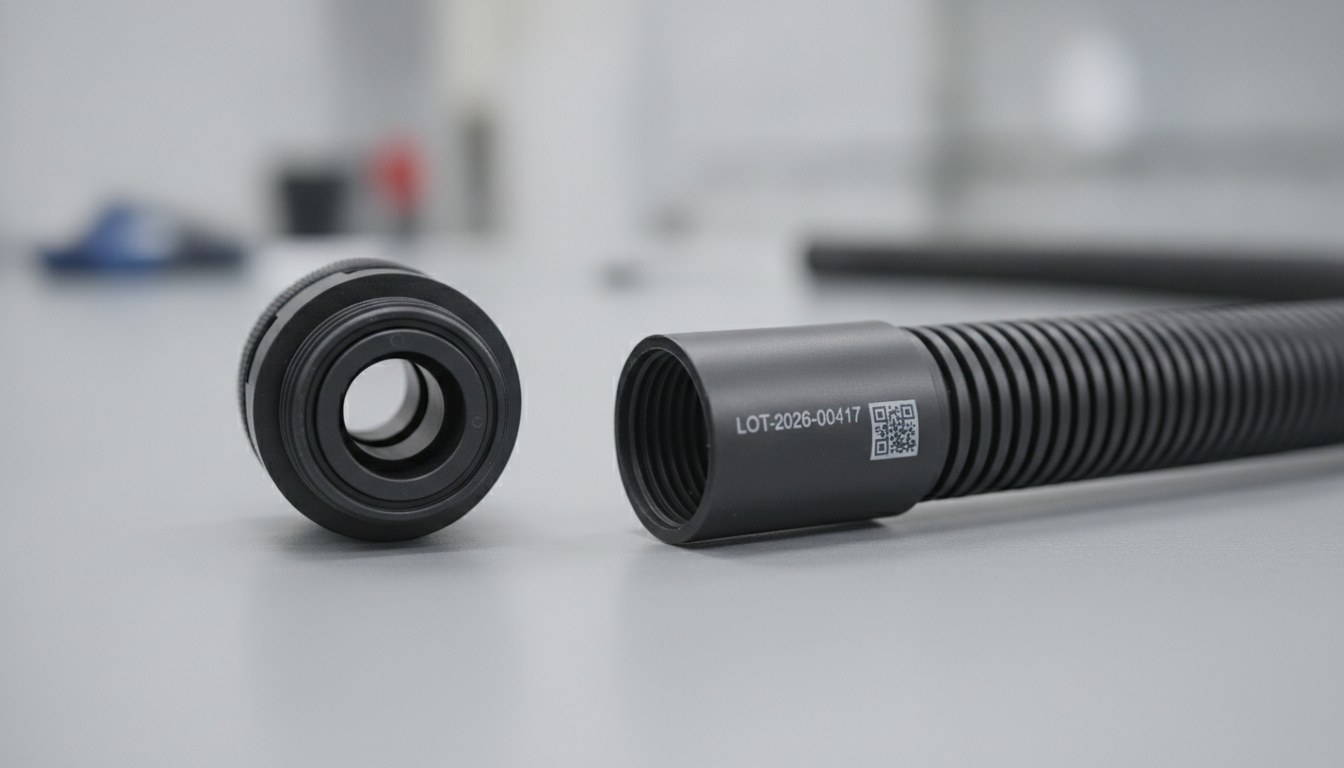
Wer Kabelbäume, Schläuche, Buchsen und Kabeldurchführungen herstellt, lebt mit einer Einschränkung, die kaum ein anderes in der Fabrik markiertes Teil kennt: Die zu kennzeichnende Oberfläche ist zugleich die isolierende Wand. Eine Seriennummer, ein Chargencode, das Kürzel eines Stromkreises oder die Spannungsklasse müssen während der gesamten Lebensdauer des Bauteils lesbar bleiben, doch die Kennzeichnung darf einer Wand von Bruchteilen eines Millimeters Dicke, deren Aufgabe es ist, einen Leiter von allem in seiner Umgebung zu trennen, kein Material entziehen.
Die herkömmlichen Verfahren umgehen das Problem, ohne es zu lösen. Bedruckte Kabelbinder und Klebeetiketten fügen ein Element hinzu, das sich ablösen, entlang des Kabels verdrehen oder verblassen kann; Tampondruck und Tinten tragen eine Schicht auf, die durch Abrieb, Lösungsmittel und hohe Temperaturen abgetragen wird. Der Laser markiert hingegen direkt das Polymer, ohne Verbrauchsmaterial und ohne Kontakt — doch gerade auf Kunststoff ist der Spielraum zwischen einem sauberen Kontrast und einer Schädigung der Wand enger als auf Metall.
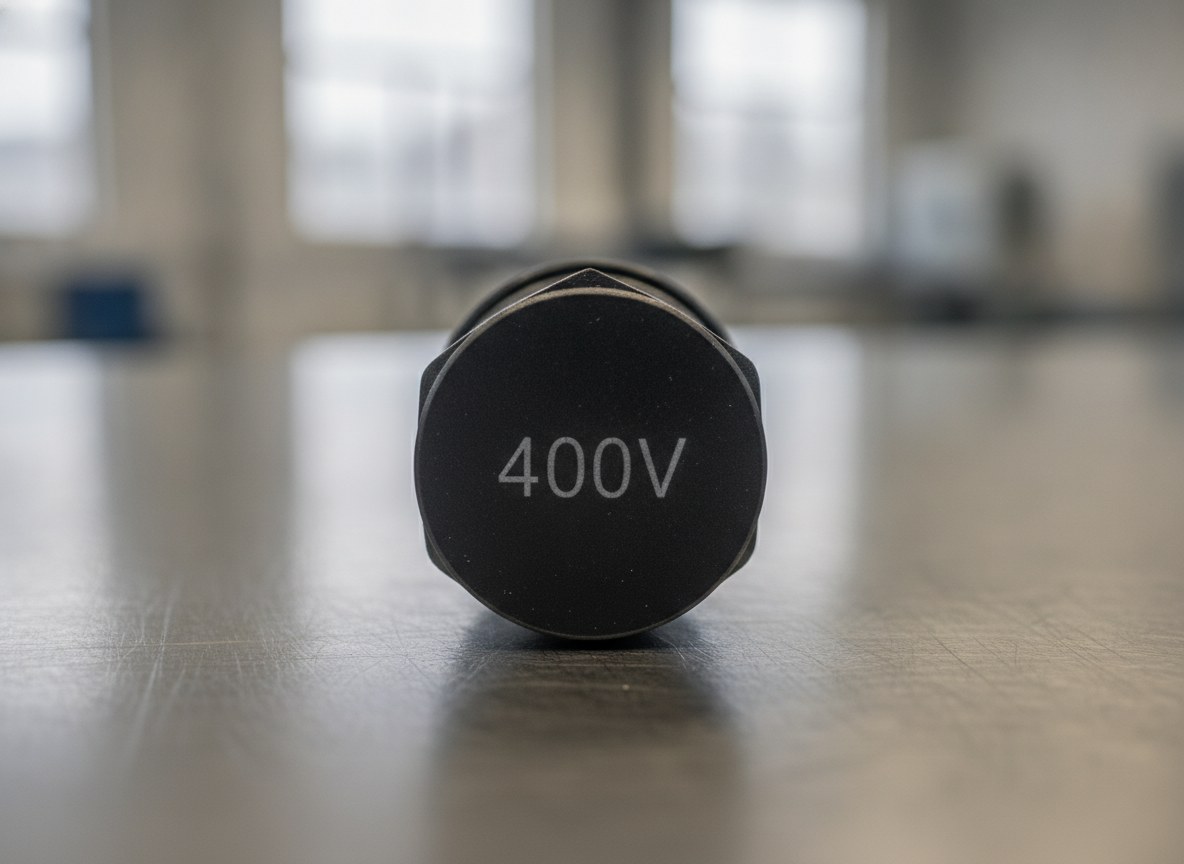
Der Schlüssel liegt bei diesen Materialien darin, die Markierung als kontrollierten Kontrast zu behandeln: eine gezielte Veränderung der obersten Polymerschicht, die Lesbarkeit erzeugt, ohne die Isolierfunktion zu beeinträchtigen. Es ist ein Problem des Materials und der Parameter, noch bevor es ein Problem der Maschine ist.
Warum die isolierende Wand die Regeln verändert
Bei einem Metallbauteil kann sich die Markierung erlauben, einige Mikrometer abzutragen oder die Oberfläche zu oxidieren: Das Teil bleibt strukturell dasselbe. Bei einem Schlauch oder einer Kabeldurchführung nicht. Die nutzbare Dicke ist jene, die die dielektrische Festigkeit gewährleistet, und jede Rille, die Material abträgt, verringert lokal diese Reserve. Die ideale Kennzeichnung ist hier keine Gravur, sondern eine Farbveränderung der äußeren Schicht, erzielt mit der geringsten Energie, die ausreicht, um sie sichtbar zu machen.
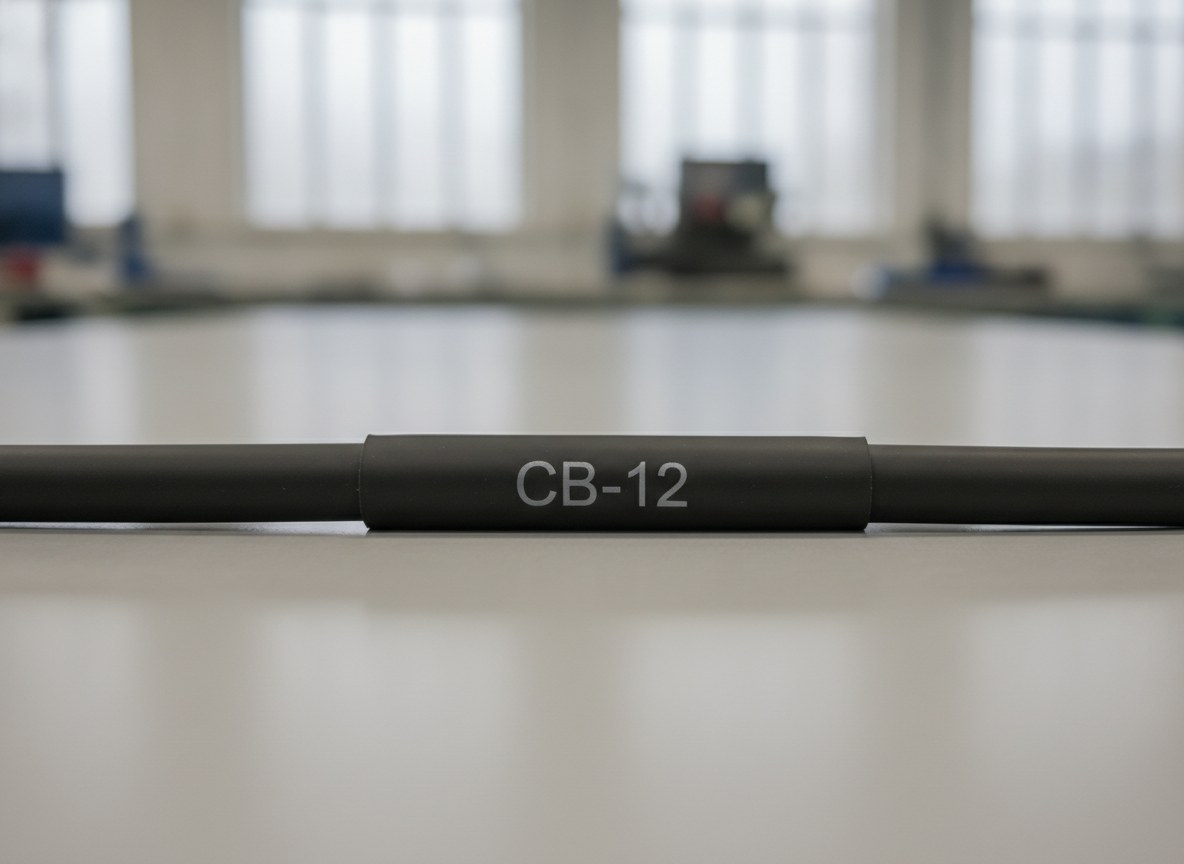
Das kehrt die Logik gegenüber der Markierung auf Metall um. Das Ziel ist nicht die Tiefe, sondern der Kontrast bei gleichbleibender Unversehrtheit: den Farbunterschied zwischen Kennzeichnung und Untergrund maximieren und dabei den Wärmeeintrag und den Abtrag innerhalb einer Grenze halten, die die tragende Wand nicht berührt. Von hier gehen alle Entscheidungen zu Strahlquelle, Wellenlänge und Parametern aus.
Wie PVC, Polyolefine, Silikon und Schrumpfschläuche auf den Strahl reagieren
„Den Kunststoff” gibt es nicht: Jede Polymerfamilie reagiert auf ihre eigene Weise auf den Laser, und die Wahl der Strahlquelle beginnt genau hier.
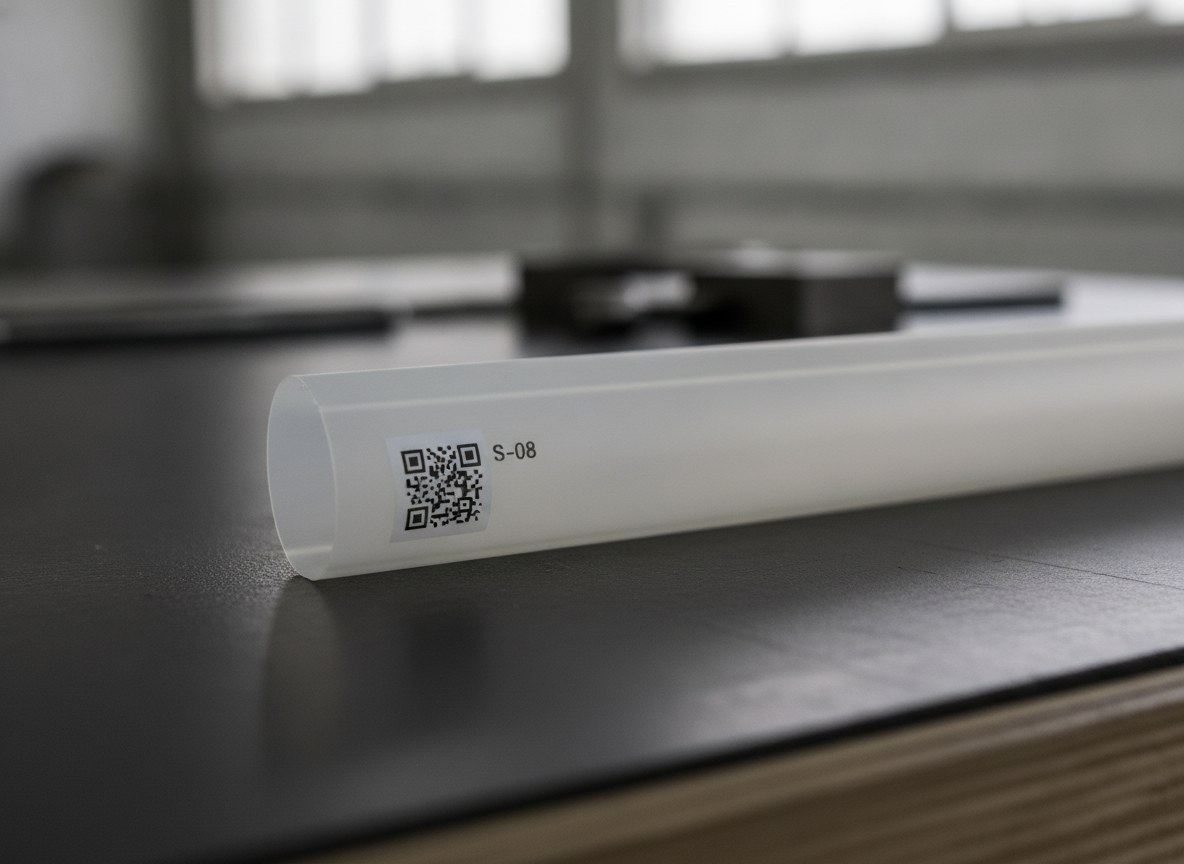
PVC absorbiert die Strahlung gut und reagiert bereits bei niedriger Energie mit Kontrast; der kritische Punkt ist nicht die Markierbarkeit, sondern seine halogenierte Natur, auf die wir weiter unten eingehen. Die Polyolefine — Polyethylen und Polypropylen, die verbreitetsten Grundstoffe für Schläuche und Wellrohre — sind für die Wellenlänge des Faserlasers (1064 nm) weitgehend transparent: Ohne absorbierende Additive neigen sie dazu, zu schmelzen oder aufzuschäumen, statt sauber zu markieren, und das ist der Fall, in dem die UV-Wellenlänge (355 nm), die eher auf die Bindungen des Polymers als auf die Wärme wirkt, den besten Kontrast liefert. Silikon ist thermisch stabil, aber weich und elastisch: Es reagiert gut auf eine Markierung durch oberflächliches Aufhellen, sofern die Energie niedrig bleibt, um das Elastomer nicht anzuritzen. Die Schrumpfschläuche bringen eine einzigartige Einschränkung mit: Sie sind dafür ausgelegt, sich unter Wärme zusammenzuziehen, weshalb ein übermäßiger Wärmeeintrag während der Markierung das Schrumpfen genau im Bereich des Codes vorzeitig auslösen und ihn verformen kann — weshalb bei diesen Materialien kurze Impulse und moderate Leistungsdichten bevorzugt werden.
| Polymer | Reaktion auf den Laser | Wichtigster Aspekt |
|---|---|---|
| PVC | Guter Kontrast bereits bei niedriger Energie | Halogenierte Dämpfe: dedizierte Absaugung |
| Polyolefine (PE, PP) | Wenig absorbierend bei 1064 nm: besser UV oder Additive | Neigung zum Schmelzen oder Aufschäumen |
| Silikon | Kontrast durch oberflächliches Aufhellen | Niedrige Energie, um das Elastomer nicht anzuritzen |
| Schrumpfschläuche | Kontrast mit kurzen Impulsen | Wärme kann das Schrumpfen vorzeitig auslösen |
Die praktische Konsequenz ist, dass ein einziger Parametersatz nicht die gesamte Stückliste eines Kabelbaums abdeckt. Schläuche, Buchsen, Kabeldurchführungen und Schrumpfschläuche können unterschiedliche Rezepte erfordern, und deshalb erfolgt die Festlegung des Zyklus fast immer über Tests an realen Proben des tatsächlich in Produktion befindlichen Materials und nicht an generischen Prüfkörpern — dieselbe Sorgfalt, die auch die Markierung von Kunststoffen im Elektroniksektor erfordert.
Der Kontrast auf Schwarz: Additive, Pigmente und die Rolle des UV
Ein Großteil der Schläuche und Kabeldurchführungen ist schwarz, in der Masse mit Ruß eingefärbt. Auf einem so dunklen Untergrund erzielt man den Kontrast nicht durch Verdunkeln — man erzielt ihn durch Aufhellen: Der Strahl verändert lokal das Pigment und die Polymermatrix und erzeugt eine helle, graue oder weißliche Kennzeichnung, durch Aufschäumen oder durch Ausbleichen des Pigments. Es ist ein oberflächlicher Mechanismus, der in den obersten Schichten lebt und nicht graben muss.
Hier ist die Rolle der Additive und der Wellenlänge entscheidend. Manche Compounds enthalten bereits Additive, die die Markierungsreaktion begünstigen; bei wenig absorbierenden Materialien arbeitet die Strahlquelle UV für die Markierung von Kunststoffen auf fotochemischem Wege und erzielt scharfen Kontrast bei reduziertem Wärmeeintrag — ein Vorteil, wenn die Wand dünn und das Verformungsrisiko hoch ist. Bei stärker absorbierenden Polymeren bleibt die Faser wirksam und produktiv. Die Logik ist stets dieselbe: die Kombination wählen, die den maximalen Kontrast mit der minimalen physischen Veränderung liefert.
Das Risiko des übermäßigen Abtrags und die Dicke, die man abtragen darf
Die Gefahr besteht bei diesen Bauteilen darin, die Energie über die Kontrastschwelle hinaus zu treiben und in den Ablationsbereich einzutreten: An diesem Punkt färbt der Strahl nicht mehr, sondern gräbt. Bei einer isolierenden Wand bedeutet das, die Dicke abzutragen, die die dielektrische Beständigkeit gewährleistet, mit einem Schaden, der oft mit bloßem Auge nicht sichtbar ist, aber die Funktion beeinträchtigt. Es gibt eine Schwelle, unterhalb derer der Laser nur die Farbe verändert und oberhalb derer er beginnt, Material abzutragen: Die gesamte Feinabstimmung besteht darin, mit gutem Sicherheitsabstand unterhalb dieser Schwelle zu bleiben.
Das Sicherheitskriterium besteht darin, in der Testphase die maximale Energie — und damit die maximale Veränderungstiefe — festzulegen, die mit der dünnsten am Teil vorhandenen Wand verträglich ist, und stabil darunter zu arbeiten. Die Überprüfung erfolgt nicht mit bloßem Auge: Man schneidet die markierte Probe durch und betrachtet den Querschnitt unter dem Mikroskop, um zu messen, wie tief die Veränderung im Verhältnis zur Restdicke reicht, und begleitet die Messung mit einer Prüfung der dielektrischen Beständigkeit an den Proben. Es ist ein Laborschritt, der einmal bei der Validierung des Zyklus durchzuführen ist, nicht Stück für Stück.
Kontinuierliche Markierung am Strang, Alternative zu bedruckten Kabelbindern
Bei Kabeln und Schläuchen, die nach Länge verwaltet werden, erfolgt die traditionelle Kennzeichnung über bedruckte Kabelbinder und Schilder, die nachgelagert angebracht werden. Es sind hinzugefügte Elemente, die im Lager verwaltet und manuell angebracht werden müssen und die sich ablösen oder verdrehen können. Die kontinuierliche Lasermarkierung kehrt den Ansatz um: Der Code — fortlaufende Seriennummer, Kürzel, Chargenreferenz — wird als Kontrast direkt auf dem Schlauch markiert, während das Kabel läuft, in regelmäßigen Abständen entlang des gesamten Strangs.
Die Kennzeichnung ist Teil des Kabels, kein Zubehör: Sie löst sich nicht ab, verschiebt sich nicht und bleibt über die gesamte Länge konsistent. Es ist derselbe Bedarf an Rückverfolgbarkeit, der elektrische Komponenten dazu bringt, den Tampondruck aufzugeben zugunsten einer direkten und stabilen Markierung. Wo ein reichhaltigerer Datensatz benötigt wird — ein DataMatrix, der auf eine Charge oder eine Stückliste verweist — kann der Code auf einem fest mit dem Steckverbinder oder dem Kabelbaum verbundenen Schild markiert werden, wobei dieselbe Logik der dauerhaften Lesbarkeit erhalten bleibt.
PVC und halogenierte Polymere: die Frage der Dämpfe
Es gibt einen Aspekt, den man bei Kabelbäumen nicht ignorieren kann: Viele Isolierstoffe, angefangen bei PVC, sind halogenierte Polymere. Wenn der Laser sie bearbeitet, enthalten die gasförmigen Nebenprodukte Chlorverbindungen, die die Optik der Maschine korrodieren und für die Arbeitenden reizend sind. Das ist kein nebensächliches Detail: Es ist eine Prozessbedingung, die von Anfang an gehandhabt werden muss.
Die Antwort ist ein Absaug- und Filtersystem, das auf das Material dimensioniert ist, mit Filtern, die geeignet sind, die Partikel aufzufangen und die sauren Verbindungen zu neutralisieren. Deshalb ist beim Markieren von PVC und ähnlichen Materialien die Absaugung der Dämpfe kein Zubehör, sondern integraler Bestandteil der Anlage: Sie schützt den Bediener, hält Linsen und optische Oberflächen sauber und stabilisiert die Markierungsqualität über die Zeit.
Für wen sie gedacht ist (und für wen nicht)
Die Lasermarkierung als kontrollierter Kontrast ist die natürliche Wahl für alle, die Schläuche, Buchsen, Kabeldurchführungen und Kabelbäume herstellen und eine dauerhafte Kennzeichnung benötigen, die keine Elemente hinzufügt und die Isolierfunktion nicht beeinträchtigt: Seriennummern, Stromkreiskürzel, Chargenreferenzen und Spannungsklassen, die Handhabung, Wärme, Öle und Lösungsmittel während der gesamten Lebensdauer der Anlage überstehen müssen. Auf schwarzen Bauteilen, auf wenig absorbierenden Materialien und auf Schrumpfschläuchen liefert die richtige Kombination aus Strahlquelle und Parametern Lesbarkeit ohne Abtrag.
Nicht der einfachste Weg ist es hingegen, wenn die Wand zu dünn ist, sodass selbst eine oberflächliche Veränderung einen bereits knappen dielektrischen Spielraum aufzehrt, oder wenn das Material ein nicht für die Markierung ausgelegtes Compound ist und der Kontrast schwach ausfällt: In diesen Fällen setzt man zuerst am Material an — Wahl des Polymers oder markierbarer Additive — und erst danach am Laser. Und es bleibt eine Methode, die validiert werden muss: Ohne Tests an realen Proben und ohne die Querschnittsprüfung der veränderten Dicke darf kein Parameter als gesichert gelten.
Zusammengefasst: Wenn die Kennzeichnung dauerhaft, in das Teil integriert und schonend für die isolierende Wand sein soll, beantwortet die als kontrollierter Kontrast behandelte Lasermarkierung genau dieses Problem — vorausgesetzt, man wählt Strahlquelle, Parameter und Absaugung in Abhängigkeit vom Polymer und überprüft ihre Wirkung dort, wo es zählt, nämlich in der Dicke.

Applications Manager | LASIT
Als Applications Manager bei LASIT seit über 20 Jahren verantwortet Mario Palmieri die Leitung und Entwicklung des firmeneigenen Laserlabors. Er führt Mustertests für Kunden durch und unterstützt die Bereiche Automotive, Medizin, Luft- und Raumfahrt sowie Elektronik bei der Auswahl der optimalen Lasermarkierungslösung.