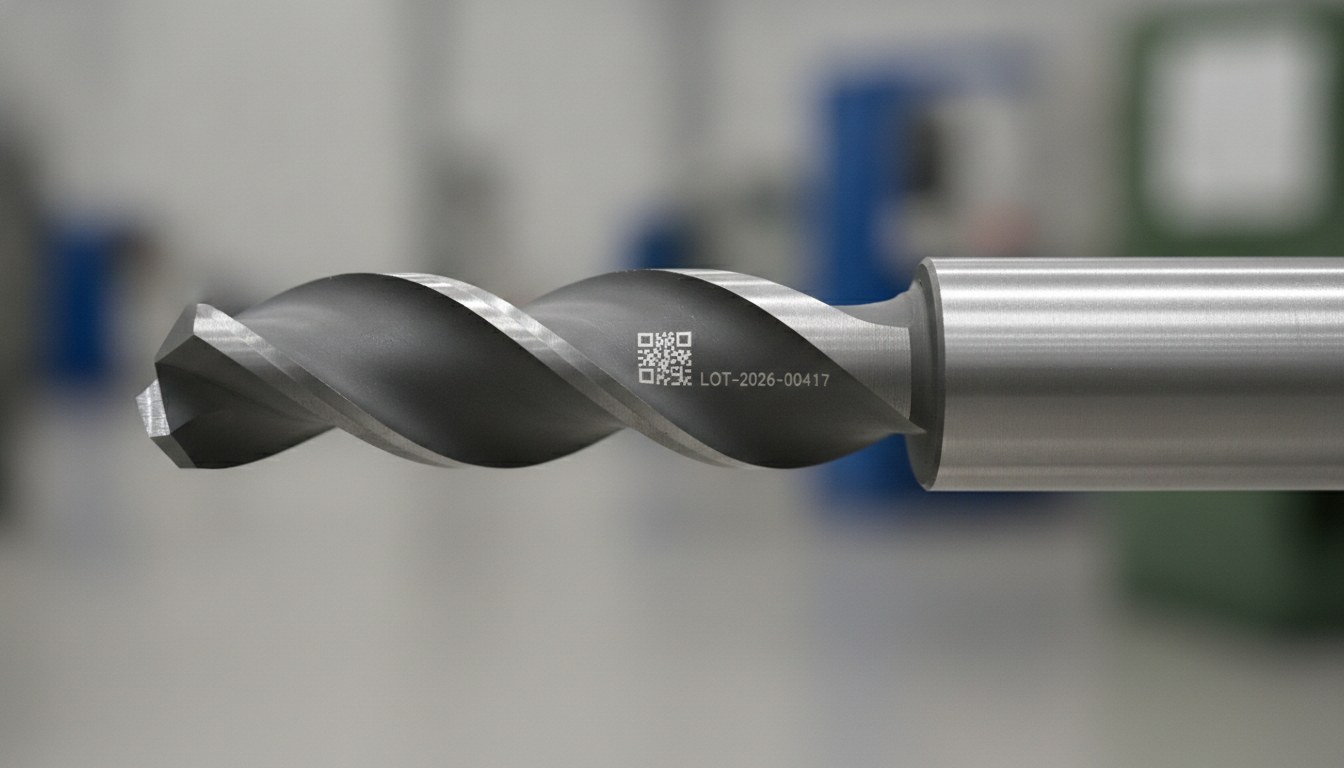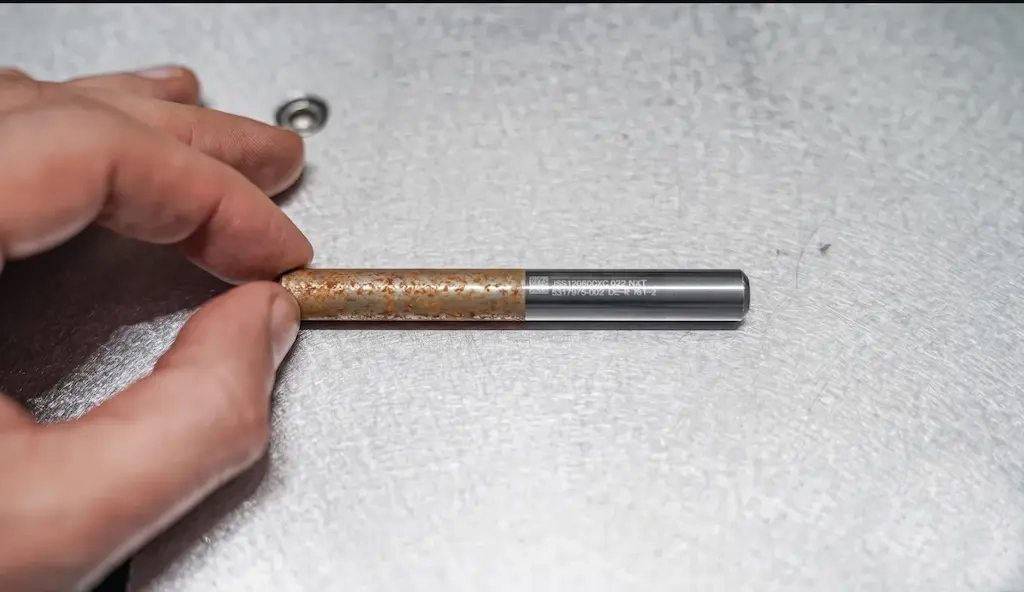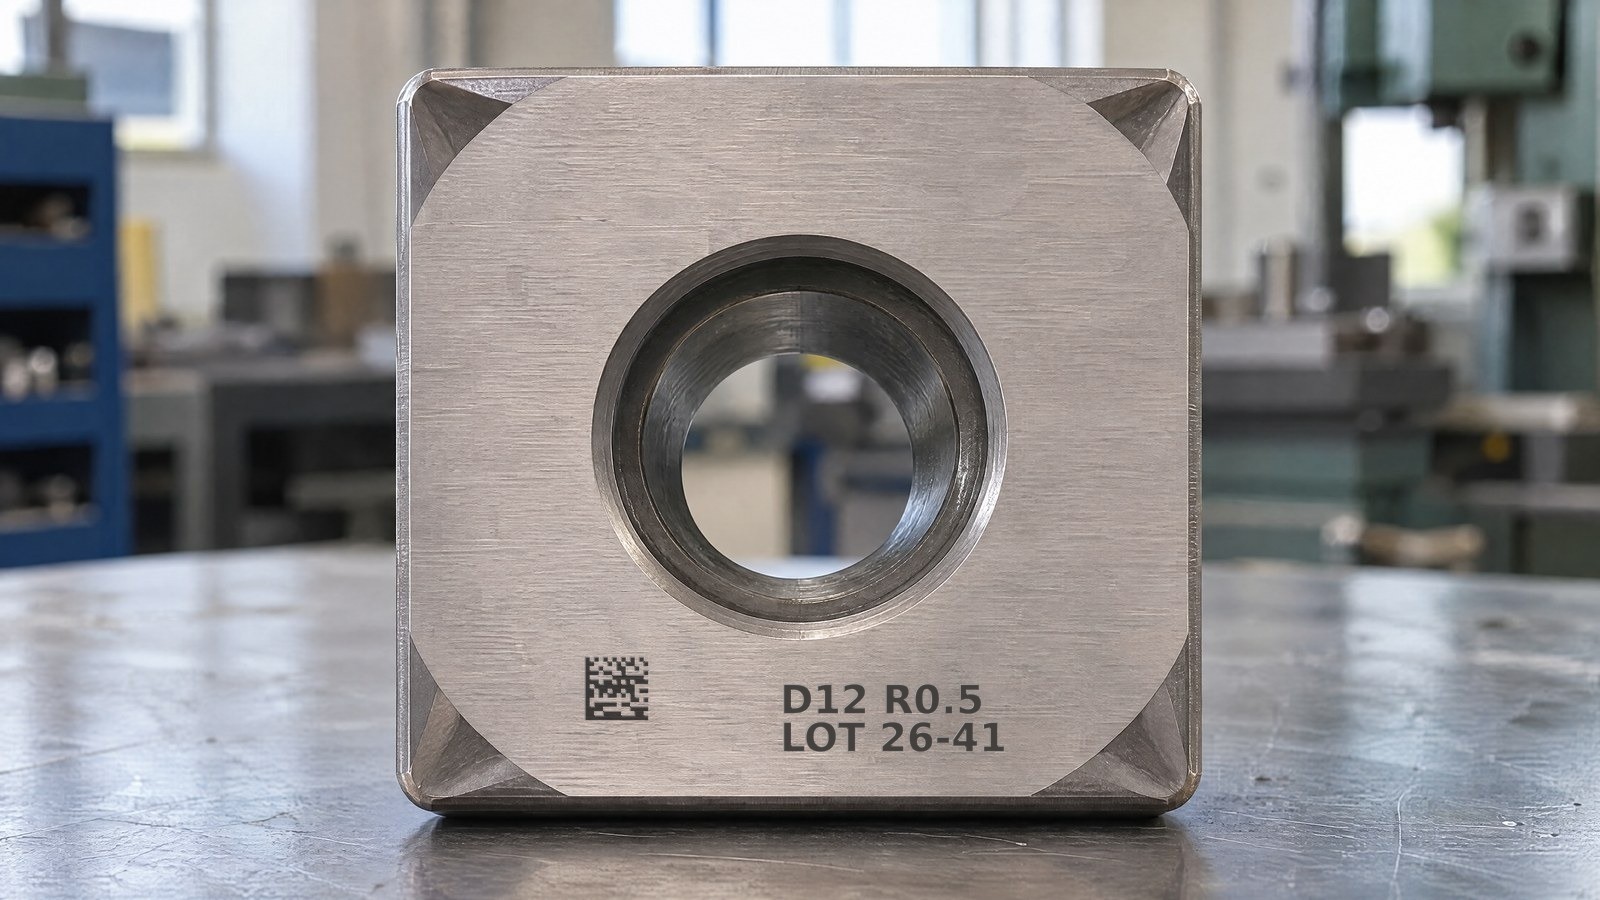
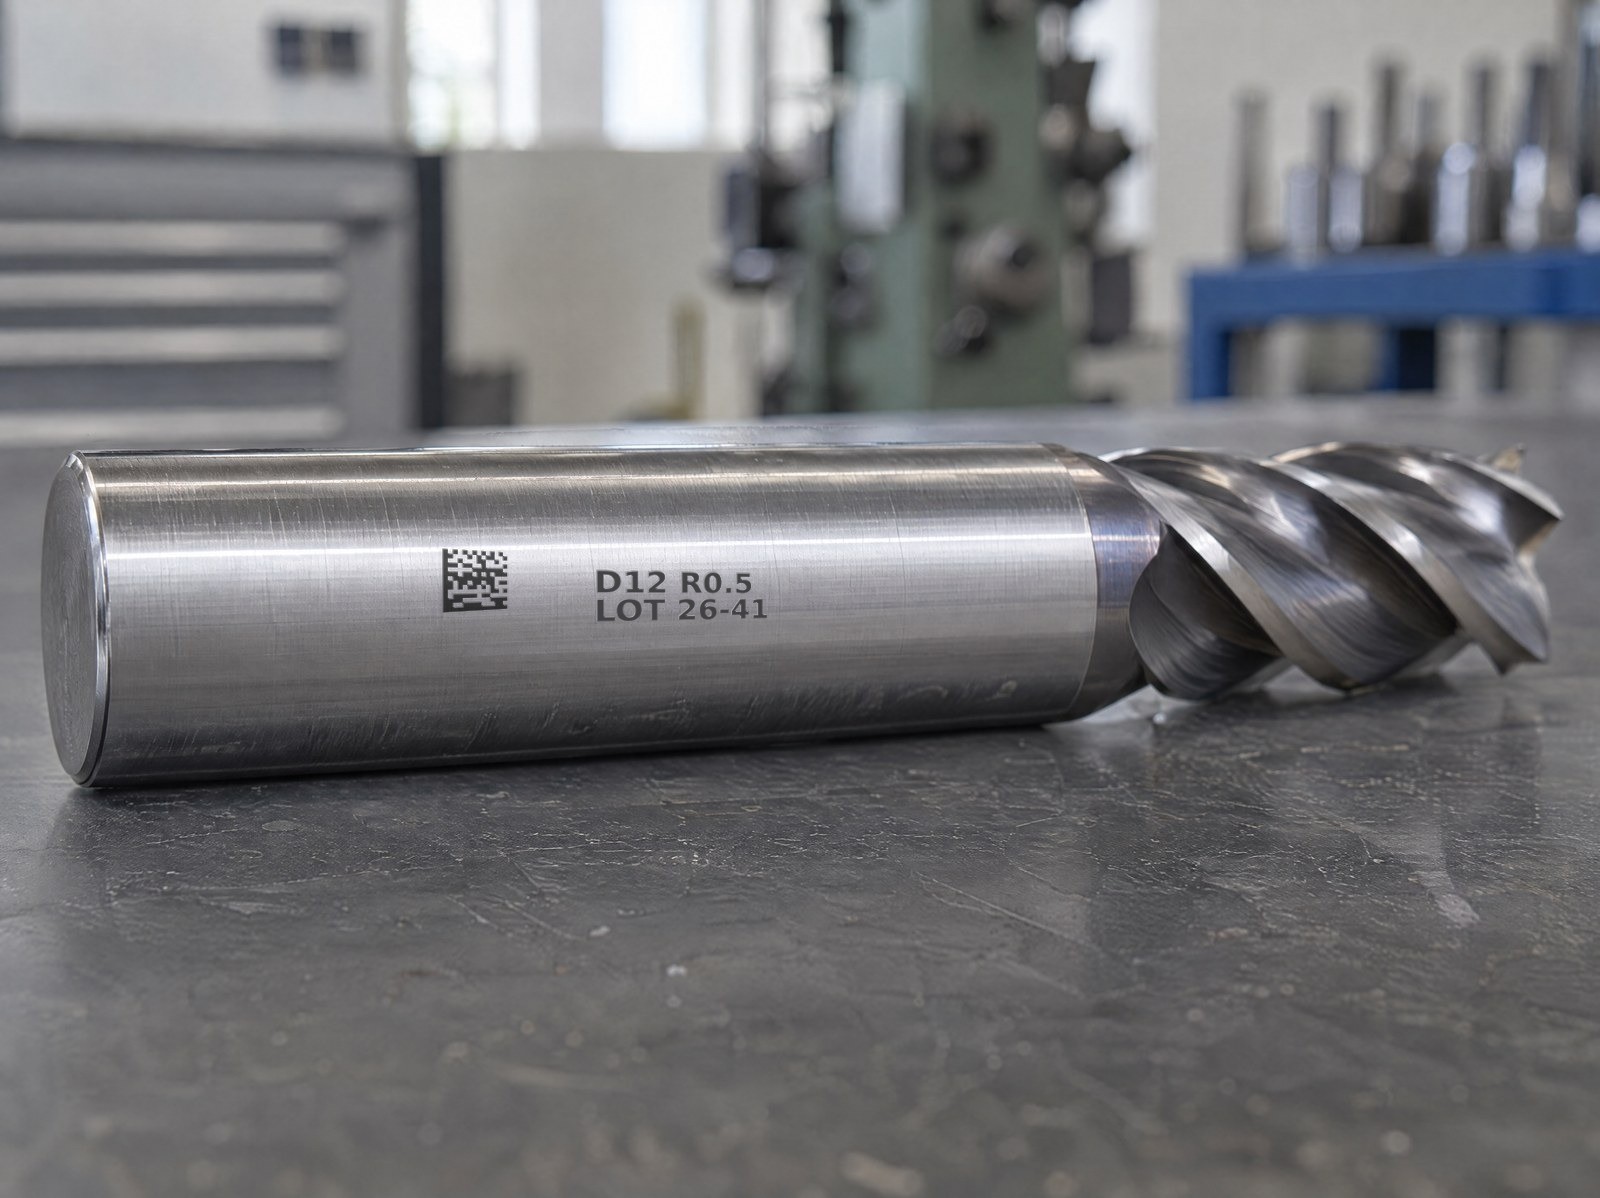
Wer Drehplatten, Vollhartmetallfräser und Zerspanungskleinteile herstellt, kennt dieselbe Einschränkung gut: einen DataMatrix und eine alphanumerische Zeichenfolge lesbar auf wenigen Quadratmillimetern unterzubringen, auf einer Fläche, die manchmal keinen Zentimeter Kantenlänge erreicht. Der Code muss für einen Inline-Leser auch nach dem Schärfen, Beschichten und den ersten Betriebsstunden lesbar bleiben; die Zeichenfolge muss mit bloßem Auge oder mit einem OCR-System lesbar sein. Auf derart kleinen Flächen ist die Fehlertoleranz minimal.
Der Instinkt, wenn die Markierung „nicht lesbar ist”, besteht darin, die Leistung zu erhöhen. Bei diesen Abmessungen ist das fast immer der falsche Schritt: mehr Energie verbreitert die Spur, neigt dazu, die Ränder der Module zu verbrennen, und verringert den Kontrast zwischen gefüllter und leerer Zelle – und verschlechtert damit genau das, was man verbessern wollte. Der Faktor, der entscheidet, ob ein DataMatrix mit einer Zelle unter einem halben Millimeter lesbar ist – oder ob eine nur wenige hundert Mikrometer hohe Textzeile scharf bleibt –, ist nicht die Anzahl der Watt, sondern die Spotgröße, also die Brennweite und die Scanoptik.
Warum nicht die Watt die Mikrogravur machen
Die Leistung bestimmt, wie viel Energie pro Zeiteinheit auf das Material gelangt: Sie dient dazu, Kontrast, Tiefe und Prozessgeschwindigkeit festzulegen, nicht jedoch die Feinheit der Linie. Das kleinste Detail, das der Laser schreiben kann, wird durch den Durchmesser des Brennpunkts bestimmt: Bei gleichem Spot vergrößert eine Leistungssteigerung den tatsächlich bearbeiteten Bereich – thermische Randzone, Verlaufen der Module – macht ihn aber nicht feiner. Bei einem Werkzeug strebt man zudem den geringstmöglichen Abtrag an, um weder die Schneide zu schwächen noch die Beschichtung anzugreifen: Ziel ist der maximale Kontrast bei minimaler Fluenz. Die Mikrogravur ist daher vor allem ein Problem der optischen Auflösung, nicht der Energie.
Spot, Brennweite und Feld: die Beziehung, die die Auflösung bestimmt
Der Spot ist umso kleiner, je kürzer die Wellenlänge und die Brennweite der Optik sind und je breiter der Strahl beim Eintritt in die Linse ist. Es ist eine Nullsummen-Beziehung zum Arbeitsfeld: Eine kurze Brennweite bündelt den Strahl in einem kleinen Spot mit hoher Dichte, ideal für feine Details, verkleinert aber das Markierfeld und verringert die Schärfentiefe; eine lange Brennweite deckt ein großes Feld ab, jedoch mit einem größeren Spot. Die telezentrischen Objektive halten den Strahl über das gesamte Feld senkrecht, mit einem gleichmäßigen Spot von der Mitte bis zu den Rändern – eine wertvolle Bedingung, wenn man auf winzigen Flächen markiert. Wer den Zusammenhang zwischen Brennweite und Schärfentiefe vertiefen möchte, findet hier das vollständige Bild.
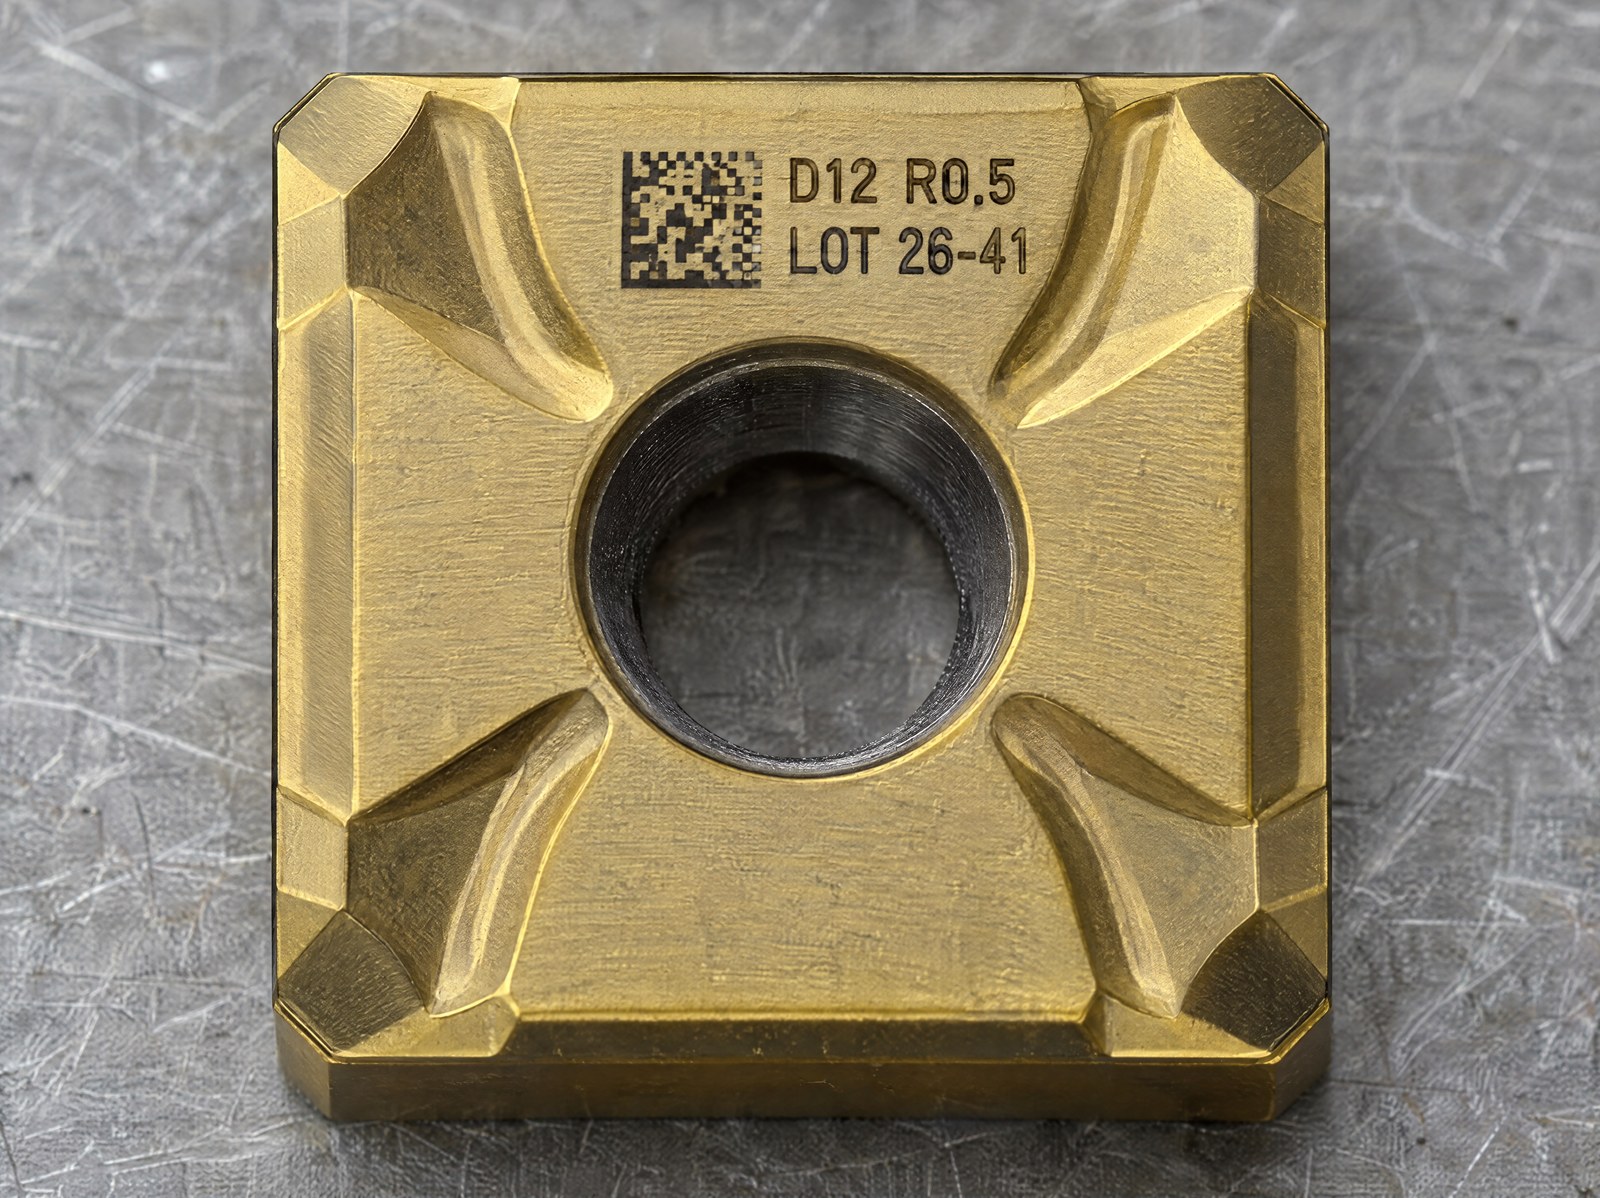
Genau das ist der Betriebspunkt: Auf einer Wendeschneidplatte oder einem Fräserschaft ist das nutzbare Feld winzig, man kann also eine Optik mit kurzer Brennweite und kleinem Feld wählen und einen feinen Spot erhalten. Der Hebel ist die Optik, nicht die Energieversorgung.
Minimale Linienstärke und DataMatrix-Zelle
Die minimale Stärke einer Linie entspricht in der Praxis der Spotgröße zuzüglich der prozessbedingten Verbreiterung: Unter diesen Wert kommt man nicht, egal wie viel Leistung man verwendet. Für einen DataMatrix gilt dieselbe Überlegung für jede einzelne Zelle: Damit der Code sowohl beim Markieren als auch beim Lesen auflösbar ist, muss das Modul bequem größer als der Spot bleiben, damit gefüllte und leere Zelle deutlich unterscheidbar sind. Wenn die Zelle unter einen halben Millimeter sinkt, wird der Spielraum zwischen Spot und Modul geringer und die Codequalität leidet darunter. Die Prozessregel lautet, den Code so zu dimensionieren, dass jedes Modul mehrere Spots umfasst, niemals nur einen: Ist kein Platz vorhanden, verkleinert man entweder den Spot – kürzere Brennweite oder kürzere Wellenlänge – oder reduziert die zu codierenden Daten, um größere Zellen zu lassen.
Die richtigen Schriftarten für die Mikrogravur
Unter einem Millimeter wiegt die typografische Wahl ebenso schwer wie die Laserparameter. Es funktionieren Schriften mit gleichmäßiger Strichstärke, bei denen jede Linie dieselbe Breite wie der Spot hat und das Ergebnis vorhersehbar ist; zu vermeiden sind Schriften mit Serifen und starkem Kontrast zwischen dicken und dünnen Strichen, weil die feinen Striche verschwinden, sobald sie unter die Spotgröße sinken. Hilfreich ist es, offene Punzen und eine gute x-Höhe zu bevorzugen, damit sich die Buchstaben nicht zu einer einzigen Fläche schließen. Und vor allem kurzer Text: Los und Seriennummer, keine ausführlichen Beschreibungen. Weniger Zeichen bedeutet, dass jedes größer ist, also besser lesbar – mit bloßem Auge wie für die OCR.
Wann UV bei 355 nm nötig ist
Solange die Oberfläche es zulässt, löst die Faserquelle bei 1064 nm die große Mehrheit der Markierungen auf Werkzeugen. Wenn jedoch der Spot selbst zum Engpass wird – die kleinste Zelle, die dünnste Linie –, kommt die Wellenlänge ins Spiel. Bei 355 nm fokussiert sich der Strahl bei gleicher Optik in einem kleineren Spot als bei 1064 nm, weil der minimale Spotdurchmesser mit der Wellenlänge skaliert. Zudem ist die Wechselwirkung des UV mit dem Material ausgeprägt „kalt”, mit geringem Wärmeeintrag: ein Vorteil bei empfindlichen Beschichtungen und an empfindlichen Schneidkanten. Das UV bleibt die Wahl für das extremste Detail und für empfindliche Materialien, nicht die Lösung der ersten Wahl.
| Parameter | Faser 1064 nm | UV 355 nm |
|---|---|---|
| Wellenlänge | 1064 nm | 355 nm |
| Kleinster fokussierbarer Spot | Größer | Kleiner |
| Wärmeeintrag am Rand | Höher | Gering |
| Rolle in der Mikrogravur | Standard für die meisten Fälle | Extremstes Detail und empfindliche Materialien |
Grading in der Linie, Verifizierung im Labor: zwei verschiedene Kontrollen
Wenn man einen Code an die Grenze seiner Abmessung treibt, muss man wissen, ob er wirklich lesbar ist – und die beiden verfügbaren Kontrollen beantworten unterschiedliche Fragen. Das Grading bewertet die Codequalität nach einer genormten Skala (ISO/IEC 15415 für 2D-Codes, AIM DPM für die Direktmarkierung auf dem Teil) und kann inline mit einem Bildverarbeitungssystem durchgeführt werden, wobei jedem durchlaufenden Teil eine Note zugewiesen wird. Die Verifizierung ist etwas anderes: Sie erfordert kontrollierte Laborbedingungen – kalibrierte Beleuchtung, Optik und Instrument – und bescheinigt die Konformität auf reproduzierbare Weise. Sie ist keine Linienkontrolle. Bei mikrogravierten Codes ist die Unterscheidung entscheidend: Ein DataMatrix, der inline ein akzeptables Grading erreicht, kann eine Laborverifizierung erfordern, um zu bestätigen, dass er den vom Kunden geforderten Grad erreicht. Der Unterschied zwischen Lesung, Grading und Verifizierung ist der Punkt, bei dem man nicht durcheinanderkommen darf.
Wann es sich lohnt, nur den Code zu behalten (und für wen er gedacht ist)
Es gibt einen Punkt, an dem Text und 2D-Code sich dieselben wenigen Quadratmillimeter streitig machen. Wenn das Modul des DataMatrix bereits nahe an der Spotgrenze liegt, zwingt das Hinzufügen einer lesbaren Textzeile entweder dazu, die Codefläche zu vergrößern – Platz, den es auf der Wendeschneidplatte nicht gibt – oder beide unter die Zuverlässigkeitsschwelle zu reduzieren. In solchen Fällen ist die korrekte ingenieurtechnische Wahl, auf den Klartext zu verzichten und nur den DataMatrix zu behalten, der Los, Seriennummer und Teilenummer in einem Abdruck zusammenfasst, den ein Scanner besser auflöst als das Auge. Der Text wird nur dann beibehalten, wenn ein Bediener ihn ohne Hilfsmittel lesen muss.
Die auf den Spot optimierte Mikrogravur ist für diejenigen gedacht, die Wendeschneidplatten, Fräser und Zerspanungskleinteile mit Rückverfolgbarkeitsanforderungen auf kleinen Flächen markieren, wo die Markierung von Fräsern und Werkzeugen nach Beschichtungen und Verschleiß lesbar bleiben muss. Es ist nicht nötig, zum kleinsten Spot oder zum UV zu drängen, wenn die Fläche groß ist und die Standardfaser den Code bereits mit Spielraum auflöst: In solchen Fällen verkompliziert man den Prozess ohne Nutzen. Aber wenn die zu markierende Fläche winzig ist und der Code Lesung und Grading standhalten muss, ist der Faktor, an dem man arbeiten muss, der Spot – die Brennweite und die Optik – nicht die Watt.

Applications Manager | LASIT
Als Applications Manager bei LASIT seit über 20 Jahren verantwortet Mario Palmieri die Leitung und Entwicklung des firmeneigenen Laserlabors. Er führt Mustertests für Kunden durch und unterstützt die Bereiche Automotive, Medizin, Luft- und Raumfahrt sowie Elektronik bei der Auswahl der optimalen Lasermarkierungslösung.