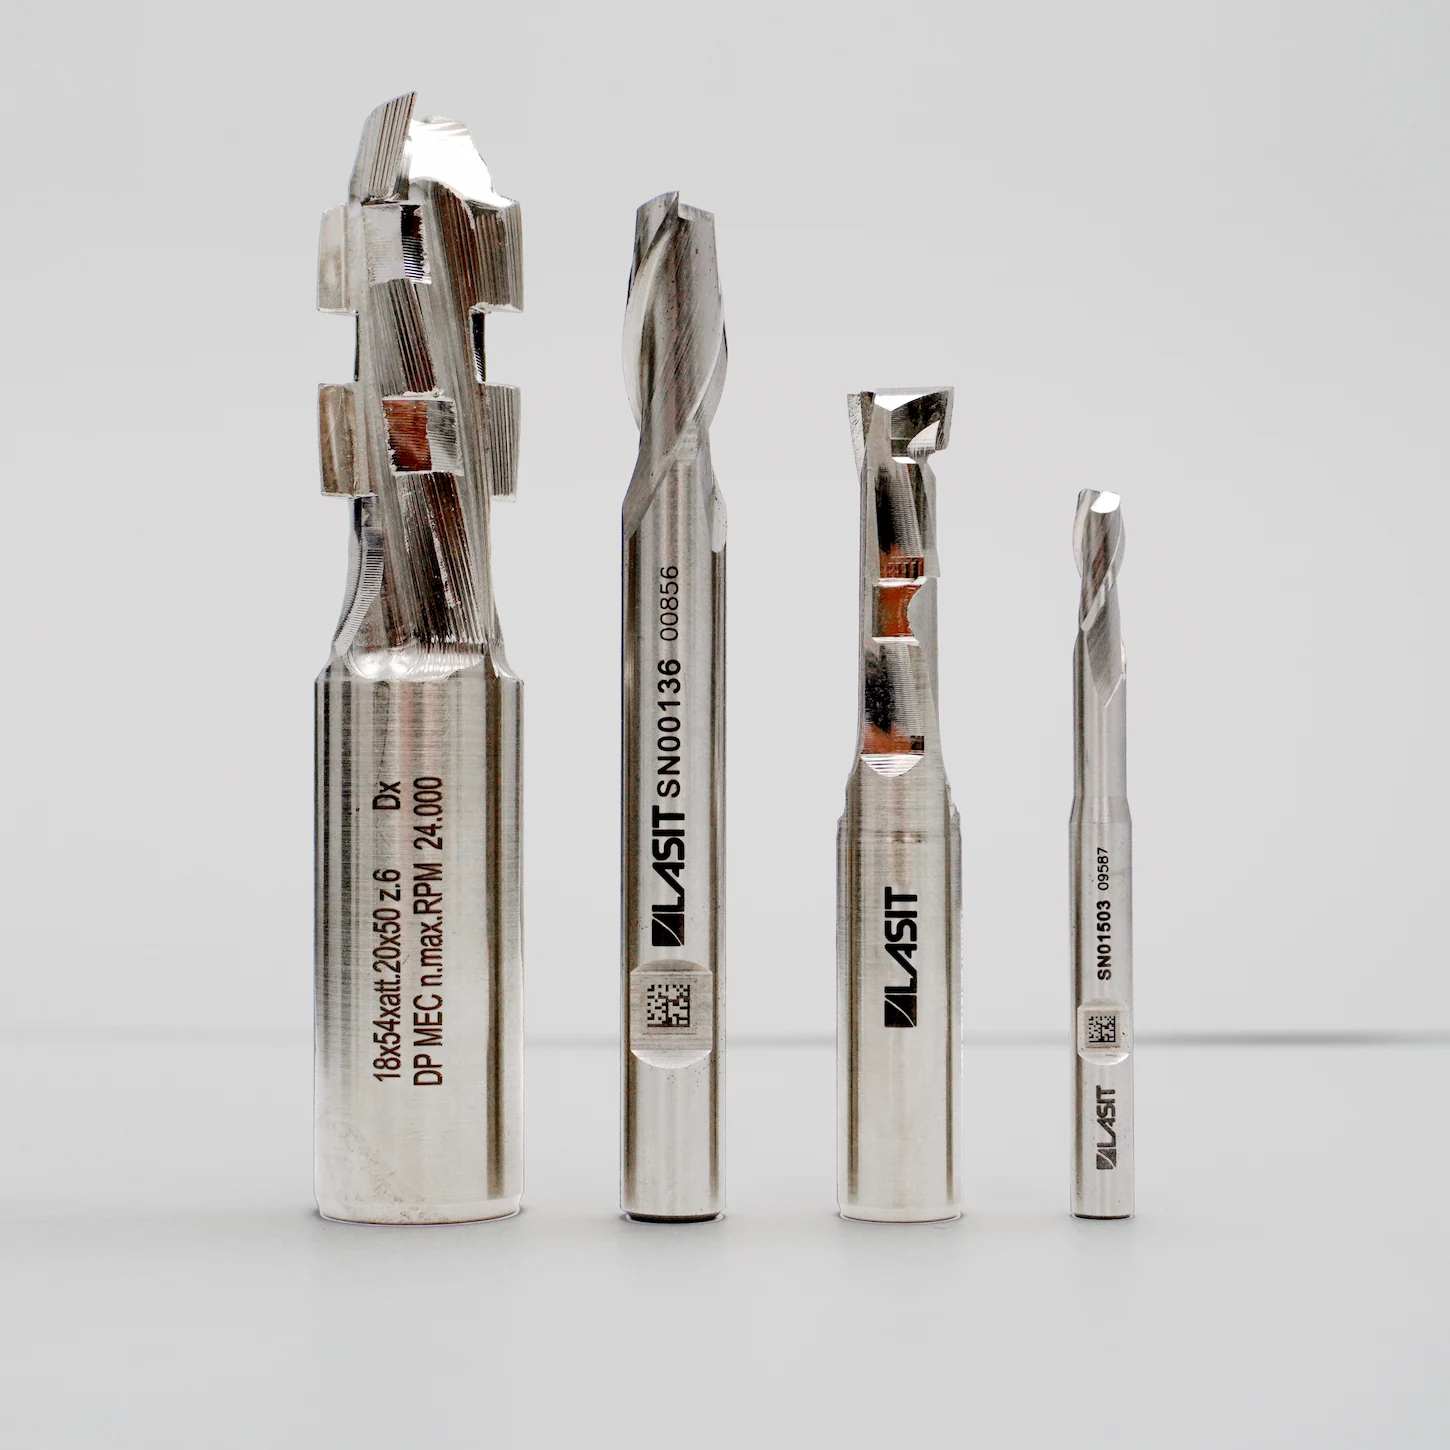
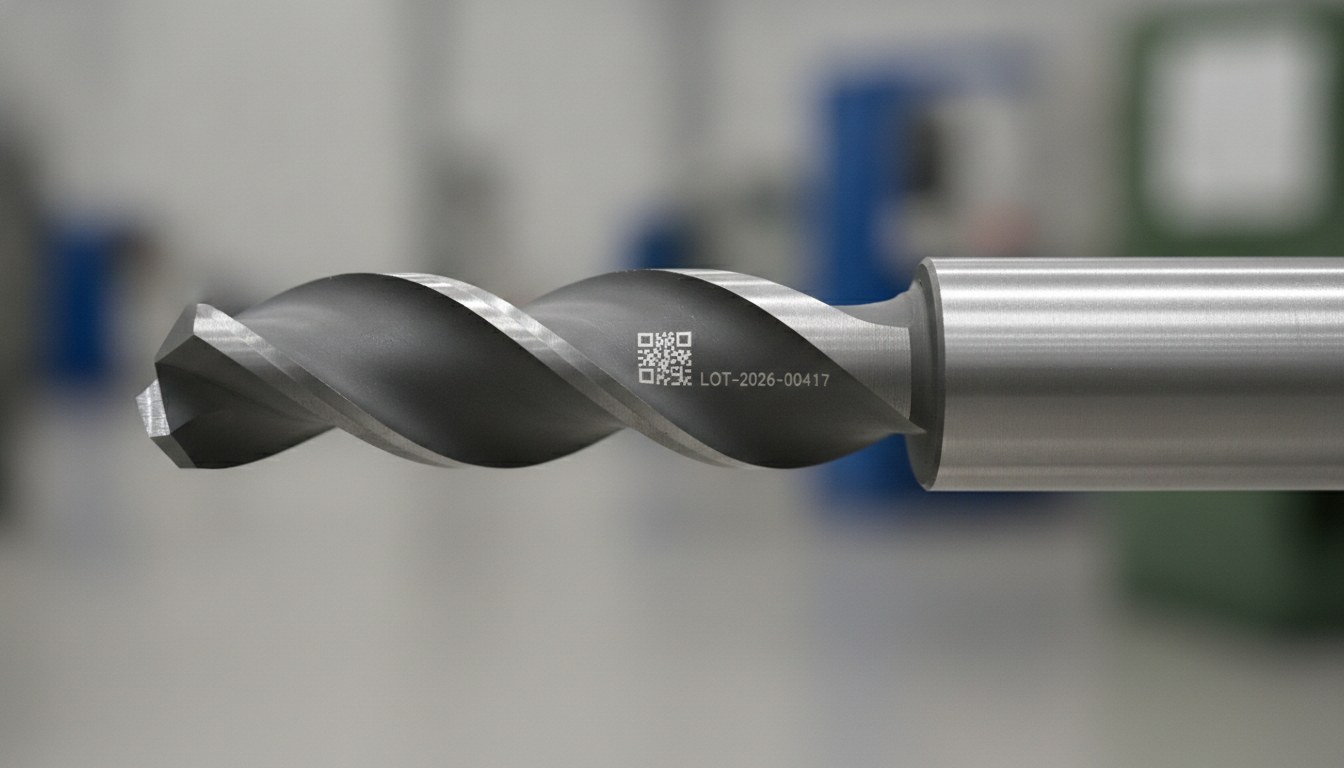
Wer Schneidwerkzeuge, Fräser, Bohrer, Gewindebohrer und Formen herstellt, kennt den letzten Arbeitsgang des Zyklus genau: das Markieren von Codes, Logos, Chargen und Seriennummern für die Rückverfolgbarkeit. Bei diesen Bauteilen erfolgt die Markierung jedoch, wenn das Werkstück bereits gehärtet ist — oft über 60 HRC, bei Schnellarbeitsstählen sogar 62–66 HRC — und in vielen Fällen ist es zusätzlich mit einer PVD-Schicht aus Titannitrid (TiN) oder ähnlichen Beschichtungen versehen. Es sind genau die Bedingungen, unter denen die konzentrierte Energie eines Laserstrahls auf das empfindlichste Material trifft, das sie vorfinden kann.
Das Problem ist, dass eine Markierung die Lesbarkeitsprüfung bestehen und gleichzeitig einen unsichtbaren Defekt unter der Oberfläche eingebracht haben kann. Ein schlecht beherrschter Wärmeeintrag auf einem martensitischen Stahl verursacht lokales Anlassen, Eigenspannungen und im schlimmsten Fall Mikrorisse, die genau am Rand der Zeichen ausgehen. An einem Werkzeug, das unter Ermüdungsbelastung mit zyklischen Lasten und beanspruchten Schneiden arbeitet, wird diese Stelle zum Ausgangspunkt.
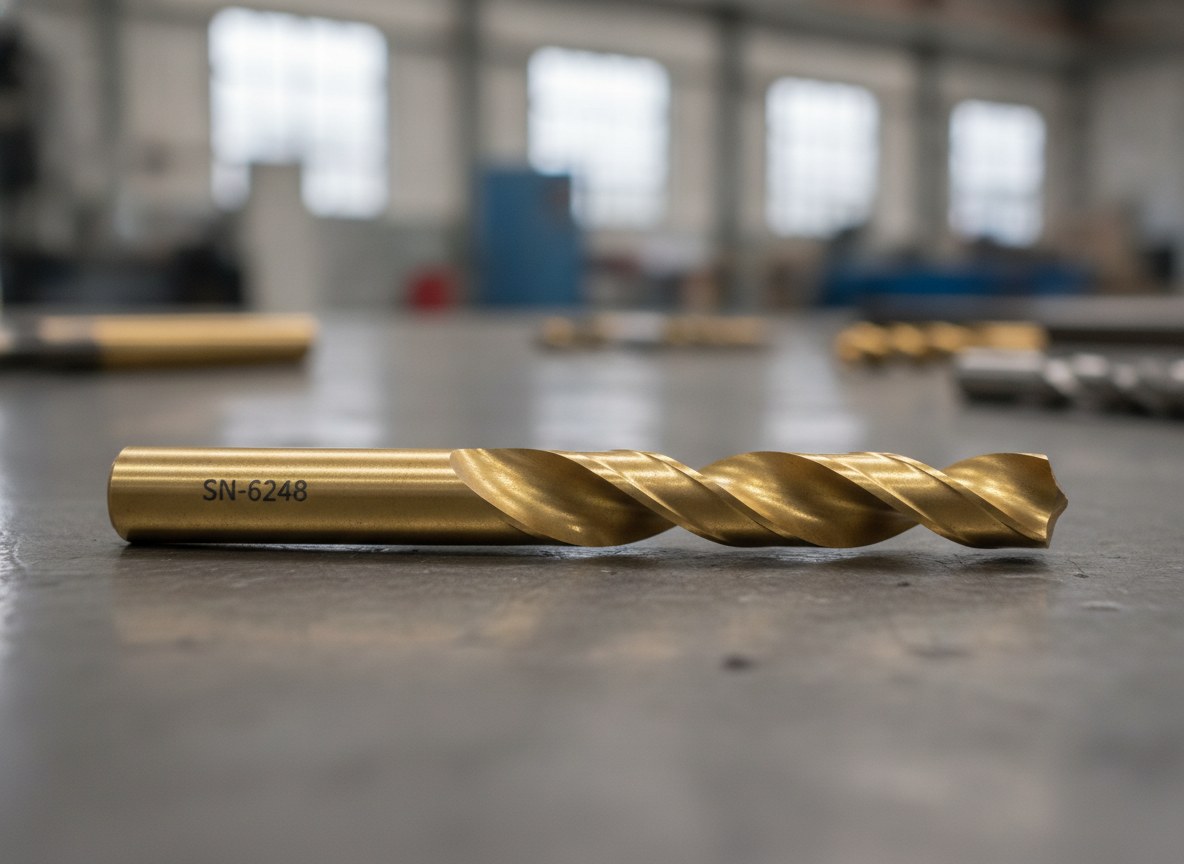
Deshalb kann sich das Qualitätskriterium bei gehärteten und beschichteten Stählen nicht auf die Lesbarkeit des Codes beschränken: Es muss die metallurgische Integrität der markierten Zone umfassen. Und diese Integrität lässt sich über zwei konkrete Hebel steuern — die Prozessparameter und die Position der Markierung auf dem Werkstück.
Warum gehärteter Stahl empfindlich gegenüber konzentrierter Energie ist
Das Härten verleiht Härte, indem es das Gefüge des Stahls in Martensit umwandelt, eine harte, aber metastabile Phase. Genau diese Metastabilität macht ihn wärmeempfindlich: Es genügt, das Material lokal über seine Anlasstemperatur zu erwärmen, damit sich der Martensit umwandelt, mit einem begrenzten, aber realen Härteverlust in der wärmebeeinflussten Zone.
Wenn die Strahlenergie auf kurze Zeiten und kleine Flächen konzentriert wird, ist der Temperaturgradient zwischen dem getroffenen Punkt und dem umgebenden Material steil. Die anschließende schnelle Abkühlung hinterlässt Eigenspannungen auf Zug — die gefährlichsten, da sie sich mit den Betriebslasten summieren und die Rissausgangsschwelle herabsetzen. Bei sehr harten, von Natur aus wenig zähen Stählen ist der Spielraum gering: Dieselbe Eigenschaft, die das Werkzeug verschleißfest macht, macht es wenig tolerant gegenüber lokalen Beanspruchungen.
Das ist der Grund, warum die Markierung auf gehärtetem Stahl eine andere Logik erfordert als die bei weichem Stahl oder geglühtem Edelstahl: Es geht nicht darum, „mehr zu schreiben”, sondern darum, dem Material so wenig Energie wie möglich zuzuführen, um den nötigen Kontrast zu erzielen.
Die PVD/TiN-Beschichtung: wenige Mikrometer, die alles verändern
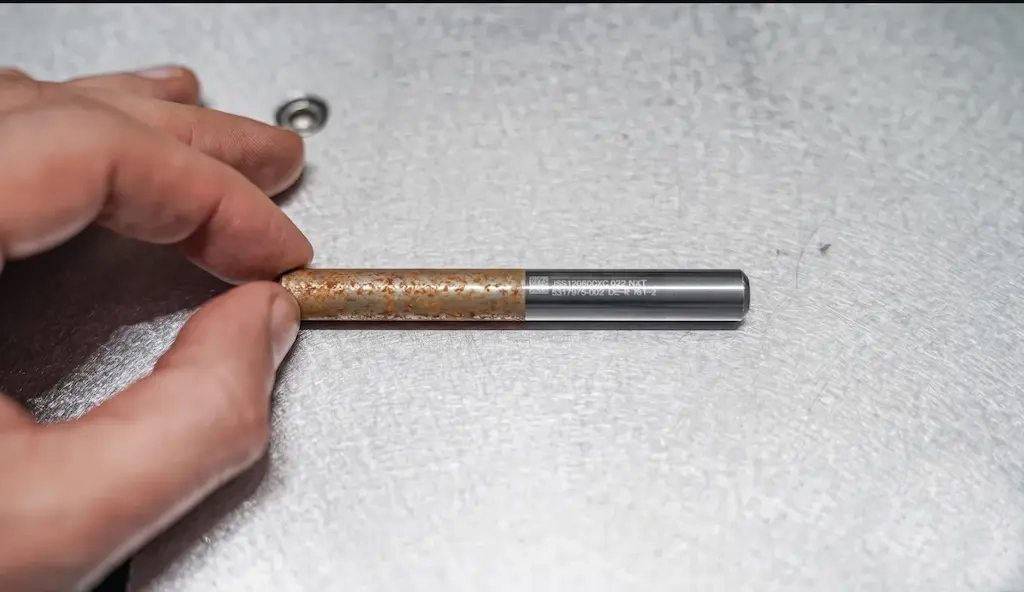
PVD-Beschichtungen wie Titannitrid haben Schichtdicken in der Größenordnung von wenigen Mikrometern und eine höhere Härte als das Substrat. Sie sind darauf ausgelegt, Reibung und Verschleiß der Schneide zu reduzieren, nicht aber einem punktuellen Wärmeschock standzuhalten. Ein zu energiereicher Impuls kann die Beschichtung verbrennen, ihre Farbe an den Rändern der Markierung verändern oder — schlimmer noch — eine lokale Delamination auslösen, also das Ablösen der Schicht vom Substrat.
Bei beschichteten Werkstücken gibt es zwei legitime Wege. Man kann den Kontrast erzielen, indem man mit sehr niedriger Energie direkt auf die Schicht einwirkt und ihre optische Erscheinung verändert, ohne sie abzutragen; oder man kann die Beschichtung an den Stellen der Zeichen kontrolliert entfernen und den Kontrast zwischen Schicht und Substrat nutzen. In beiden Fällen lautet das Schlüsselwort Kontrolle: Das Prozessfenster auf wenigen Mikrometern ist eng und muss auf der realen Beschichtung gefunden werden, nicht an einem Nennmuster.
Niedrige Fluenz und mehrere Durchgänge: die Energie verteilen
Die Strategie, die die metallurgische Integrität schützt, ist gegenläufig zum Instinkt, die Leistung „hochzudrehen”: Man arbeitet mit niedriger Fluenz, also mit wenig Energie pro Flächeneinheit bei jedem Impuls, und baut die Markierung aus mehreren leichten Durchgängen statt aus einem einzigen intensiven Durchgang auf. Die für den Kontrast erforderliche Gesamtenergie wird so über die Zeit verteilt, wodurch die Wärme zwischen den einzelnen Durchgängen abgeführt werden kann und der thermische Spitzenwert, der das Anlassen auslöst, reduziert wird.
Fluenz pro Durchgang Wärmeeinflusszone Geringe Fluenz, mehrere DurchgängeDieser Ansatz stützt sich auf die Art der Strahlquelle. MOPA-Quellen mit regelbarer Impulsdauer erlauben es, kurze Impulse zu wählen, die das Material weniger erwärmen; die Faser mit 1064 nm bleibt die Referenz für Metalle, während ultrakurz gepulste Quellen im Pikosekunden-Bereich den Wärmeeintrag auf ein vernachlässigbares Niveau bringen — ideal dort, wo die wärmebeeinflusste Zone auf ein Minimum reduziert werden muss. Der Zusammenhang zwischen Leistung, Impulsdauer und Wirkung auf das Material ist der Kern des Problems: Es lohnt sich, ihn im Detail zu Laserleistung und Impulsdauer zu vertiefen.
Anlassen oder Ablation: zwei Wege zum Kontrast, zwei Wärmebilanzen
Bei Stahl entsteht die dunkle Anlassmarkierung durch eine kontrollierte Oberflächenoxidation: Sie trägt kein Material ab, führt aber definitionsgemäß Wärme zu und ist daher die Methode, die bei gehärtetem Stahl die größte Aufmerksamkeit erfordert. Die Ablation mit niedriger Fluenz wirkt hingegen mit kurzen Impulsen auf eine minimale Oberflächendicke ein, begrenzt den Wärmeeintrag in die Masse, erzeugt jedoch eine leichte Topografie.
| Aspekt | Anlassen (Oxidation) | Ablation mit niedriger Fluenz |
|---|---|---|
| Materialabtrag | Nicht vorhanden | Minimale Oberflächenschicht |
| Lokaler Wärmeeintrag | Höher | Mit kurzen Impulsen begrenzt |
| Wirkung auf die PVD/TiN-Beschichtung | Risiko der Farbveränderung | Risiko der Delamination bei hoher Energie |
| Erzielter Kontrast | Dunkler Farbton durch Oxidation | Oberflächentopografie |
Es gibt keine absolut richtige Wahl: Sie hängt von der Härte, dem Vorhandensein und der Art der Beschichtung sowie davon ab, ob ein flacher Reliefcode oder eine haptisch unversehrte Oberfläche benötigt wird. Die praktische Regel lautet, die tatsächliche Wirkung mit einem metallografischen Schliff und einer Mikrohärtemessung in der markierten Zone zu überprüfen und sich nicht auf das visuelle Erscheinungsbild des Codes zu verlassen.
Wo markiert werden darf und wo nicht: die Werkzeuggeometrie lesen
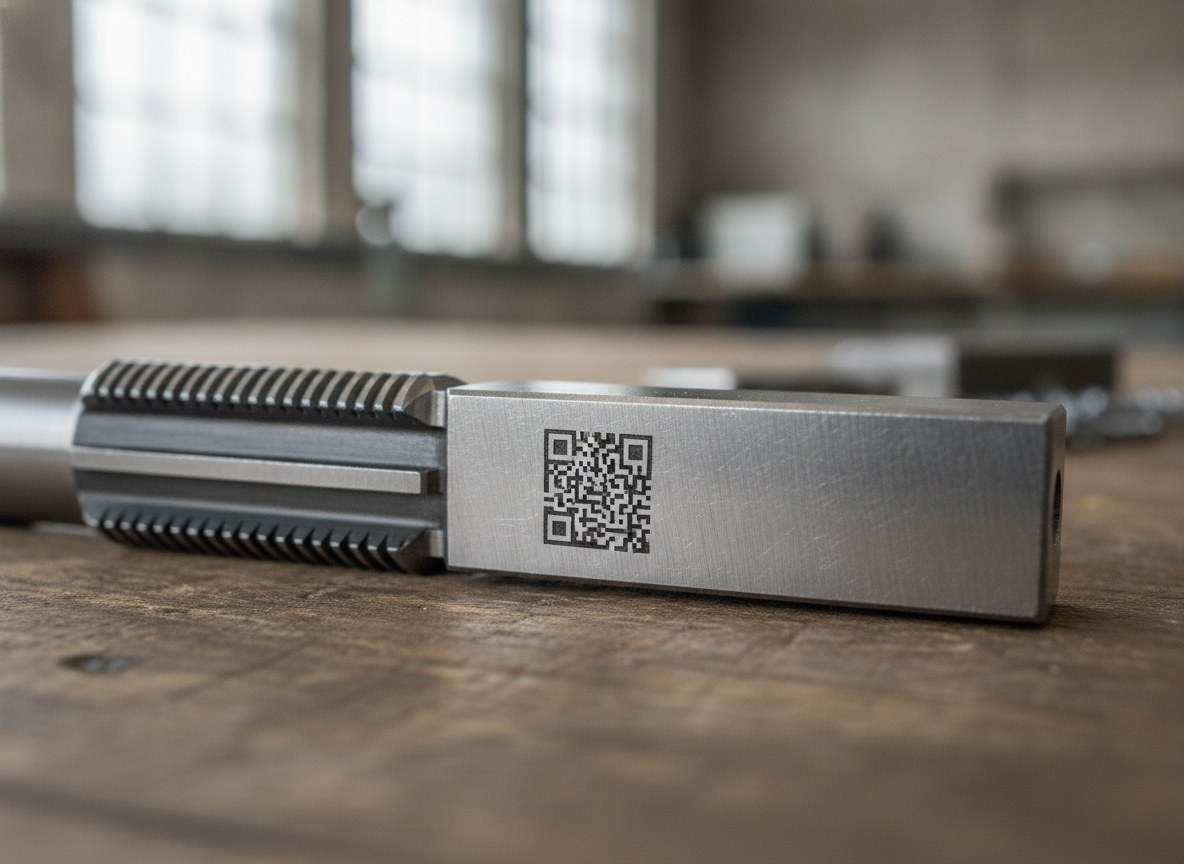
Die Position der Markierung ist ebenso ein Integritätshebel wie die Parameter. An einem Werkzeug gibt es Bereiche, in denen eine leichte Oberflächenveränderung unerheblich ist, und Bereiche, in denen sie inakzeptabel ist. Der Schaft, nicht funktionale Planflächen und die nicht beanspruchten Körperabschnitte sind die natürlichen Bereiche für Codes und Seriennummern. Die Schneiden, die Übergangsradien, die Spannuten und jede last- oder spannungskonzentrationsbelastete Fläche sind hingegen zu vermeiden: Genau dort finden ein Mikroriss oder eine Eigenspannung den schlimmsten Ausgangspunkt.
Dies gilt auch für die Markierung von Fräsern und Schneidwerkzeugen, bei der die Versuchung, den Code im für die Beladung bequemsten Bereich zu platzieren, gegen die Belastungskarte des Werkstücks abgewogen werden muss. Es ist eine Entscheidung, die selten allein demjenigen zusteht, der die Maschine einrichtet: Sie betrifft die funktionale Geometrie des Werkzeugs.
Wie man die Markierung auf gehärtetem Stahl validiert
Bei diesen Materialien ist die Validierung kein formaler Schritt. Bevor ein Zyklus in Produktion geht, ist es sinnvoll, reale Muster zu markieren — gleicher Stahl, gleiche Härte, gleiche Beschichtung — und sie im Labor einer Prüfung zu unterziehen, die über das Lesen des Codes hinausgeht: metallografischer Schliff zur Beobachtung der wärmebeeinflussten Zone, Mikrohärtemessung zur Quantifizierung eines etwaigen Anlassens sowie Kontrolle der Lesbarkeit und des Gradings des Codes in der Linie. Es ist der einzige Weg, um zu wissen, ob das gewählte Prozessfenster die Integrität des Werkstücks tatsächlich schützt.
Wann es sinnvoll ist und wann die Position mit der technischen Abteilung abgestimmt werden sollte
Die Lasermarkierung mit niedriger Fluenz ist die vernünftigste Wahl, wenn gehärtete und beschichtete Werkzeuge dauerhaft rückverfolgbar gemacht werden müssen, ohne die mechanischen Ausgangspunkte des Prägens oder der Mikropercussion und ohne Verbrauchsmaterialien. Bei sehr harten Stählen und PVD-Beschichtungen ist sie oft der einzige Weg, um einen dauerhaften Code zu erhalten, ohne die Funktion des Werkstücks zu beeinträchtigen.
Es ist hingegen keine Entscheidung, die man trifft, indem man die Markierung isoliert betrachtet. Wenn das Bauteil unter Ermüdungsbelastung arbeitet, wenn die Sicherheitsmargen eng sind oder wenn die verfügbare Fläche dazu zwingt, sich einer Schneide oder einem kritischen Radius zu nähern, müssen Position und Methode mit der technischen Abteilung und mit denjenigen abgestimmt werden, die die Belastungskarte kennen. In diesen Fällen lautet die Frage nicht mehr „Ist der Code lesbar?”, sondern „Wo und wie können wir markieren, ohne dem Werkzeug Lebensdauer zu nehmen?”. Es ist dieselbe Überlegung, die die Wahl des Markierers für eine mechanische Werkstatt leitet: Die Technologie dient dem Prozess, nicht umgekehrt.

Applications Manager | LASIT
Als Applications Manager bei LASIT seit über 20 Jahren verantwortet Mario Palmieri die Leitung und Entwicklung des firmeneigenen Laserlabors. Er führt Mustertests für Kunden durch und unterstützt die Bereiche Automotive, Medizin, Luft- und Raumfahrt sowie Elektronik bei der Auswahl der optimalen Lasermarkierungslösung.