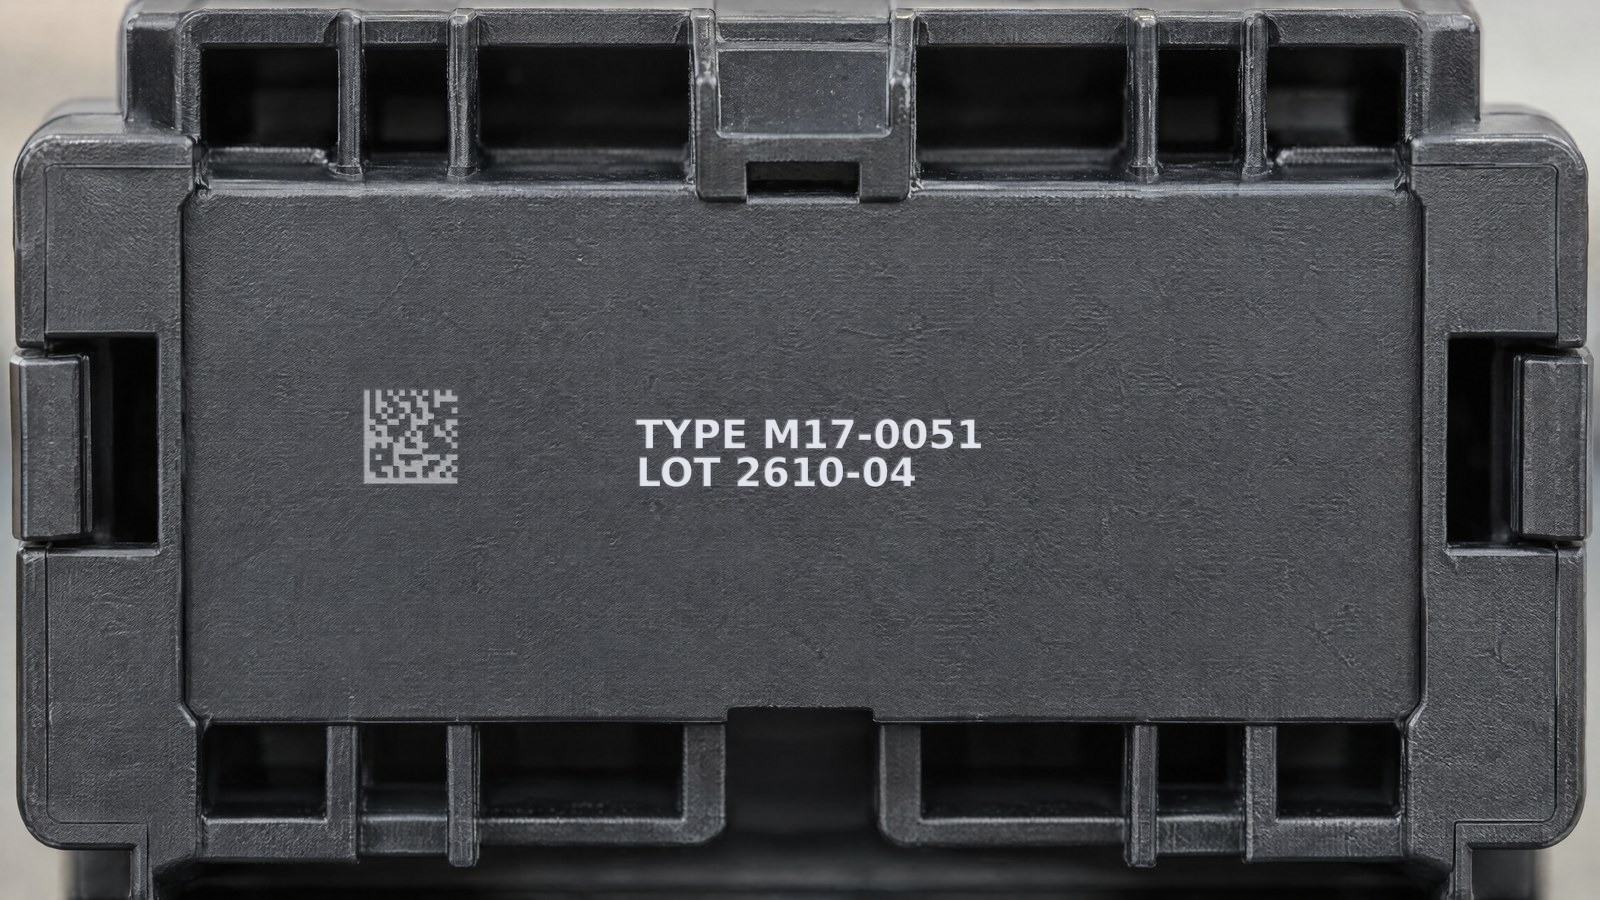
Wer die Markierung in der Elektronik industrialisiert, arbeitet mit einer geringen Marge. Dünne Kunststoffgehäuse, Steckverbinder mit Kontakten von nur wenigen Zehntelmillimetern, Vergussharze, bereits bestückte Module mit Lötstellen und Leiterbahnen: Es handelt sich um Oberflächen, auf denen Seriennummern, DataMatrix-Codes und Chargenangaben aufgebracht werden müssen, bei denen aber jeder Energieüberschuss droht, das unter oder neben dem Markierungspunkt Liegende zu schädigen.
Der schlimmste Fehler ist in diesem Zusammenhang jener, der bei der optischen Abnahme nicht sichtbar ist. Ein Harz, das am Rand verkohlt, ein durch thermischen Stress nahe einer Lötstelle verursachter Mikroriss, eine bei der Handhabung aufgenommene elektrostatische Entladung: Das sind Rücksendeursachen, die sich im Feld zeigen, nicht auf dem Prüfstand. Die Prozessfrage lautet nicht, wie viel Energie zum Markieren nötig ist, sondern wie wenig davon rund um den getroffenen Punkt zurückbleibt.
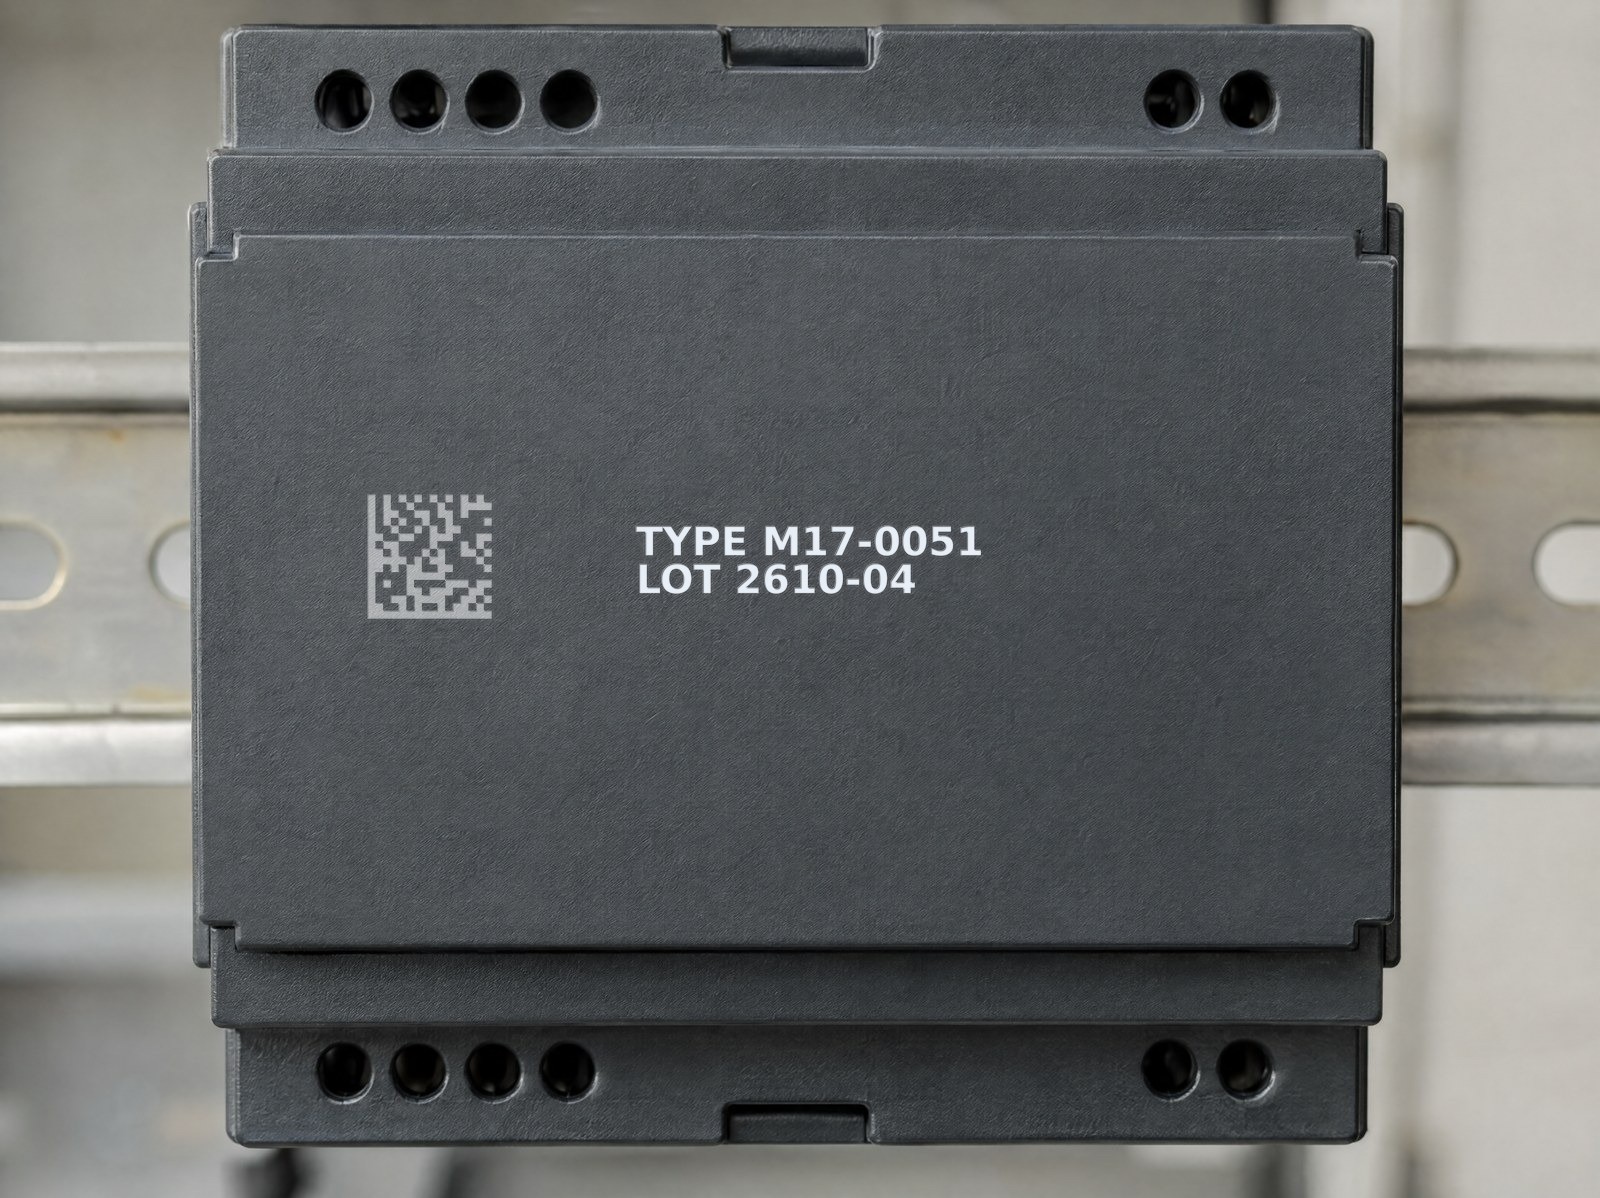
Hier verändert der Pikosekunden-Impuls die Arbeitsebene: Er überträgt Energie in so kurzer Zeit, dass der Wärmeeintrag in das umgebende Material vernachlässigbar wird, und das als berührungsloser Prozess, ohne mechanischen Druck auf das Bauteil.
Kalte Ablation: warum der thermische Einfluss vernachlässigbar bleibt
Die herkömmliche Faserbeschriftung mit Impulsen im Nanosekundenbereich arbeitet größtenteils thermisch: Das Material wird erhitzt, geschmolzen und teilweise oxidiert. Rund um den Markierungspunkt bildet sich eine wärmebeeinflusste Zone (WEZ), in der sich die Wärme ausgebreitet hat, bevor sie abgeleitet wurde. Bei einem massiven Metall ist das unerheblich; bei einem Kunststoffgehäuse von nur wenigen Zehntelmillimetern oder bei einem Harz, das einen Chip vergießt, ist genau diese Ausbreitung das, was man sich nicht leisten kann.
Der Pikosekunden-Impuls kehrt das Verhältnis zwischen der Zeit der Energieabgabe und der Zeit der Wärmeausbreitung um. Die Impulsdauer liegt in der Größenordnung von 10⁻¹² Sekunden, kürzer als die Zeit, die die Wärme zur Ausbreitung im Gitter des Materials benötigt. Die Energie trägt die Oberflächenschicht durch Ablation ab, bevor sie sich in Wärme umwandelt, die die Umgebung erhitzen würde: Man spricht deshalb von „kalter” Ablation. Der thermische Einfluss ist nicht aufgehoben – ein Restanteil besteht immer –, aber er bleibt vernachlässigbar, und die WEZ reduziert sich auf einen Bruchteil derjenigen eines langen Impulses. Nicht ohne Grund ist der Pikosekundenlaser die etablierte Wahl, wo es darauf ankommt, ohne Reflex und ohne Veränderung des Substrats zu markieren.
Pulsdauer Wärmeeinflusszone kürzerer Puls, kleinere WEZFür den Verfahrensingenieur bedeutet das einen deutlich größeren Arbeitsspielraum: Man erhält eine saubere und lesbare Markierung und hält das Substrat dabei fern von den Schwellen, ab denen Kunststoffe und Harze zu erweichen, aufzuschäumen oder zu verkohlen beginnen.
Gehäuse, Steckverbinder und Harze: markieren, ohne das Substrat anzugreifen
Die Materialien der Elektronik verzeihen nichts. Die Epoxidverbindungen der Gehäuse, die technischen Thermoplaste der Steckverbinder und die Vergussharze haben niedrige thermische Schwellen und verhalten sich unterschiedlich: Einige schäumen auf, andere verfärben sich unkontrolliert, wieder andere verformen sich. Mit einem langen Impuls ist der Kompromiss ständig gegeben: Die Energie zu senken, um keine Schäden zu verursachen, bedeutet oft eine schwache Markierung; sie zu erhöhen, um sie lesbar zu machen, bedeutet, das Substrat zu riskieren.
Der ultrakurze Impuls löst diesen Kompromiss auf, weil er auf die oberflächlichste Schicht einwirkt. Auf den Gehäusen verändert er kontrolliert die ersten Mikrometer des Materials und erzeugt den Kontrast, ohne in die Tiefe zu graben und ohne die Funktionalität des Bauteils zu beeinträchtigen. Auf den Steckverbindern und Harzen bleibt die Markierung auf den gewünschten Bereich beschränkt, ohne Stress auf den Körper des Werkstücks zu übertragen. Es ist dieselbe Logik, die die Markierung von Kunststoffen im Elektroniksektor bestimmt, bei der die Kompatibilität zwischen Strahlquelle und Material über die Qualität des Ergebnisses entscheidet.
Abstand zu Lötstellen und Leiterbahnen: das Markierungslayout zählt
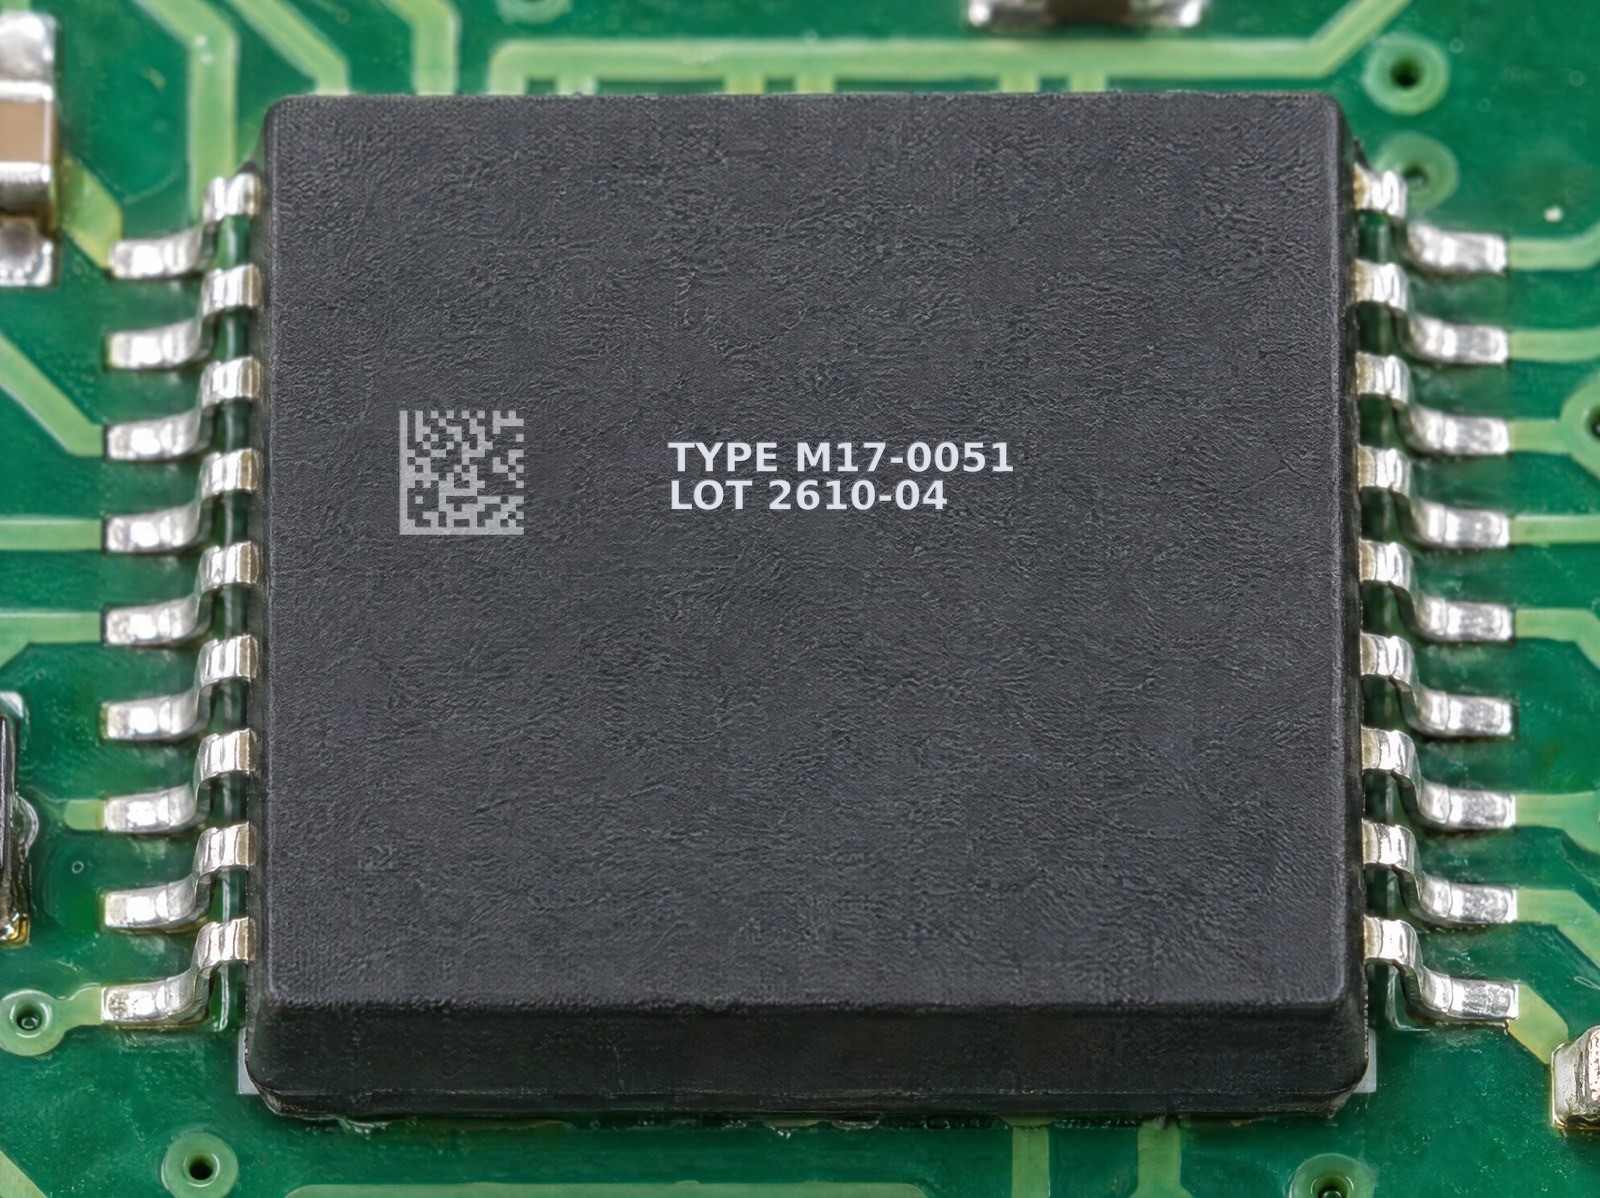
Auf einem bereits bestückten Modul steht die Markierung nicht für sich allein: Sie koexistiert mit Lötstellen, Bumps, Leads und Leiterbahnen, die keine Energie erhalten dürfen. Der Vorteil der Pikosekunde ist hier zweifach. Der Strahl ist stark fokussiert, sodass die Energie auf einen begrenzten Bereich konzentriert bleibt; und die vernachlässigbare seitliche Wärmeausbreitung sorgt dafür, dass das, was am Markierungspunkt geschieht, nicht auf die benachbarten Leiter „übergreift”.
Dennoch bleibt eine Regel guten Designs: einen dedizierten Markierungsbereich auf dem Gehäuse festlegen, mit einem Sicherheitsabstand zu den Leads und den Leiterbahnen, und ihn in der Testphase an realen Mustern überprüfen. Das ist eine Layoutarbeit, die man einmal im Vorfeld erledigt und die den Zyklus in der Produktion wiederholbar macht. Die FlyCAD-Software verwaltet die Positionierung der Inhalte – Seriennummern, DataMatrix, Logos – im zugewiesenen Bereich, sodass die Markierung immer dort landet, wo sie soll.
Berührungsloser Prozess und ESD-Management in der Linie
Die Empfindlichkeit gegenüber elektrostatischen Entladungen ist ein Thema der Handhabung, nicht nur der Markierung. Im Vergleich zu den Methoden, die das Werkstück berühren – Prägen, Nadelprägen, Tampondruck mit Kontakt – ist die Laserbeschriftung ein berührungsloser Prozess: Kein Werkzeug drückt auf das Bauteil, keine Reibung erzeugt Ladungen am Arbeitspunkt, und es gibt keinen mechanischen Verschleiß, der leitfähigen Partikelabrieb einbringt.
Das entbindet nicht von den guten ESD-Praktiken der Linie: Das Bauteil muss trotzdem in kontrollierter Umgebung bewegt werden, mit geerdeter Ausrüstung und geerdeten Arbeitsflächen und mit der korrekten Handhabung der Werkstücknester und -paletten. Die berührungslose Markierung eliminiert eine der Stressquellen – die mechanische und elektrostatische durch direkten Kontakt – und fügt sich in die automatisierten Stationen ein, in denen das Werkstück während des gesamten Zyklus in seiner antistatischen Aufnahme bleibt.
Kontrast und Lesbarkeit auf mattem Schwarz
Die meisten Elektronikgehäuse sind von einem matten Schwarz: genau die Farbe, auf der es am schwierigsten ist, einen lesbaren und stabilen Code zu erzielen. Mit dem Pikosekunden-Impuls entsteht der Kontrast durch eine kontrollierte Oberflächenveränderung, die eine klare, saubere und nicht schillernde Markierung erzeugt: Der Code behält aus jedem Betrachtungswinkel denselben Kontrast – eine wesentliche Voraussetzung für das automatische Lesen der DataMatrix in der Linie.
Die Stabilität des Kontrasts ist das, was eine Markierung, die die Kontrolle besteht, von einer unterscheidet, die Fehlausschüsse erzeugt. Ein DataMatrix auf einem schwarzen Gehäuse muss nach der Handhabung und den nachgelagerten Behandlungen lesbar bleiben; die kalte Markierung, die weder auf oberflächlicher Oxidation noch auf einer tiefen Vertiefung beruht, bietet einen über die Zeit konstanten Kontrast. Die formale Überprüfung der Codequalität erfordert kontrollierte Laborbedingungen, während das Grading in der Linie das praktische Werkzeug bleibt, um die Lesbarkeit während der Produktion unter Kontrolle zu halten.
Wann sich UV statt Pikosekunde lohnt
Die Pikosekunde ist nicht die Antwort auf jede Markierung in der Elektronik, und das sollte man ehrlich sagen. Ihre Stärke ist die Vielseitigkeit auf gemischten Substraten – Metall, Gehäuse, Harze, dunkle Oberflächen – bei vernachlässigbarem thermischem Einfluss. Doch wenn das Werkstück ein heller oder transparenter Kunststoff ist oder ein besonders auf die kurze Wellenlänge reagierendes Polymer, arbeitet der UV-Laser mit 355 nm überwiegend durch photochemische Absorption und erzeugt oft einen besseren Kontrast mit noch weniger eingesetzter Energie: Das ist das Terrain des UV-Lasers für Kunststoffe.
| Kriterium | Pikosekunden-Faser (1064 nm) | UV (355 nm) |
|---|---|---|
| Vorherrschender Mechanismus | Ablation mit ultrakurzem Impuls, vernachlässigbarer Wärmeeintrag | Photochemische Absorption, geringe eingesetzte Energie |
| Ideale Materialien | Gemischte Metall-Kunststoff-Substrate, Gehäuse und Harze, dunkle Oberflächen | Helle und transparente Kunststoffe, dünne Folien, empfindliche Polymere |
| Kontrast auf mattem Schwarz | Hoch und nicht schillernd, über die Zeit stabil | Gut auf vielen Kunststoffen, variabel auf stark gefüllten Schwarztönen |
| Stärke in der Linie | Eine Strahlquelle für heterogene Produktfamilien | Maximale Schonung bei hellen Polymeren |
Die Wahl trifft man in der Praxis nach Material und gefordertem Ergebnis, nicht aus Prinzip. Bei dunklen Gehäusen und Steckverbindern, bei gemischten Substraten und dort, wo eine einzige Strahlquelle für heterogene Produktfamilien benötigt wird, ist die Pikosekunde die rationalste Lösung. Bei hellen Kunststoffen, dünnen Folien und Bauteilen, bei denen selbst der geringste Wärmeeintrag vermieden werden muss, lohnt es sich, UV in Betracht zu ziehen. In vielen Linien koexistieren beide Technologien, jede bei der Arbeit, für die sie am besten geeignet ist.
Zusammengefasst: Wenn Sie empfindliche elektronische Bauteile markieren – schwarze Gehäuse, Steckverbinder, bestückte Module – und das Problem darin besteht, lesbare Codes ohne thermischen Schaden und ohne Kontaktstress zu erhalten, geht die Pikosekunden-Faser genau das an. Die Überprüfung muss an Ihren Materialien erfolgen, mit Versuchen an realen Mustern: Dort misst sich der Prozessspielraum wirklich.

Applications Manager | LASIT
Als Applications Manager bei LASIT seit über 20 Jahren verantwortet Mario Palmieri die Leitung und Entwicklung des firmeneigenen Laserlabors. Er führt Mustertests für Kunden durch und unterstützt die Bereiche Automotive, Medizin, Luft- und Raumfahrt sowie Elektronik bei der Auswahl der optimalen Lasermarkierungslösung.