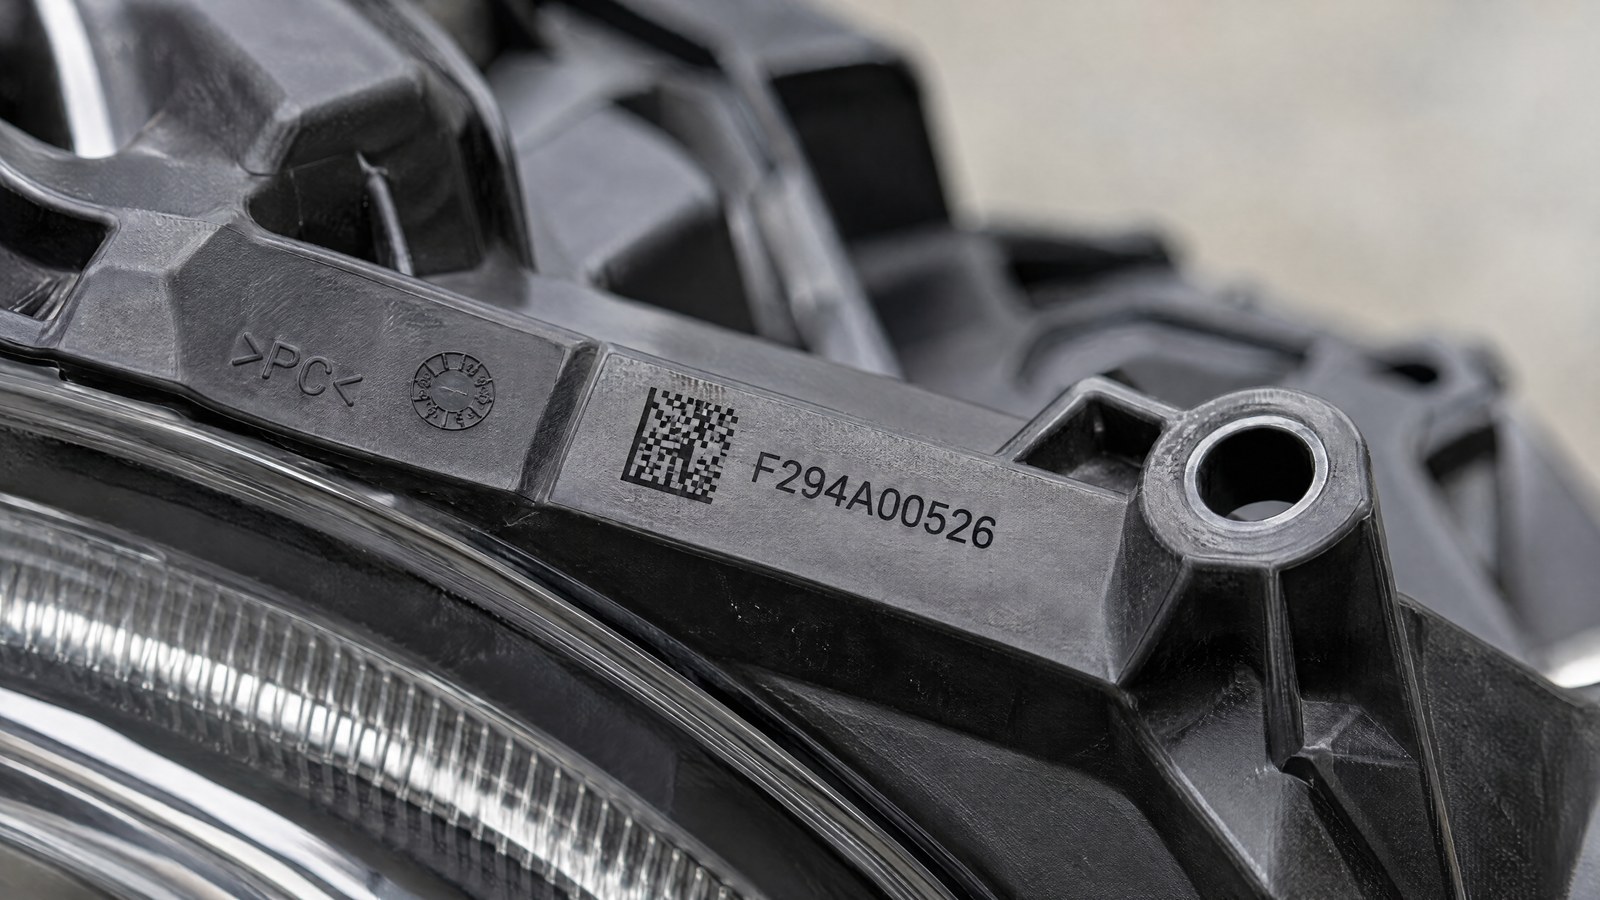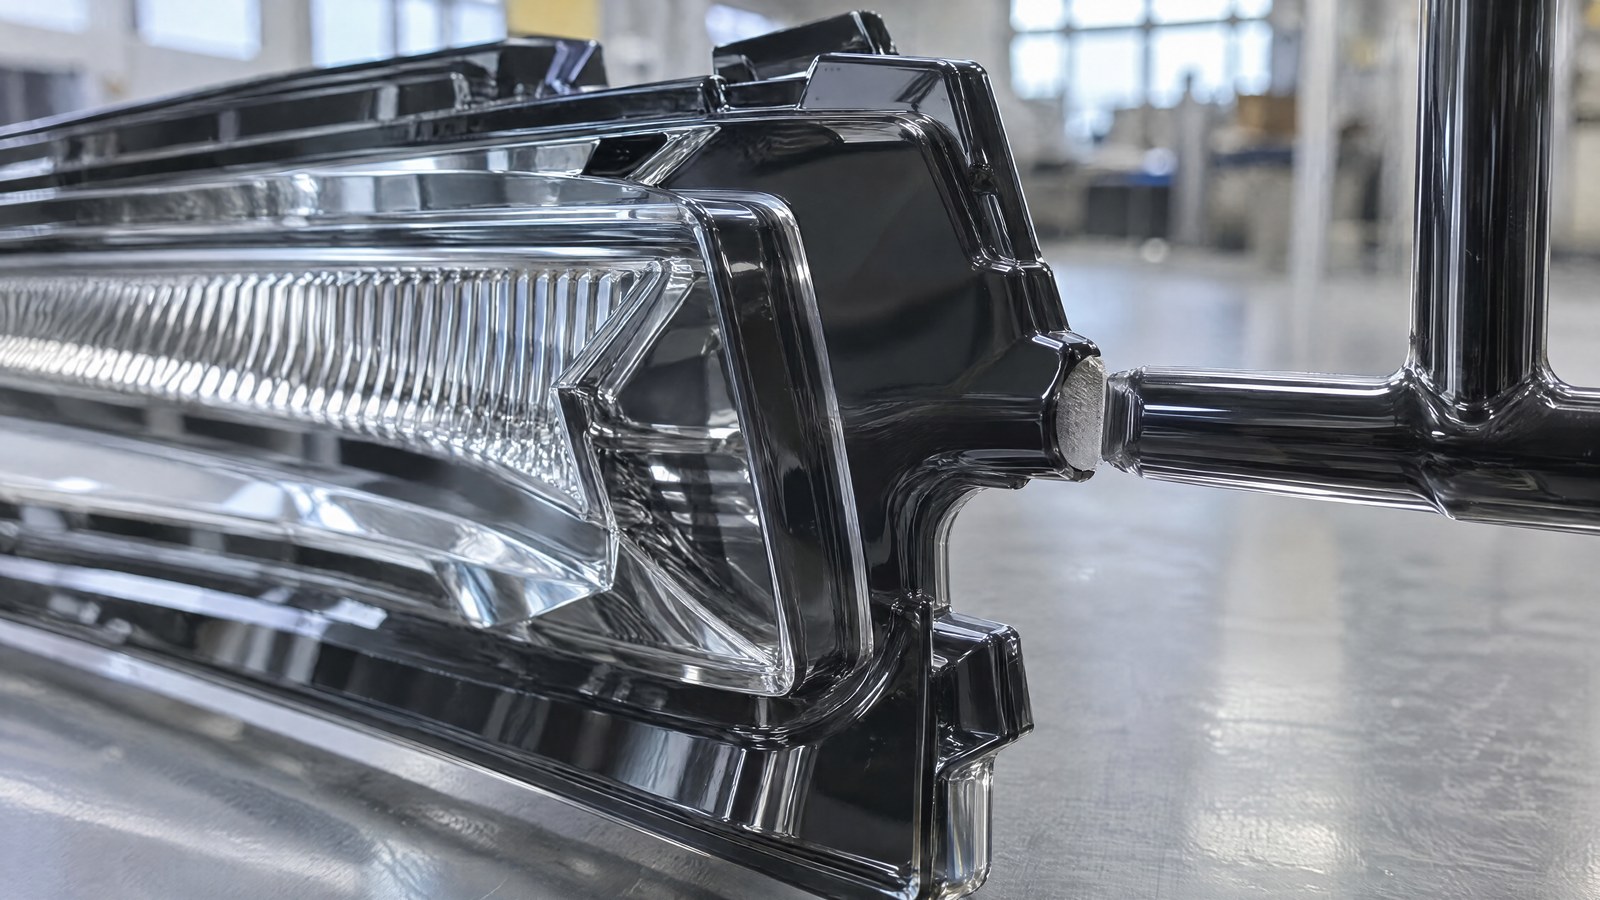
Wer im Spritzguss von Automobilkomponenten arbeitet, kennt den Weg, den der Angussrest nach der Presse zurücklegt: Das Teil kommt mit dem noch anhängenden Anguss aus der Form, wird in einer Gitterbox gesammelt und zu einem separaten Arbeitsplatz gebracht, wo ein Bediener oder eine Schneidpresse den Anguss abtrennt. Es ist ein Vorgang, der außerhalb der Linie stattfindet, und wie alles, was außerhalb der Linie liegt, verursacht er zusätzliche Handhabungsvorgänge, Puffer an Halbfertigprodukten und Wartezeiten zwischen Spritzguss und Endbearbeitung.
Das Degating wieder unmittelbar hinter die Presse, in dieselbe Zelle zu verlagern, ist mit dem Laser technisch möglich, da dieser den Anguss berührungslos schneidet. Doch das zu tun bedeutet nicht einfach, eine Strahlquelle neben die Form zu stellen: Es bedeutet, eine Zelle zu konstruieren, die den Anguss in der Zeit abtrennt, die die Presse benötigt, um das nächste Teil zu produzieren, ohne zum Engpass der Linie zu werden.
Die Degating-Zelle in der Linie beruht auf fünf konstruktiven Entscheidungen, die gemeinsam getroffen werden müssen: wie das Teil zum Laser gelangt, wie es positioniert wird, wie die Rauchgase abgeführt werden, wie die Station mit der Presse kommuniziert und wie die geschnittene Kante kontrolliert wird. Keine dieser Entscheidungen ist unabhängig von den anderen.
Warum das mechanische Schneiden des Angusses an seine Grenzen stößt
Das mechanische Abtrennen löst den Anguss mit einer Klinge oder einer Zange. Es funktioniert, überträgt aber eine Schneidkraft auf das Teil, und bei steifen oder spröden Werkstoffen — verstärkten Technopolymeren, Polycarbonat, dem PMMA von Optiken — äußert sich diese Kraft in Mikrorissen, die vom Angusspunkt ausgehen, in Graten und in einem Restansatz, der von Teil zu Teil variiert, je mehr sich das Werkzeug abnutzt. Bei einem ästhetischen oder optischen Bauteil, bei dem der Anguss nahe an einer Funktionsfläche liegt, werden diese Fehler zum Ausschuss.
Der Laser arbeitet anders: Er abladiert das Material am Angusspunkt ohne jegliche mechanische Krafteinwirkung auf das Teil. Das Ergebnis ist eine wiederholbare Trennlinie mit einer sauberen, definierten Kante, die nicht vom Schliff einer Klinge abhängt. Bei empfindlichen Geometrien ist der Vorteil nicht theoretisch: Es ist das Fehlen der Beanspruchung, die Risse erzeugt. Wer das Prinzip des Angussschnitts mit dem Strahl vertiefen möchte, kann mit dem Artikel über das Degating und die Angussentfernung beginnen, der dessen Physik beschreibt.
Innerhalb der Taktzeit der Presse bleiben: die Randbedingung, die alles entscheidet
Der Parameter, der die gesamte Zelle bestimmt, ist die Taktzeit des Spritzgusses. Die Presse produziert ein Teil in regelmäßigen Abständen, und die Degating-Zelle muss ihre Arbeit — Greifen, Schneiden, Abführen — innerhalb dieses Zeitfensters abschließen, sonst bremst sie die Presse. Das ist der Grund, warum eine Zelle in der Linie nicht vom Laser ausgehend konstruiert wird, sondern ausgehend vom Takt der Maschine, an die sie angekoppelt wird.
Das Prinzip, das die Sache beherrschbar macht, ist die verdeckte Zeit: Während die Presse die Form schließt und den nächsten Zyklus einspritzt, arbeiten der Roboter und die Laserstation an dem gerade entnommenen Teil. Das Degating addiert sich nicht zur Spritzgusszeit, es verbirgt sich in ihr. Ist das Zeitfenster eng, wird die Abfolge optimiert, indem die Roboterbewegungen reduziert werden und der Strahl mit dem Scankopf auf den Angusspunkt geführt wird, ohne das Teil zu bewegen.
Zellenablauf in der PressenzykluszeitEntnahme aus FormRobotergriffAngussschnittRauchabsaugungKantenkontrolleGreifen und Positionieren: wo sich die Wiederholbarkeit entscheidet
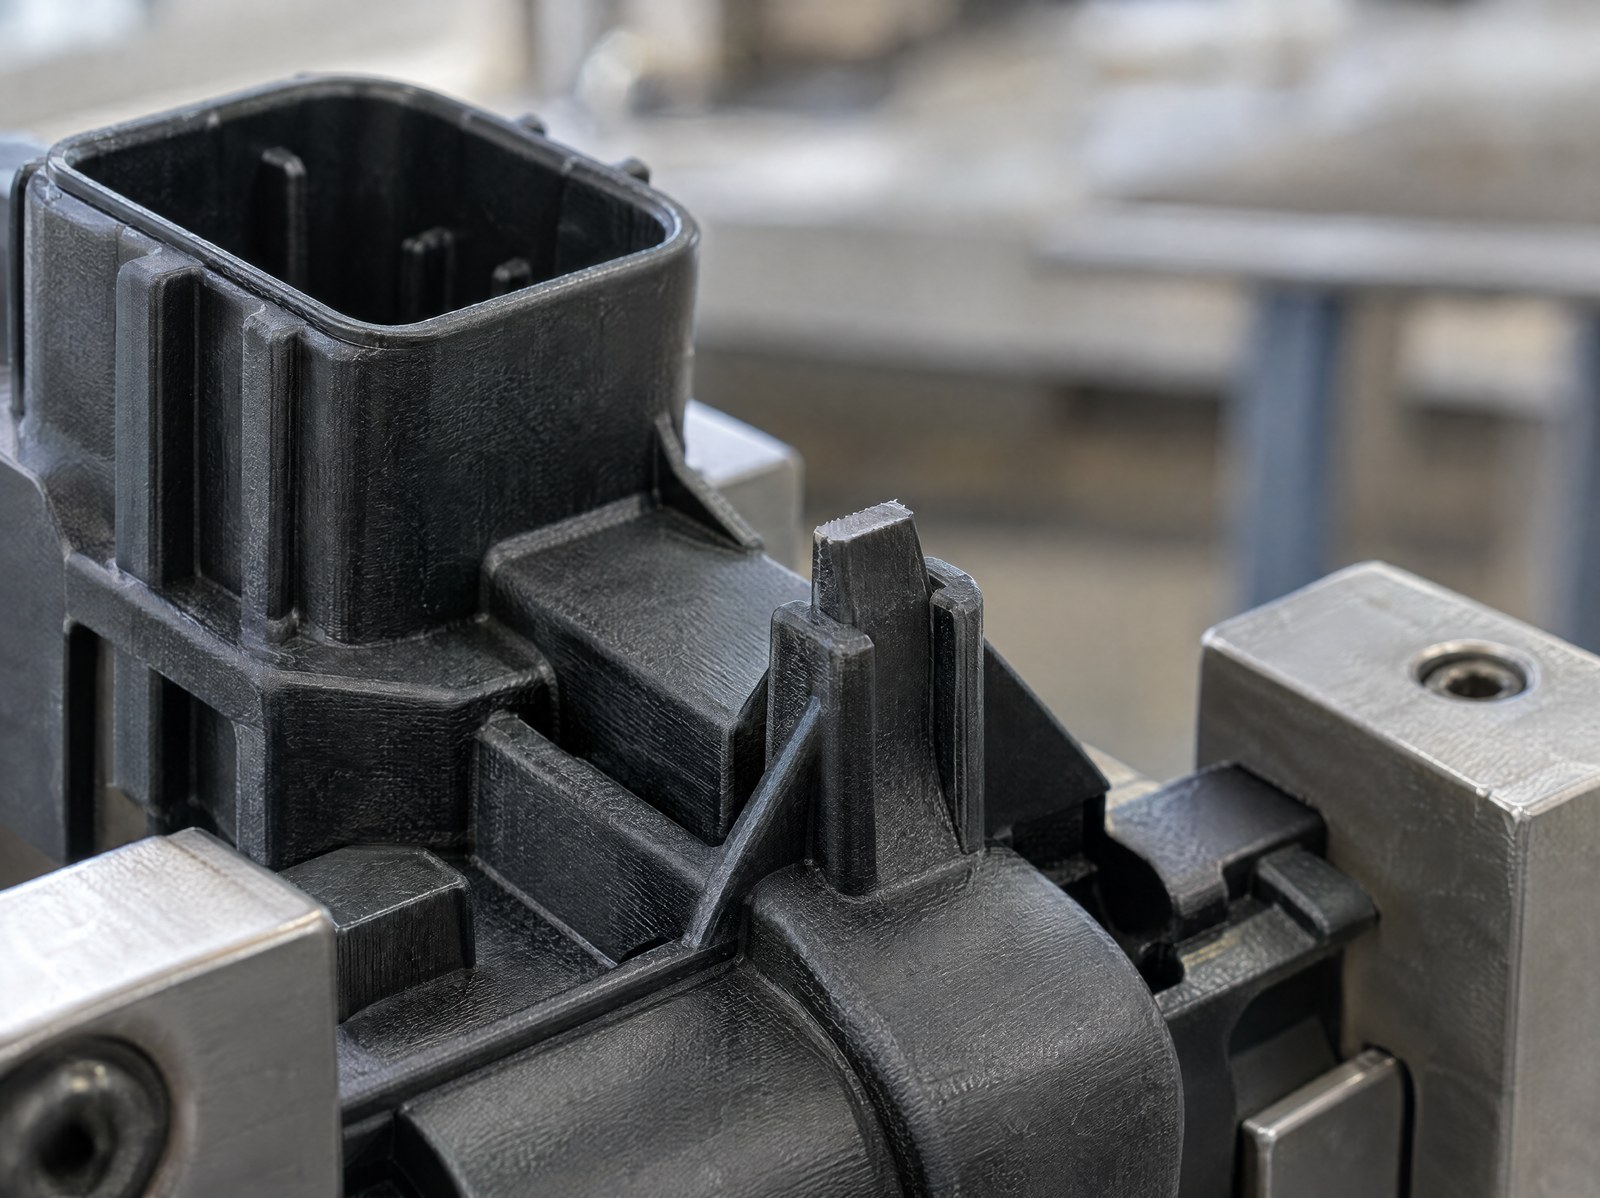
Der Laserschnitt ist genau so wiederholbar wie die Lage des Angusspunkts vor dem Strahl. Hier kommt der robotergestützte Greifer ins Spiel: Das Greiforgan nimmt das gerade entnommene Teil auf und bringt es zur Station oder hält das Teil fest, während der Kopf arbeitet. In beiden Fällen muss sich die Geometrie des Angusses dem Laser stets an derselben Stelle präsentieren, denn ein Anguss, der um einige Zehntel gegenüber dem Fokus schwankt, erzeugt einen unvollständigen Schnitt oder einen Restansatz.
Deshalb werden Greifer und Vorrichtung auf das spezifische Teil ausgelegt, mit Bezug auf stabile Zonen des Formteils — nicht auf den Anguss selbst, der ja gerade entfernt werden soll. In Fällen, in denen die Formfamilie häufig wechselt, kann der Bezug mit einem Bildverarbeitungssystem aufgenommen werden, sodass die Station den Anguss auch bei kleinen Lageabweichungen des gegriffenen Teils erkennt.
Rauchgasabsaugung und Schutz der Optik
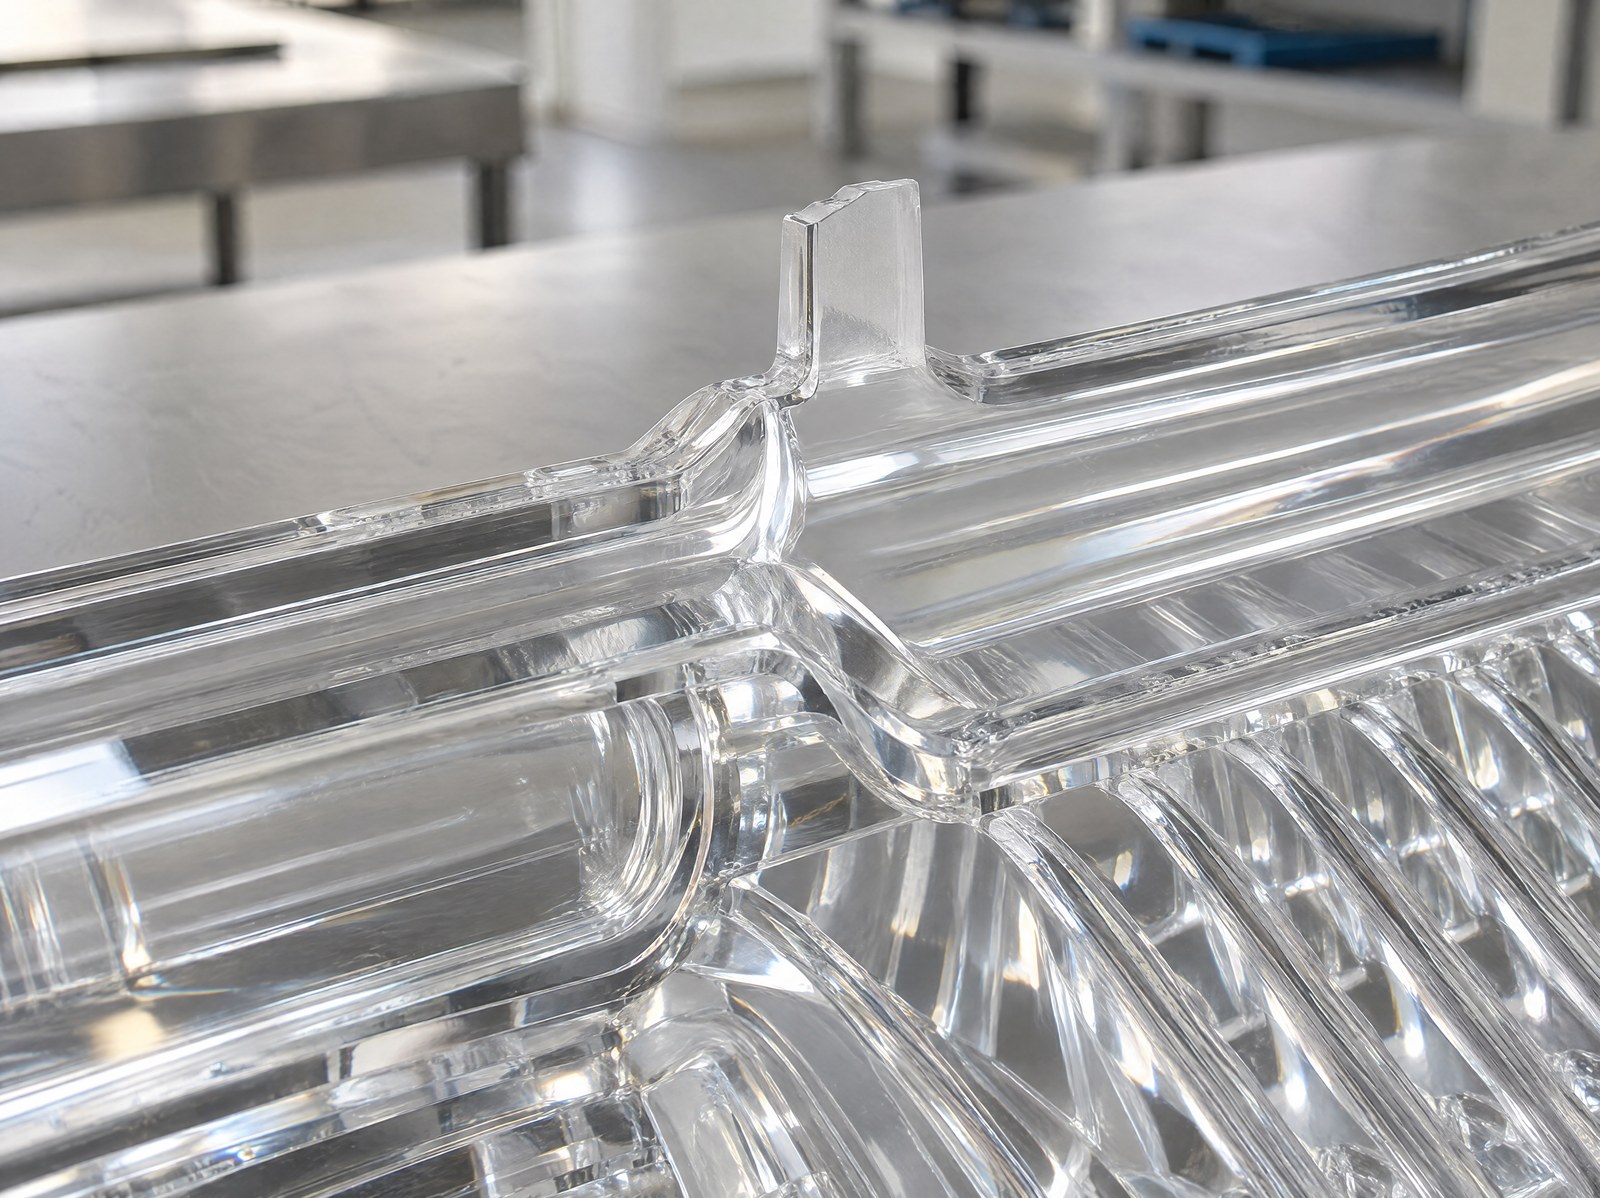
Das Schneiden eines Polymers mit dem Laser erzeugt Rauch und Partikel. In einer geschlossenen Zelle lagern sich diese Produkte, wenn sie nicht im Moment ihrer Entstehung erfasst werden, auf den umliegenden Flächen und auf der Linse des Kopfes ab und mindern mit der Zeit die Schnittqualität. Bei transparenten Optiken hat das Problem auch einen genauen Namen: der Kondensatnebel, der die Oberfläche rund um den bearbeiteten Punkt trüben kann, der sogenannte Foggy Effect, der bei Bauteilen der Automotive-Lighting ein inakzeptabler ästhetischer Fehler ist.
Die Gegenmaßnahme ist eine auf den Schnittpunkt dimensionierte und ausgerichtete Rauchgasabsaugung, mit einem Luftstrom, der die Partikel von der bearbeiteten Zone und von der Optik wegführt, anstatt sich darauf zu beschränken, die Luft der Zelle zu erneuern. Es ist ein Detail, das über die Konstanz des Prozesses bei Zehntausenden von Teilen entscheidet: Eine wirksame Erfassung hält die Linse sauber und stabilisiert die Schnittgüte, während eine allgemeine Absaugung die Qualität Zyklus um Zyklus langsam abgleiten lässt.
Die Synchronisierung mit der Presse: der Handshake, der die Zelle zusammenhält
Eine Zelle in der Linie ist keine Station, die für sich allein arbeitet: Sie ist ein Knoten, der Signale mit der Presse austauscht. Die Spritzgusssteuerung meldet, wann die Form offen und das Teil verfügbar ist; die Zelle bestätigt die Übernahme, führt den Vorgang aus und signalisiert, wann sie für den nächsten Zyklus frei ist. Dieser Dialog — der Handshake zwischen den beiden Steuerungen — gewährleistet, dass Roboter, Laser und Presse niemals in einen Zeitkonflikt geraten.
Auf der Integrationsebene verhält sich die Laserstation wie jede andere automatisierte Insel der Linie und koppelt sich über die industriellen Standardprotokolle an die Fabriksysteme an. Derselbe Ansatz, mit dem LASIT Markierung und nachgelagerte Prüfungen hinter einer Presse in einer einzigen Zelle integriert, ist im Fall der FlyPress-Zelle für Automotive-Turbolader beschrieben, wo Laser und Prüfstation in einem einzigen synchronisierten Zyklus zusammenwirken.
Die Kantenkontrolle in der Linie
Das letzte Element ist die Überprüfung des Ergebnisses. An einem Arbeitsplatz außerhalb der Linie ist die Kontrolle oft visuell und stichprobenartig; in der Linie ist es sinnvoll, sie zum Teil des Zyklus zu machen, mit einem Bildverarbeitungssystem, das die Angusszone unmittelbar nach dem Schnitt inspiziert und prüft, ob der Anguss korrekt entfernt wurde und die Kante unversehrt ist. Das Teil, das die Kontrolle nicht besteht, wird aussortiert, bevor es weitergeht, sodass sich der Fehler nicht nach unten fortpflanzt.
Diese Kontrolle bleibt eine geometrische und ästhetische Prüfung der Kante und darf nicht mit einer Laborvalidierung verwechselt werden: Sie dient dazu, den Prozess Zyklus um Zyklus innerhalb der bei der Einrichtung festgelegten Grenzen zu halten und der Linie einen objektiven Messwert zu jedem bearbeiteten Teil zu liefern.
Für wen sie gedacht ist (und für wen nicht)
Die integrierte Laser-Degating-Zelle ist dort sinnvoll, wo das Volumen kontinuierlich ist und das Degating außerhalb der Linie bereits ein Engpass ist: Serienspritzguss von Automobilkomponenten, Optiken und ästhetische Bauteile, bei denen der mechanische Schnitt Risse oder Grate hinterlässt, Teile, bei denen der Anguss nahe an einer Funktionsfläche liegt. In diesen Fällen beseitigt die Rückverlagerung des Vorgangs in die Zelle Handhabungsvorgänge, Puffer und die Variabilität des manuellen Schnitts.
Sie ist hingegen nicht die zwingende Wahl für Produktionen mit geringem Volumen, für sehr große Angüsse an zähen Werkstoffen, wo eine robuste Schneidpresse ihre Arbeit verrichtet, ohne das Teil zu beeinträchtigen, oder für so heterogene Formfamilien, dass eine wiederholbare Vorrichtung undurchführbar wird. In solchen Kontexten bleibt ein dedizierter Arbeitsplatz, auch außerhalb der Linie, die vernünftigste Lösung. Der Laser lohnt sich, wenn die Kante sauber und wiederholbar sein muss, wenn das Material unter der mechanischen Beanspruchung leidet und wenn der Takt der Presse verlangt, den Fluss nicht zu unterbrechen.

Business Development Director | LASIT
Business Development Director bei LASIT, Giandomenico Ievoli ist verantwortlich für die kommerzielle Leitung und strategische Entwicklung des Unternehmens. Er leitet die Geschäftsentwicklungsaktivitäten auf nationaler und internationaler Ebene und trägt zum Wachstum und zur Expansion von LASIT auf den globalen Märkten bei.