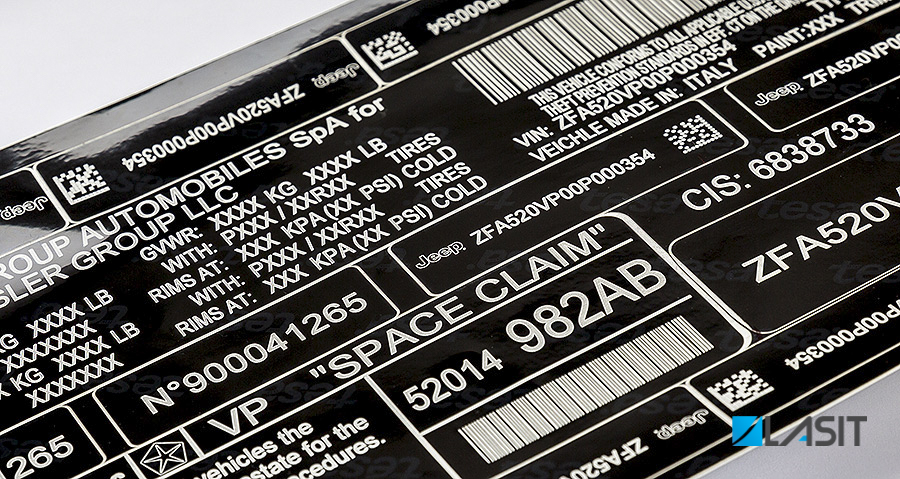
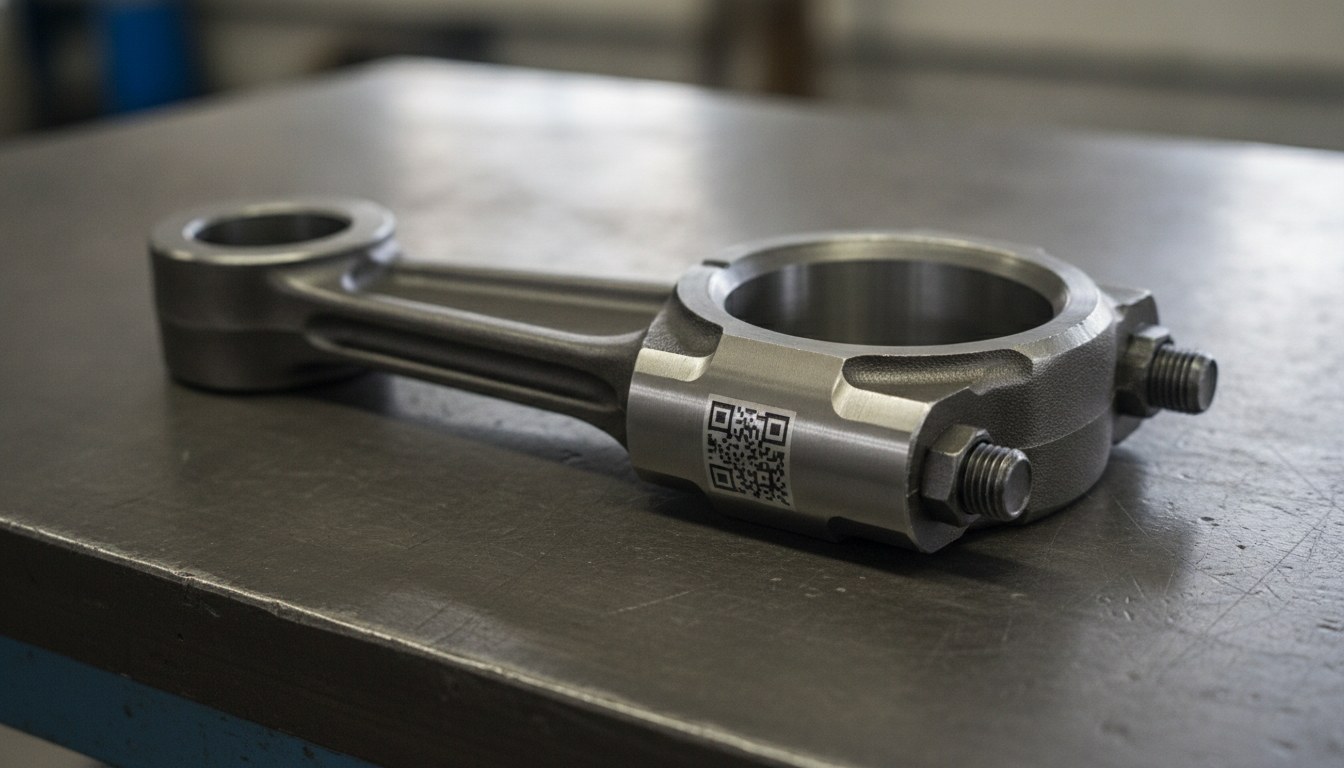
In einem nach IATF 16949 zertifizierten Automotive-Werk ist die Markierung eines Bauteils nicht der letzte ästhetische Schritt des Zyklus: Es ist der Moment, in dem das Datum entsteht, das es sein ganzes Leben lang rückverfolgbar macht. Wer Qualität und Industrialisierung verantwortet, weiß, dass es beim Audit nicht ausreicht, ein sauber markiertes Teil vorzuzeigen. Es muss nachgewiesen werden, dass dieses Teil markiert wurde, dass der Code der vorgesehene ist, dass er gelesen und bestätigt wurde und dass kein anderes Bauteil dieselbe Kennung trägt.
Das ist ein wesentlicher Unterschied. Ein scharfer DataMatrix auf Stahl ist eine notwendige, aber keine hinreichende Bedingung. Was einem Audit standhält — oder nicht standhält — ist die Datenkette: die kontrollierte Abfolge von der Generierung des Codes bis zu seiner Bestätigung, mit einer nachprüfbaren Spur jedes einzelnen Schritts. Wenn diese Kette ein schwaches Glied hat, zeigt sich der Fehler nicht am Teil, sondern in den Protokollen — und genau dort verliert man Punkte.
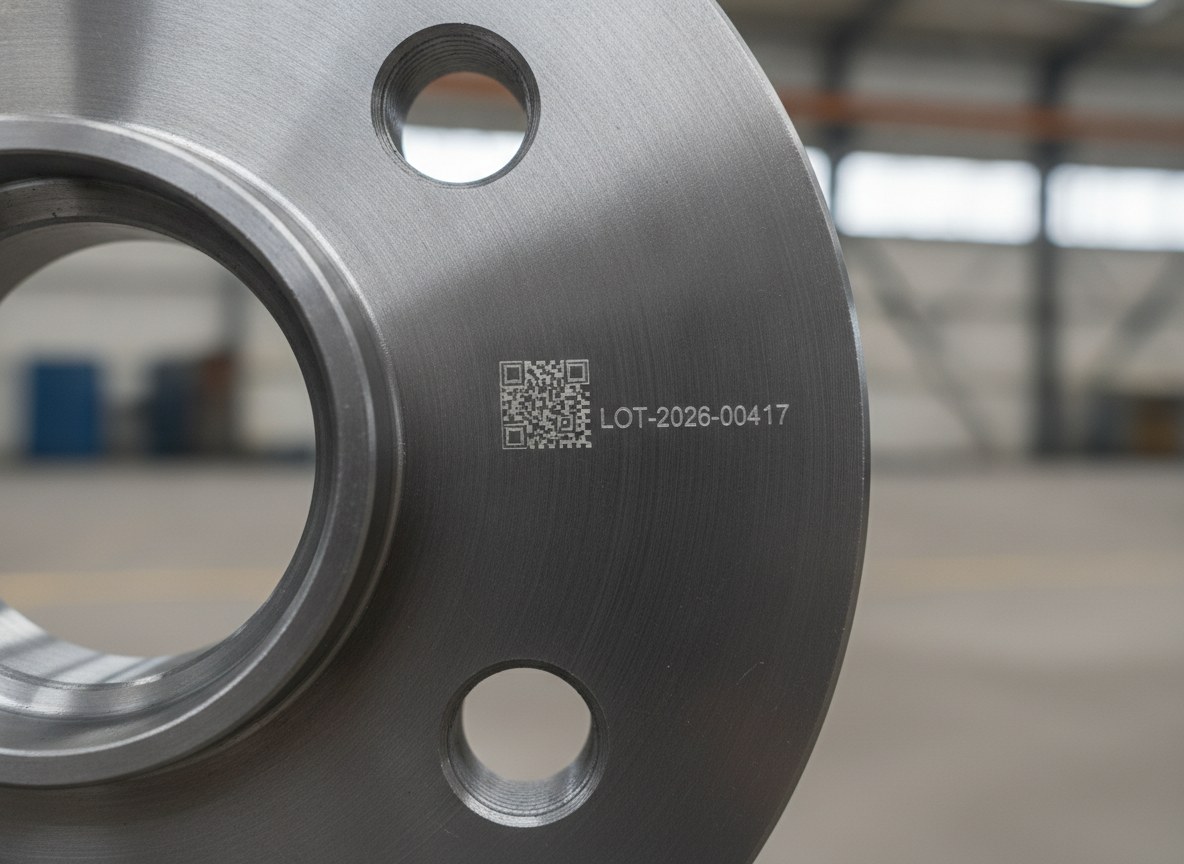
Dieser Artikel beschreibt, wie ein Faserlaser-Markiersystem diese Kette direkt in der Linie aufbaut und schützt — von der Reservierung der Fortlaufnummer bis zur Handhabung des ausgeschleusten Teils — und welche wiederkehrenden Fehler sie schwächen.
Warum die Faser der Standard für Automotive-Metalle ist
Die Faserlaserquelle mit 1064 nm ist die Referenz für Automotive-Metalle aus einem Grund, der beim Audit mehr zählt als die Geschwindigkeit: die Beständigkeit. Auf Stahl, Aluminium, Guss und veredelten Legierungen übersteht die Fasermarkierung Waschprozesse, Öle, Handhabung, Wärmebehandlungen und lange Lebenszyklen und bleibt noch nach Jahren lesbar. Eine Rückverfolgbarkeit, die auf Etiketten oder Tintenstrahl beruht, versagt genau dort, wo sie am meisten gebraucht wird: nach einem aggressiven Prozess oder am Lebensende des Bauteils, wenn der Code erneut gelesen werden muss.
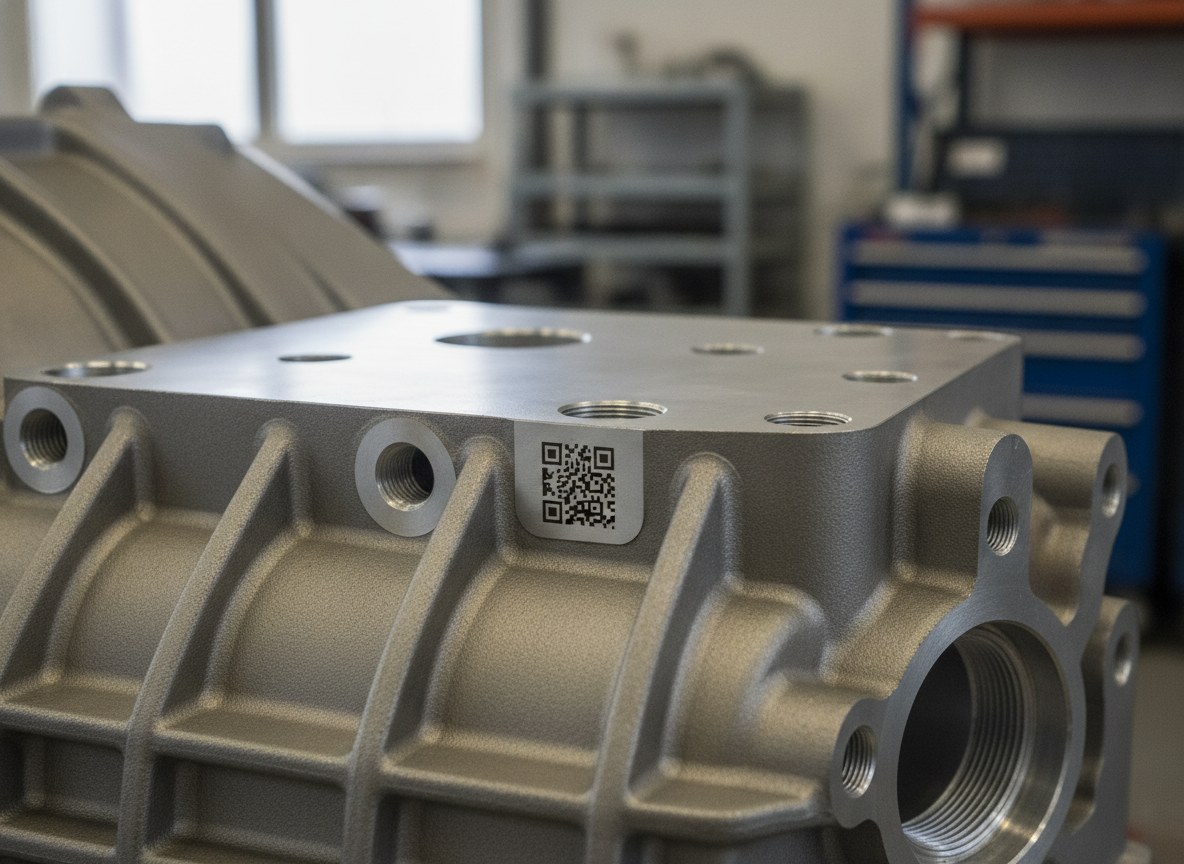
Für die Datenkette bedeutet das, dass der physische Informationsträger keine Schwachstelle ist. Der gravierte oder geschwärzte Code bleibt bestehen — und es bleibt der DataMatrix, der bei gleicher Fläche viel mehr Zeichen aufnimmt als eine alphanumerische Kennung und die Redundanz bietet, um selbst bei teilweiser Beschädigung noch gelesen zu werden. Dazu haben wir bereits die Rückverfolgbarkeit mit DataMatrix auf Bremsscheiben vertieft; hier verlagert sich der Fokus auf das, was der Markierung vor- und nachgelagert ist, also auf das Datum.
Die Generierung und die Reservierung der Fortlaufnummer
Die Kette beginnt, bevor der Laser zündet. Der Inhalt des Codes — Seriennummer, Fortlaufnummer, strukturierter DataMatrix — wird vom MES generiert oder angefordert und dem Teil vor der Markierung reserviert. Die Reservierung ist kein buchhalterisches Detail: Sie ist das, was die Eindeutigkeit auch dann garantiert, wenn ein Zyklus abbricht. Läuft ein Teil in die Station ein, erhält seine Fortlaufnummer und bricht der Zyklus danach ab, gilt diese Nummer als belegt und wird keinem anderen Teil zugewiesen.
Das Prinzip, das dem Audit standhält, lautet: Eindeutigkeit und die Nicht-Wiederverwendung der Fortlaufnummern werden auf Systemebene gesteuert, nicht auf der einzelnen Maschine. Das MES besitzt den Zähler und die Zuweisungslogik; der Lasermarkierer fragt ihn ab, reserviert, markiert und liefert das Ergebnis zurück. So können zwei Stationen nicht dieselbe Kennung erzeugen, und ein Neustart der Maschine setzt die Nummerierung weder zurück noch verdoppelt er sie.
Datenkette inlineSeriennr. reservierenLaserbeschriftungInline-BewertungAbgleich prüfenBestätigen/SperrenDie Bestätigung nach der Markierung: Lesung, Grading und Match
Ist das Teil markiert, liest das System es erneut. Dieses Read-back ist der Kern der Nachweisbarkeit: Ohne erneute Lesung bleibt die erfolgte Markierung eine Annahme. Die Lesung erfüllt zwei getrennte Aufgaben. Sie prüft den Match, also dass der gelesene Code mit dem für dieses Teil reservierten übereinstimmt, und sie bewertet die Codequalität mit dem Grading in der Linie, typischerweise nach ISO/IEC 15415 für 2D-Codes und der Methodik AIM-DPM für die Direktmarkierung auf dem Teil.
Hier ist eine Unterscheidung festzuhalten, die im Audit den Unterschied macht: Das Grading in der Linie ist nicht die Verifizierung. Das Grading ist eine in der Linie anwendbare Prozesskontrolle, Zyklus für Zyklus, die eine Qualitätsklasse vergibt und Codes unterhalb der Schwelle stoppt. Die Verifizierung hingegen erfordert ein Verifikationsgerät unter kontrollierten Laborbedingungen — genormte Beleuchtung, Optik und Abstand — und dient dazu, die Konformität der Methode zu zertifizieren, nicht dazu, jedes einzelne Teil zu validieren. Sie zu verwechseln oder von einer Linienkontrolle das zu verlangen, was dem Labor zusteht, ist ein Fehler, der sich vor dem Auditor sofort zeigt.
| Aspekt | Grading in der Linie | Verifizierung im Labor |
|---|---|---|
| Wo es stattfindet | In der Linie, bei jedem Zyklus | Im Labor, an Stichproben |
| Bedingungen | Produktionsumgebung | Genormte Beleuchtung und Optik |
| Zweck | Kontinuierliche Prozesskontrolle | Zertifizierung der Methode |
| Ergebnis | Qualitätsklasse des Codes | Dokumentierte Konformität |
No-Read, No-Match und die Handhabung des ausgeschleusten Teils
Ein ernsthaftes System beurteilt man daran, wie es die Ausnahme behandelt, nicht den Idealfall. Schlägt die erneute Lesung fehl (No-Read) oder stimmt der Code nicht mit dem erwarteten überein (No-Match), darf das Teil nicht als konform weiterlaufen. Die korrekte Logik isoliert das markierte, aber nicht bestätigte Bauteil, leitet es in eine kontrollierte Handhabung — nachverfolgte Neu-Markierung oder Quarantäne — und lässt es nicht stillschweigend in den Gutfluss zurückkehren.
Dann gibt es den Fall des ordnungsgemäß markierten und bestätigten Teils, das jedoch weiter unten in der Linie wegen eines Fehlers ausgeschleust wird. Auch hier ist die Regel eindeutig: Diese Fortlaufnummer gehört zu diesem Teil und zu seiner Geschichte, Fehler inbegriffen, und wird nicht wiederverwendet für ein anderes Bauteil. Eine Seriennummer zu recyceln, um „keine Nummern zu verschwenden“, ist eine der Abkürzungen, die die Eindeutigkeit brechen und die ein Rückverfolgbarkeits-Audit durch Abgleich der Protokolle aufdeckt.
Log und Schnittstelle zum MES
Jedes Ereignis der Kette hinterlässt eine Spur: reservierte Fortlaufnummer, markierter Inhalt, Ergebnis der Lesung, Grading-Klasse, Zeitstempel, Station. Dieses Log ist der dokumentarische Nachweis, der im Audit das Wort „ich glaube“ durch „es ist belegt“ ersetzt. Damit es nutzbar ist, muss es mit dem Fabriksystem abgeglichen sein und nicht in der Maschine eingeschlossen bleiben: Der Markierer kommuniziert mit dem MES über industrielle Standardprotokolle wie Ethernet/IP, OPC-UA und Profibus und wird so zu einem intelligenten Knoten der Produktionslinie statt zu einer Insel.
Auf dieser Ebene schließt sich die 100%-Rückverfolgbarkeit: Das physische Teil und der digitale Datensatz stimmen überein, die Eindeutigkeit wird vom zentralen Zähler vorgegeben und jede Bestätigung kehrt in Echtzeit zum System zurück. An dieser Integration zwischen Markierung und Informationssystem arbeitet unsere Integrationssoftware mit MES und ERP, die die Datenanforderung, die Bestätigung und die Registrierung ohne manuelle Schritte steuert.
Die Fehler, die im Audit Punkte kosten
Die schwachen Glieder wiederholen sich von Werk zu Werk. Die häufigsten sind wenige und leicht erkennbar:
- markieren ohne erneute Lesung, jede Markierung als gelungen voraussetzen und die erfolgte Operation dann nicht nachweisen können;
- die Fortlaufnummer generieren, ohne sie zu reservieren, mit dem Risiko von Duplikaten bei abgebrochenen Zyklen;
- ein markiertes, aber nach einem No-Read oder No-Match nicht bestätigtes Teil wieder in die Linie zurückkehren lassen;
- die Fortlaufnummer eines ausgeschleusten Teils wiederverwenden und damit die Eindeutigkeit des Systems brechen;
- das Grading in der Linie mit der Laborverifizierung verwechseln oder dem einen die Aufgabe des anderen übertragen;
- das Markierungs-Log vom MES abweichend halten, sodass das Datum in der Maschine und das der Fabrik nicht übereinstimmen.
Es lohnt sich, ehrlich zu sein, wann all das wirklich nötig ist. Eine vollständige Datenkette — Reservierung, Bestätigung, Ausnahmebehandlung, Log zum MES — ist unverzichtbar, wo die Rückverfolgbarkeit auditsicher sein muss und die Bauteile sicherheitskritisch sind. Bei Produktionen, die nicht der IATF 16949 unterliegen, bei nicht sicherheitskritischen Losen oder rein ästhetischen Markierungen kann ein leichterer Ablauf genügen, und eine überdimensionierte Architektur bringt keinen Mehrwert. Es geht nicht darum, mehr zu markieren: Es geht darum, Teil, Code und Datensatz in Übereinstimmung zu bringen — und dies nachweisen zu können.
Software Engineer | LASIT
Software Engineer bei LASIT seit 2020, Felice Santoriello ist spezialisiert auf die Konzeption und Entwicklung individueller Softwarelösungen für Kunden. Er entwickelt maßgeschneiderte Lösungen zur Integration und Optimierung von Lasermarkiersystemen in industriellen Produktionsprozessen.