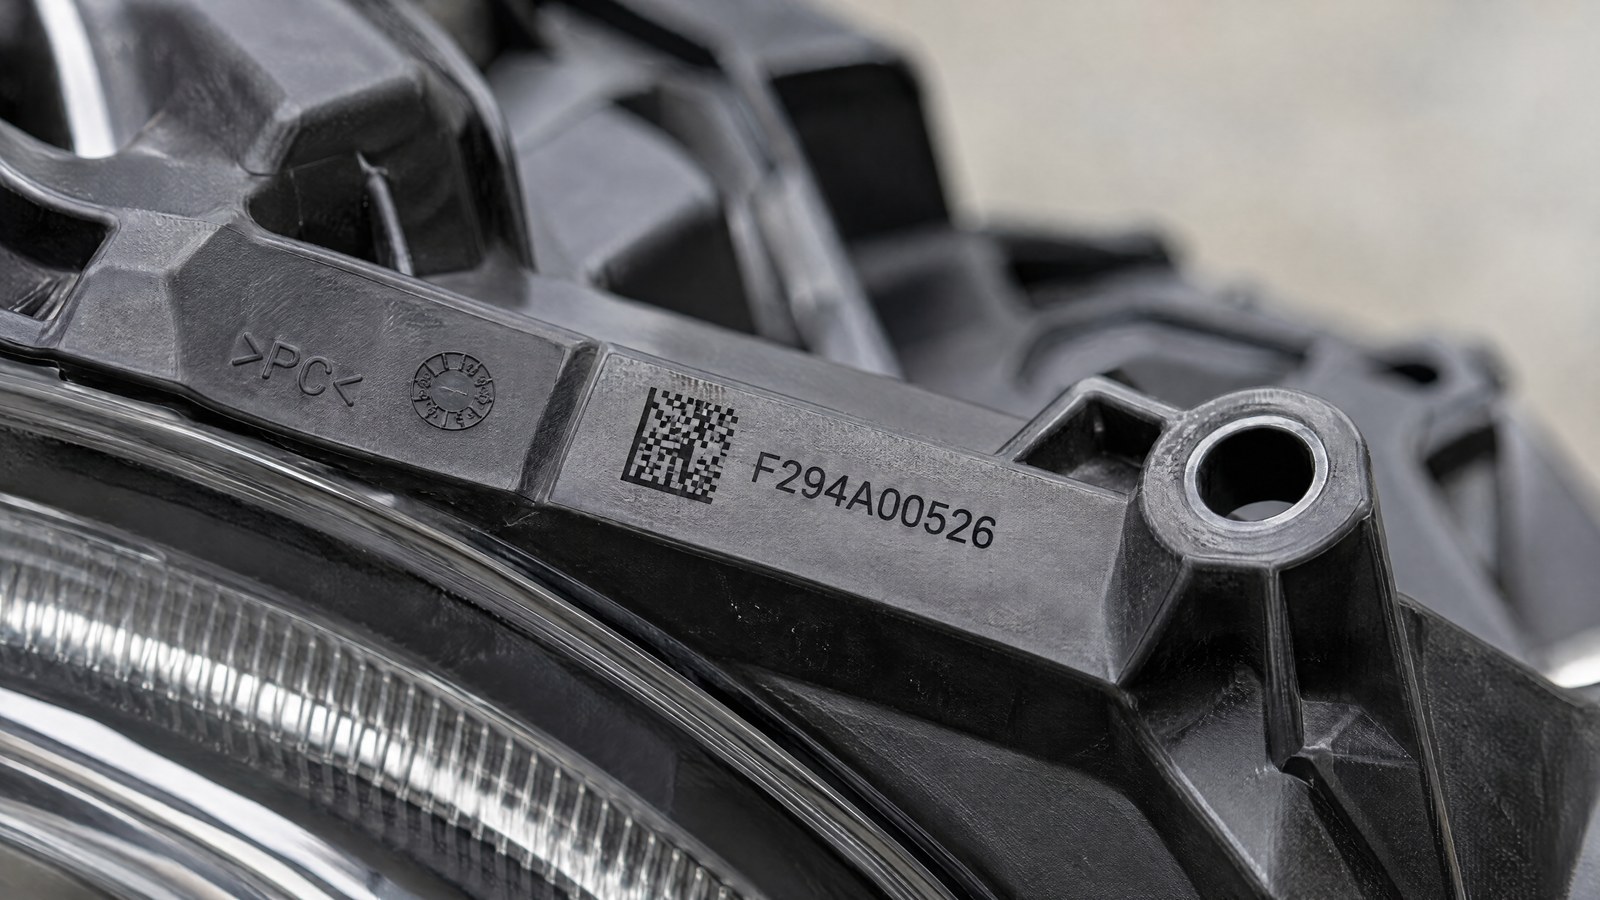
Wer Scheinwerfer und optische Baugruppen für die Automobilindustrie montiert, kennt die Vorgabe: Jedes Scheinwerfergehäuse und jede Linse muss einen Rückverfolgbarkeitscode tragen — DataMatrix, Teilenummer, Charge — der das Bauteil entlang der Lieferkette begleitet und einen etwaigen Rückruf abdeckt. Doch die optische Baugruppe ist vor allem ein System, das Licht kontrolliert übertragen und verteilen muss. Eine Markierung an der falschen Stelle lenkt einen Strahl ab, erzeugt einen Schatten oder eine Reflexion und beeinträchtigt sowohl die Funktion als auch die Ästhetik eines Bauteils, das der Endkunde bei jedem Einschalten der Scheinwerfer sieht.
Das Problem ist nicht, ob markiert wird, sondern wo und wie: Der Code muss dauerhaft und für einen Inline-Scanner lesbar sein, ohne den optischen Bereich zu berühren oder die Lichtübertragung zu verändern. Bei transparenten Polymeren wie PC und PMMA ist es zudem alles andere als selbstverständlich, Kontrast zu erzielen, ohne das Teil zu schwächen. Die Lasermarkierung erfüllt diese Anforderungen gemeinsam — vorausgesetzt, drei Dinge werden festgelegt: die Zone des Teils, die Strahlquelle in Abhängigkeit vom Polymer und eine Lesbarkeitsprüfung, die mit dem Takt der Linie Schritt hält.
Wohin der Code gehört: alles außerhalb des optischen Bereichs
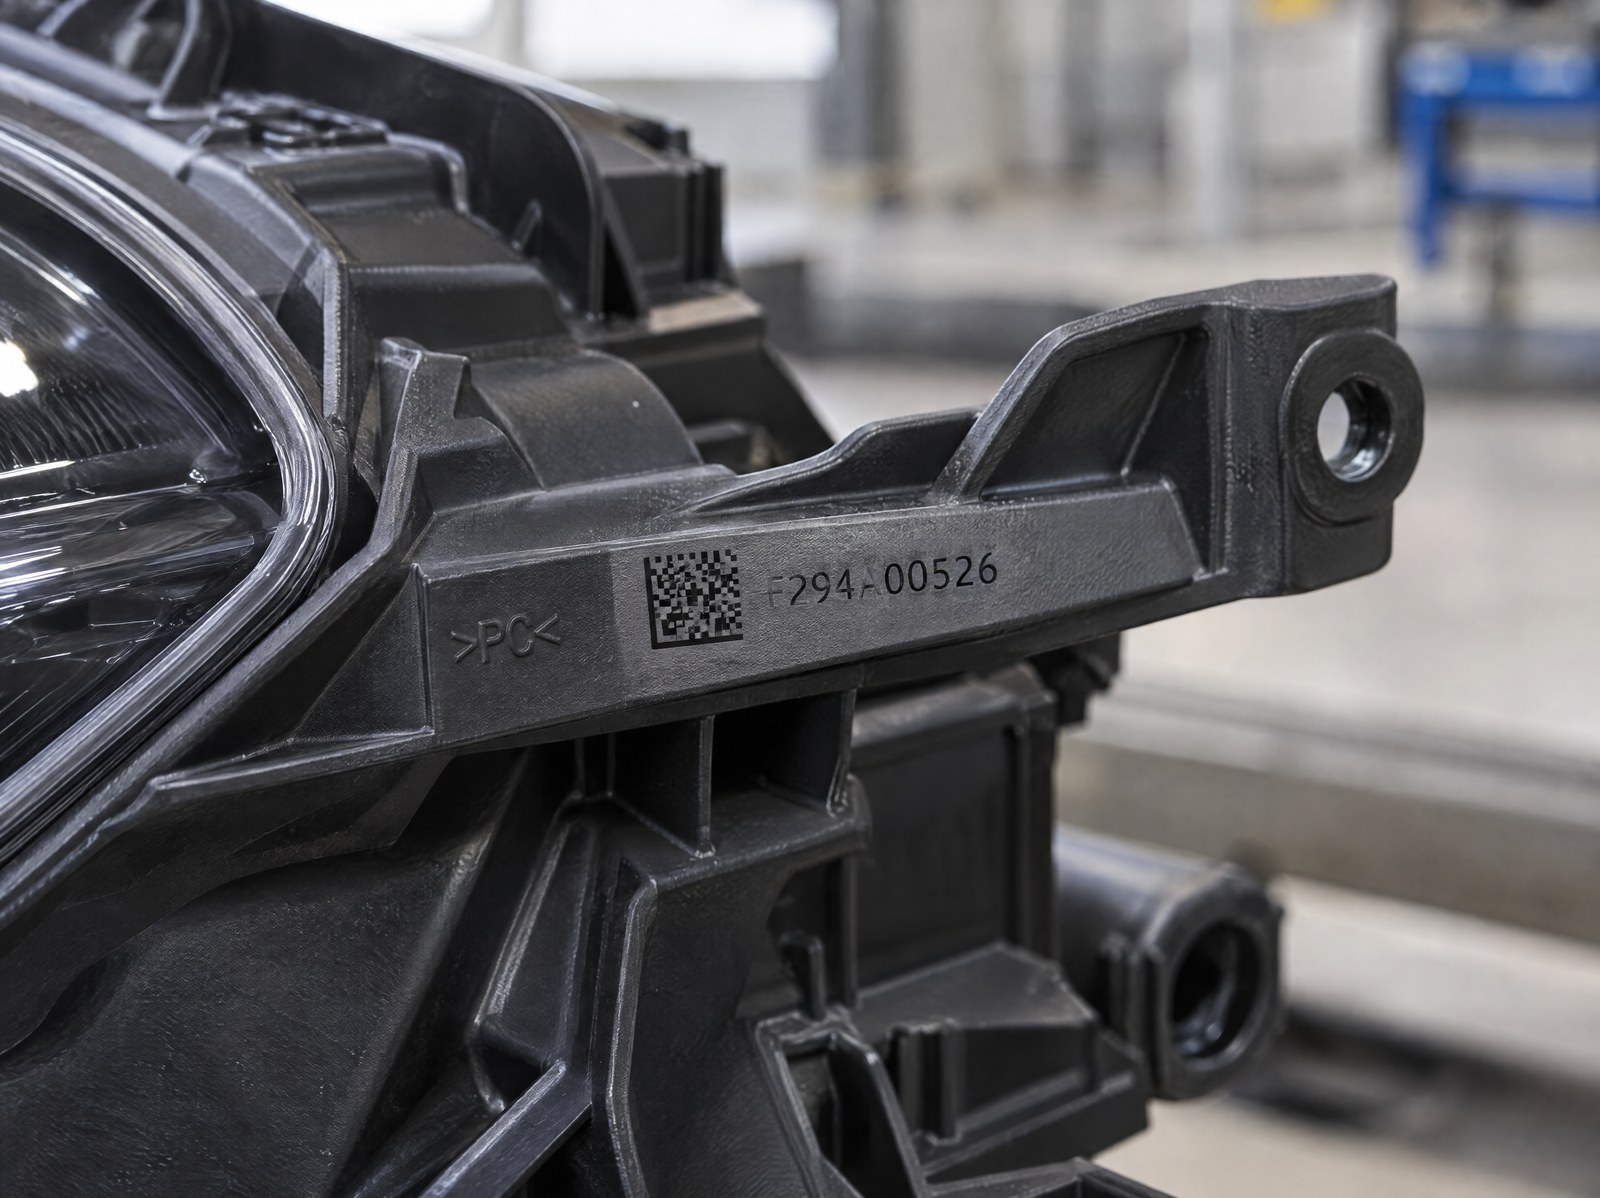
Die Layout-Regel kommt vor der Technologie. Bei einer optischen Baugruppe teilen sich die Flächen in zwei Gruppen: jene, die das Licht bearbeiten — die optische Fläche der Linse, der Paraboloid oder die Facetten des Reflektors, die metallisierten Zonen — und alles Übrige: Befestigungsflansche, Versteifungsrippen, umlaufende Stege, Schraubdome, Montagelaschen. Der Code gehört ausschließlich auf diese zweite Gruppe, auf eine ebene und nicht beleuchtete Zone, möglichst eine, die im zusammengebauten Fahrzeug bereits dem Blick entzogen ist.
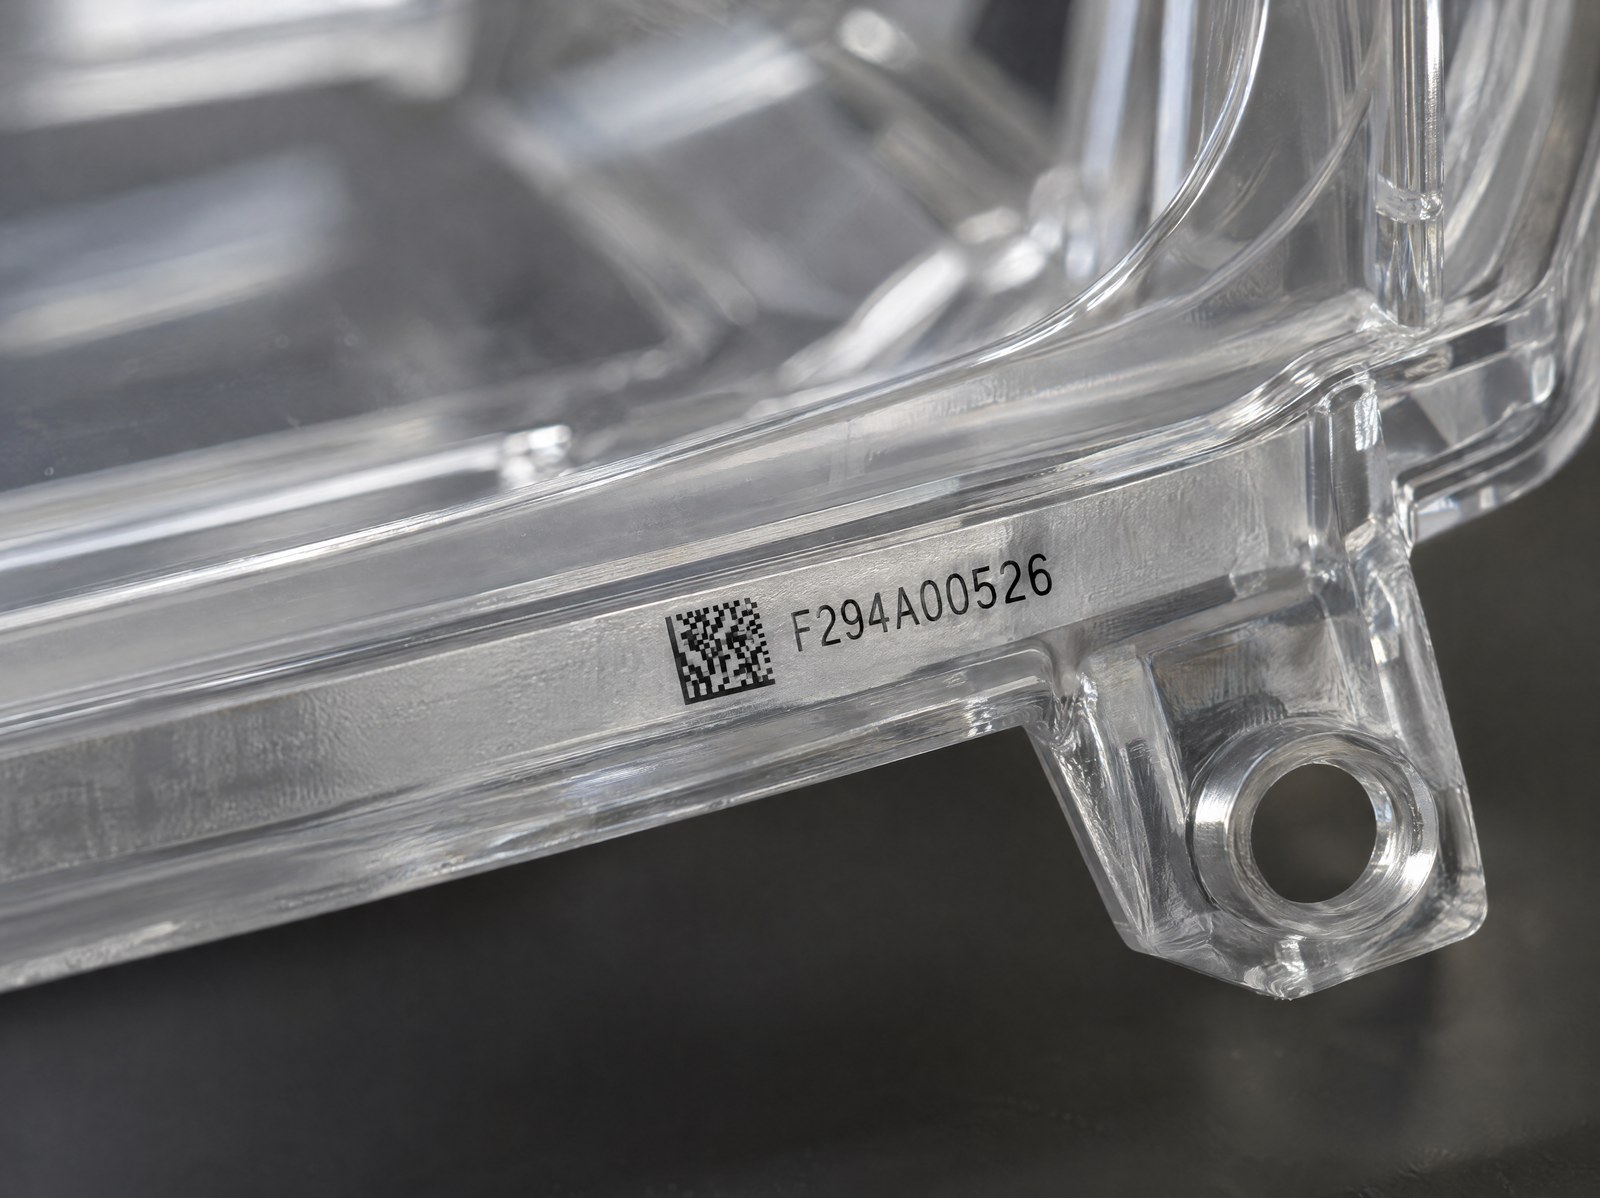
Eine Markierung auf der optischen Fläche ist ausgeschlossen: Selbst ein kleiner DataMatrix wird zum Defekt, der das Licht ablenkt oder streut. Auf transparenten Linsen wird der Code am umlaufenden Rand oder auf einer Lasche außerhalb des beleuchteten Felds platziert; auf dunklen Kunststoffgehäusen auf einer Rippe oder einem ebenen Steg, neben den bereits vorhandenen Werkzeugmarkierungen. Der DataMatrix bleibt der Standard, weil er Teilenummer und Charge auf wenigen Quadratmillimetern bündelt — eine inzwischen etablierte Wahl für die Rückverfolgbarkeit mit 2D-Codes — und so die Nutzfläche frei lässt.
Die Strahlquelle richtet sich nach dem Polymer
Hier kommt die Physik des Materials ins Spiel. Scheinwerfergehäuse bestehen häufig aus Polycarbonat oder aus glasfaserverstärkten technischen Kunststoffen wie PA und PBT; die Linsen aus PMMA oder optisch transparentem PC. Jede Gruppe reagiert unterschiedlich auf das Laserlicht, und die Strahlquelle ist entsprechend zu wählen.
Bei transparenten Polymeren ist der UV-Laser mit 355 nm die Referenz. Die kurze Wellenlänge arbeitet überwiegend fotochemisch: Sie bricht die Molekülbindungen an der Oberfläche mit geringem Wärmeeintrag auf und erzeugt eine Mikroschaum-Markierung oder einen klaren, definierten Farbumschlag, ohne das optisch kritische Material zu verbrennen oder zu verformen. Es ist dasselbe Prinzip, das UV zum solidesten Weg für die UV-Markierung von PMMA im Automotive Lighting macht.
| Polymer der optischen Baugruppe | Verhalten bei der Markierung | Empfohlene Strahlquelle |
|---|---|---|
| Transparentes Polycarbonat (PC) | Farbumschlag und oberflächlicher Mikroschaum | UV |
| PMMA (Linsen) | Heller Mikroschaum, geringer Wärmeeintrag | UV |
| Gefüllte Kunststoffe (PA/PBT mit Glasfaser) | Helle Aufschäumung im Kontrast zum dunklen Untergrund | Faser / MOPA |
Bei gefüllten Kunststoffen und dunklen Technopolymeren hingegen erzeugt eine Faserquelle mit 1064 nm, oder in der MOPA-Variante mit einstellbarer Impulsdauer, eine helle Aufschäumung, die sich im Kontrast vom dunklen Untergrund abhebt. Die Einstellung der Parameter ist entscheidend: Additive, mineralische Füllstoffe und Pigmente verändern das Ansprechverhalten von Charge zu Charge, und dasselbe Polymer von zwei verschiedenen Lieferanten kann einen eigenen Parametersatz erfordern.
Kontrast ohne Pigmente: das Zeichen entsteht im Material
Bei einem transparenten Teil ist der Kontrast das eigentliche Problem: Es gibt keinen farbigen Untergrund zum Bedrucken. Das Zeichen muss im Material selbst entstehen, als Mikroschaum oder lokale Veränderung — ausreichend, um von einem Scanner gelesen zu werden, aber oberflächlich genug, um keine Mikrorisse auszulösen, die sich mit der Zeit ausbreiten.
Eine tiefe Gravur auf PMMA oder PC ist kontraproduktiv: Sie schwächt das Teil und kann unter thermischer Belastung zum Ausgangspunkt eines Bruchs werden. Das Ziel ist das minimale Zeichen, das eine zuverlässige Lesbarkeit gewährleistet, nicht das möglichst ausgeprägte Zeichen. Bei diesen Materialien entscheidet sich die Markierungsqualität an der feinen Steuerung der Energie, nicht an der Tiefe.
Inline-Lesbarkeit: das Grading ist nicht die Laborprüfung
Ein Code, den der Bediener gut sieht, ist nicht zwangsläufig ein Code, den der Scanner immer liest. Deshalb wird die Lesbarkeit gemessen, und zwar inline. Das Inline-Grading ordnet dem DataMatrix unmittelbar nach der Markierung eine Qualitätsklasse zu, mit derselben Kamera des Systems, und schleust das Teil aus, bevor es in die Montage weitergeht.
Das ist etwas anderes als die Laborprüfung, die kontrollierte Beleuchtungsbedingungen und Instrumente erfordert und dazu dient, den Prozess zu validieren, nicht jedes Teil zu kontrollieren: Genau das ist der Unterschied zwischen Lesen, Grading und Verifizierung der Codes. In der Produktion braucht es beides, mit unterschiedlichen Rollen: Die Verifizierung qualifiziert den Zyklus, das Grading hält ihn Teil für Teil unter Kontrolle.
Code-Prüfung in der LinieMarkierungLesenGrading in LinieVor der Montage markieren, am richtigen Punkt des Zyklus
Der richtige Zeitpunkt zum Markieren liegt, bevor Gehäuse und Linse zu einer geschlossenen Baugruppe werden. Housing und Linse getrennt zu markieren, an einer eigenen Station, erlaubt es, die ebene Zone mit senkrechtem Strahl zu erreichen und den Code ohne optische Störungen des bereits montierten Teils zu lesen.
In Automotive-Lighting-Linien koexistiert die Markierung oft mit anderen Laserbearbeitungen am selben Bauteil, etwa dem selektiven Abtragen der metallisierten Zonen: Sie in einen einzigen Ablauf zu integrieren, reduziert die Arbeitsschritte und das Risiko einer Fehlzuordnung des Datensatzes zwischen den Stationen.
Für wen es gedacht ist (und für wen nicht)
Dieser Ansatz ist für alle gedacht, die optische Baugruppen in Serie fertigen oder montieren und die Rückverfolgbarkeit auf optisch kritischen Bauteilen gewährleisten müssen: Scheinwerfergehäuse aus technischem Kunststoff, Linsen und Lichtleiter aus PC oder PMMA, bei denen der Code existieren, aber dem Licht nicht auffallen darf. Bei transparenten Werkstoffen bleibt UV der sicherste Weg für Kontrast und Integrität; bei gefüllten Kunststoffen die Faser oder der MOPA.
Nicht die richtige Antwort ist er hingegen, wenn die Rückverfolgbarkeit auf einem nachgelagert aufgebrachten Etikett außerhalb der optischen Baugruppe leben kann, oder wenn das Bauteil über keinerlei verfügbare nicht-optische Fläche verfügt: Fälle, in denen es sich lohnt, das Layout des Teils vor der Markierung neu zu durchdenken. Und wenn die Anforderung eine sichtbare ästhetische Markierung auf der sichtbaren Seite der Linse ist, geht es nicht mehr um Rückverfolgbarkeit, sondern um die dekorative Wirkung, mit anderen Prozessvorgaben und -entscheidungen.
Kurz gesagt: Wenn die optische Baugruppe dauerhaft und inline lesbar rückverfolgbar sein muss, ohne dass der Code jemals das Licht berührt, löst sich das Problem durch die Wahl der Zone, der Strahlquelle in Abhängigkeit vom Polymer und eines Gradings, das mit dem Takt der Linie Schritt hält.

Public Relations Manager | LASIT
Public Relations Manager bei LASIT seit 2019, Claudia Neri ist verantwortlich für die Leitung der Marketing- und Kommunikationsabteilung. Sie entwickelt die Unternehmenskommunikationsstrategie und koordiniert die Aktivitäten in den Bereichen Public Relations, Markenförderung und institutionelle Kommunikation für den italienischen und internationalen Markt.