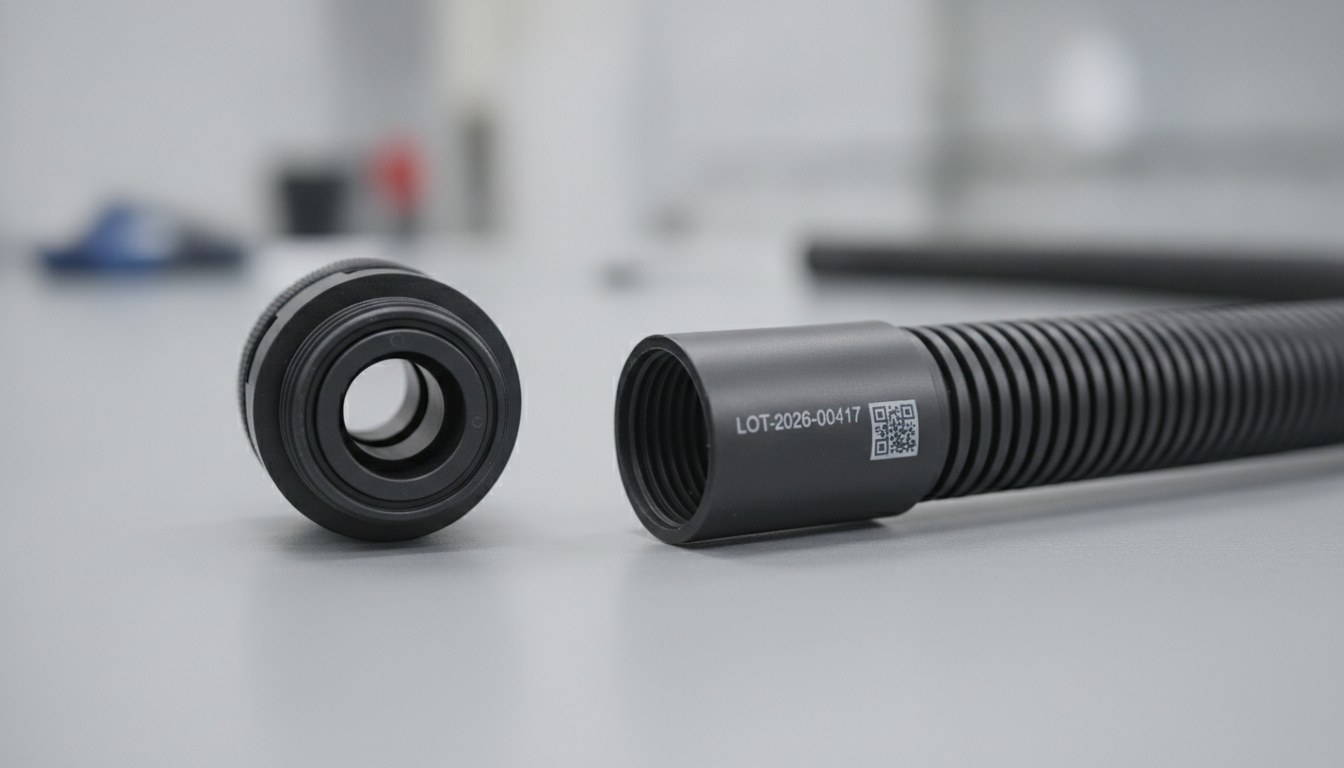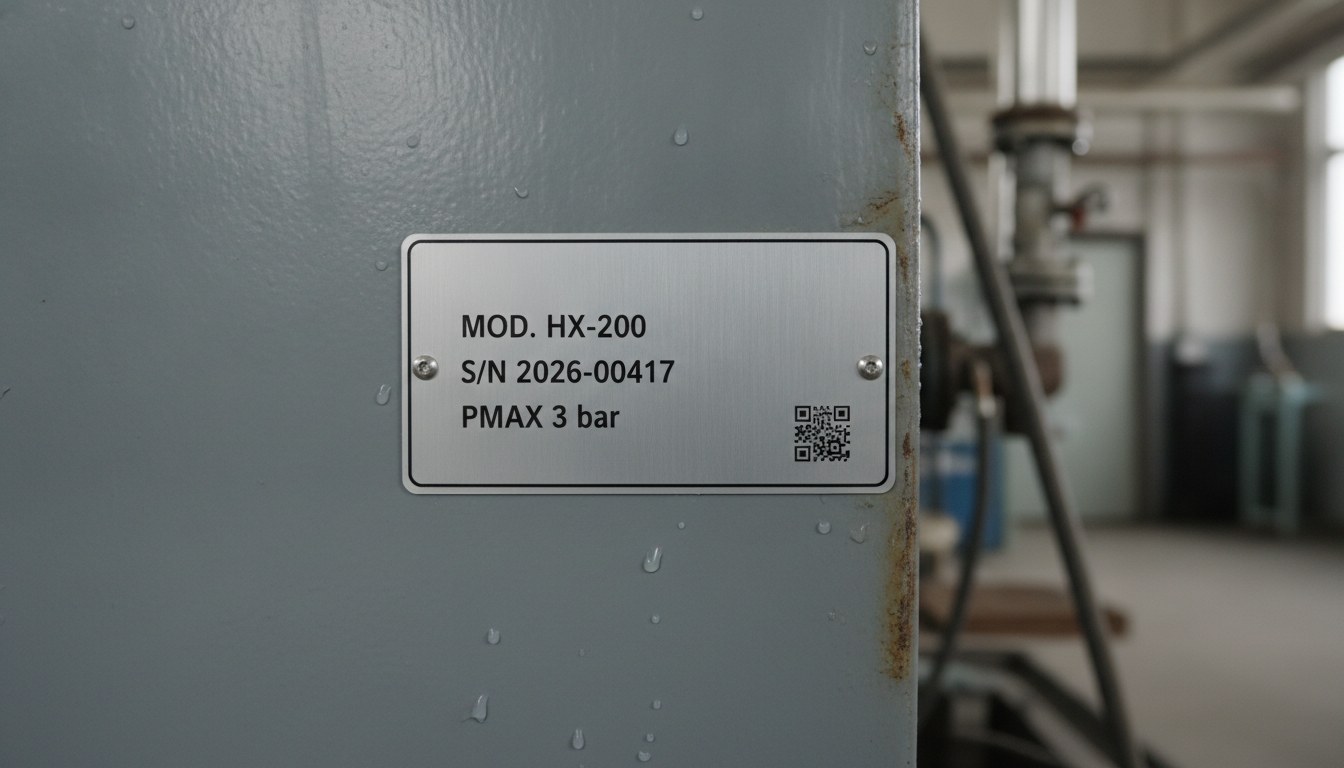
In der Heizungs- und Sanitärtechnik arbeitet das Typenschild in einer der widrigsten Umgebungen für eine aufgedruckte Information und ist häufig das Bauteil, dem in der Projektphase die geringste Aufmerksamkeit geschenkt wird. An einem seit Jahren installierten Heizkessel, einer Wärmepumpe oder einem Wärmetauscher müssen Hersteller, Seriennummer, maximaler Druck, Leistung und Effizienzklasse genau dann lesbar bleiben, wenn sie gebraucht werden: bei einer Prüfung, einer Wartung oder einer Konformitätskontrolle. Hat sich das selbstklebende Schild zu diesem Zeitpunkt gelöst oder ist die Tinte verblasst, ist die Information verloren – und mit ihr die Möglichkeit, das richtige Ersatzteil zu bestellen oder das Gerät zu dokumentieren.
Der Grund liegt in der Umgebung. In Technikräumen ist die Luft warm und mit Feuchtigkeit gesättigt, und die Metalloberfläche wandert ständig über und unter den Taupunkt: Kondenswasser lagert sich ab, staut sich, verdunstet und kehrt zurück, Zyklus für Zyklus. Es ist eine dauerhafte Beanspruchung, die über die gesamte Lebensdauer des Geräts genau auf die Träger einwirkt – den Klebstoff eines Aufklebers, den Film einer Tinte –, die die Information festhalten sollen.
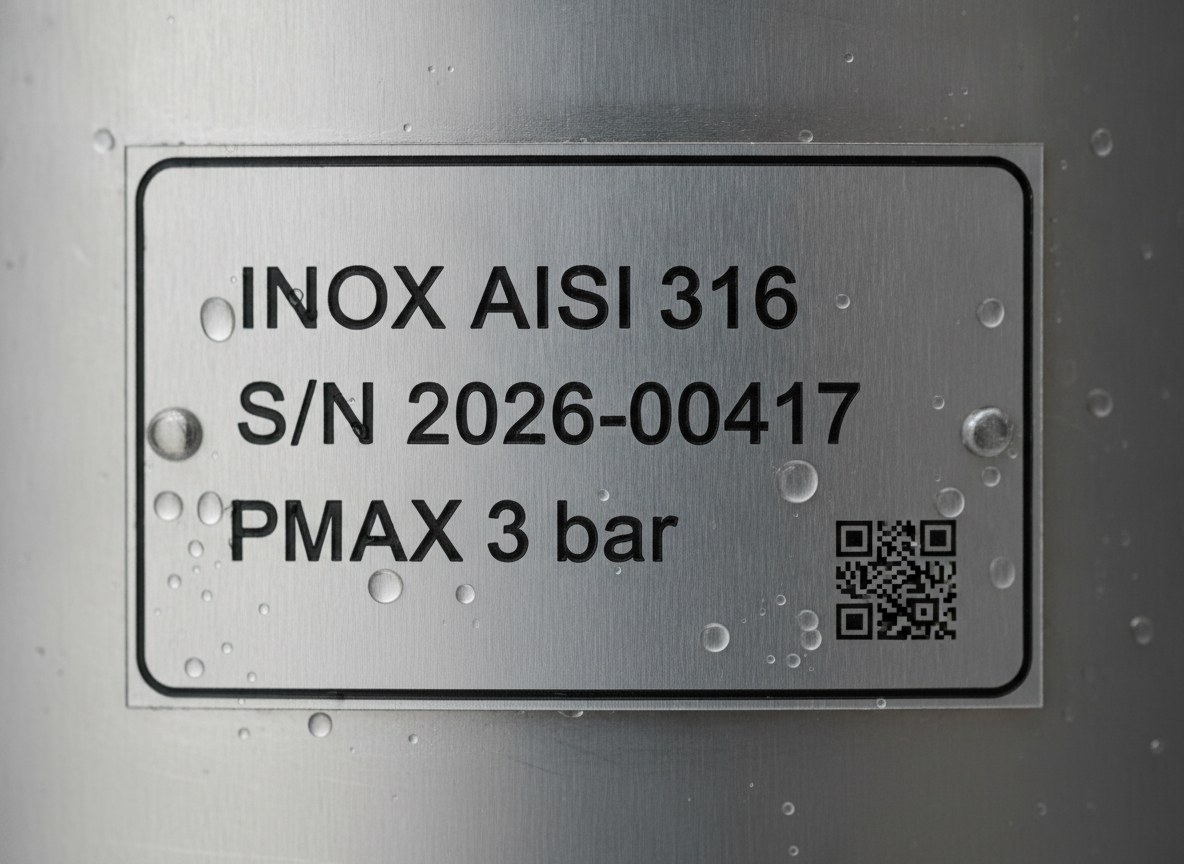
Die direkte Laserbeschriftung geht das Problem an der Wurzel an, denn sie fügt der Oberfläche nichts hinzu: Sie verändert das Metall selbst. Sie ist jedoch nicht für jede Oberfläche und jedes Layout die richtige Antwort, und es lohnt sich zu betrachten, wo sie wirklich überzeugt und wo Schild oder Siebdruck vorzuziehen bleiben.
Warum Aufkleber und Tinte dort versagen, wo Kondenswasser entsteht
Das selbstklebende Schild lebt von seiner Klebeschicht, und in einem Technikraum findet die Feuchtigkeit fast immer einen Weg unter den Film. Sinkt die Temperatur unter den Taupunkt, kondensiert das Wasser genau an der Grenzfläche, die Ausdehnungszyklen zwischen Metall und Klebstoff arbeiten den Rand so weit auf, bis er sich anhebt, und von dort schreitet die Ablösung fort und bringt das Oxid mit, das die Lesbarkeit beeinträchtigt. Die Tinte, ob im Tintenstrahl- oder Siebdruckverfahren, ist per Definition eine dünne aufgetragene Schicht: Feuchtigkeit, leicht saures Kondenswasser, Reinigungsmittel und Abrieb tragen sie ab. Der Siebdruck mit eingebrannten Tinten hält besser als ein Lösemittel-Tintenstrahl, bleibt aber ein Film auf der Oberfläche und wird nicht Teil von ihr. Genau hier startet die direkte Laserbeschriftung im Vergleich zum Tintenstrahldruck mit einem strukturellen Vorteil: Es gibt keine Schicht, die verloren gehen kann.
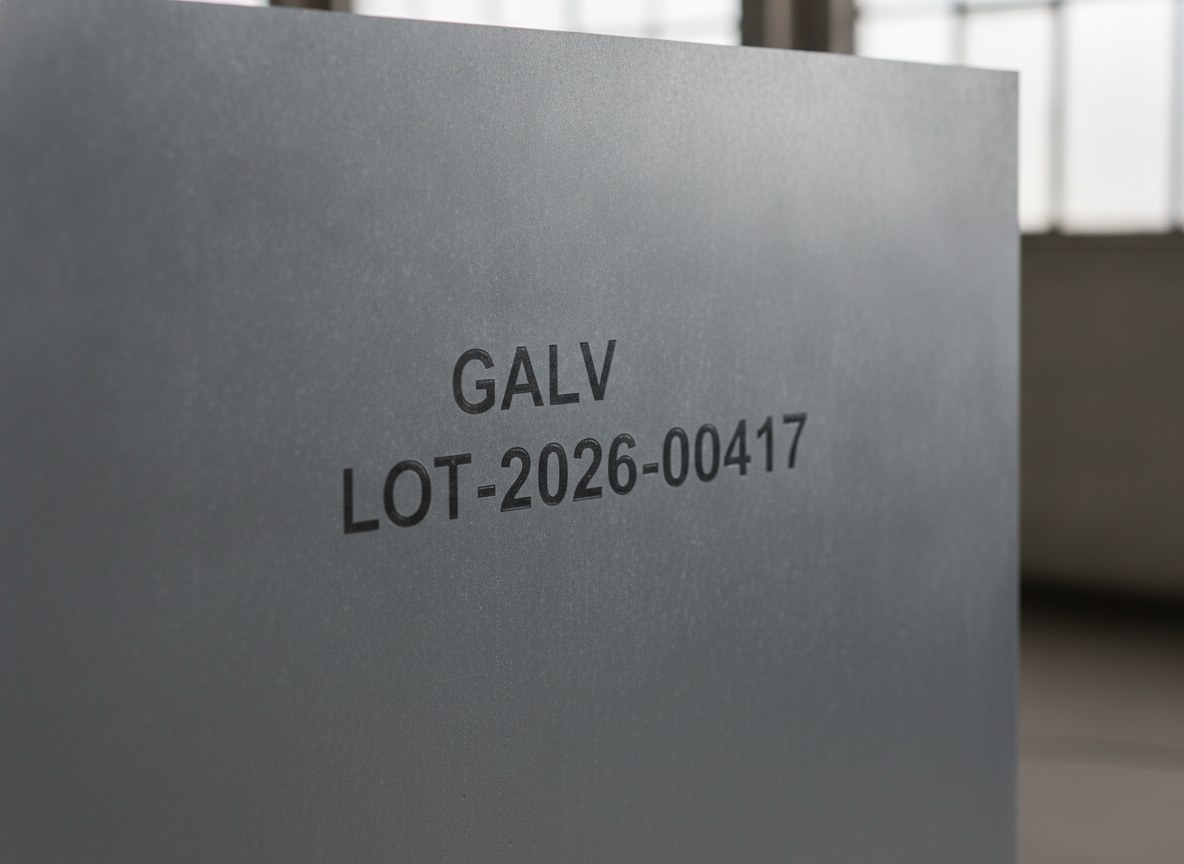
Das Zeichen ist der Werkstoff, keine aufgetragene Schicht
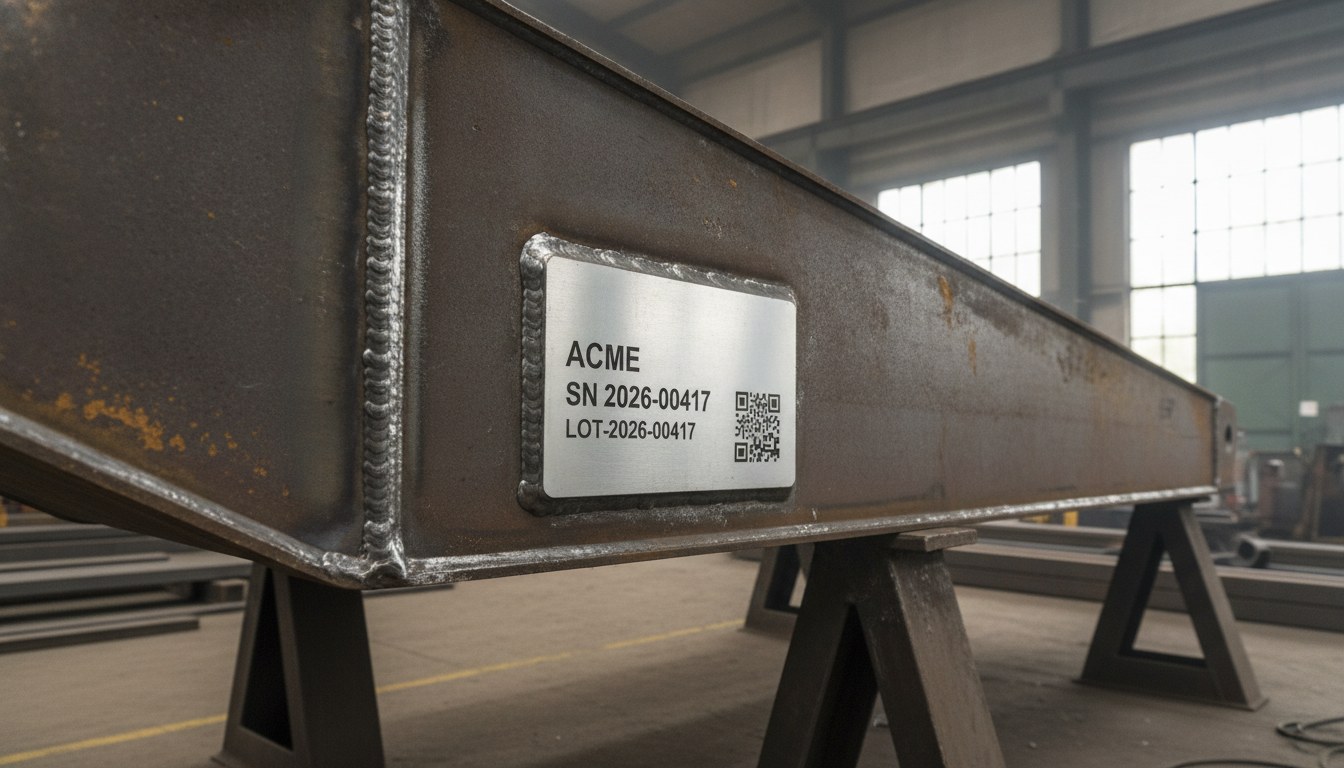
Der Laser trägt nichts auf, sondern verändert die Oberflächenschicht des Metalls. Je nach Parametern kann das Zeichen ein durch Anlassen gewachsenes dunkles Oxid sein – eine Färbung des Oxidgitters ohne Materialabtrag – oder eine Mikrogravur, die wenige Mikron Material entfernt. In beiden Fällen gibt es weder Klebstoff noch Pigment, und Kondenswasser, Temperaturschwankungen und Reinigungsmittel finden keine aufgetragene Schicht, die sie angreifen könnten. Ein Anlasszeichen behält aus jedem Blickwinkel und unter jedem Licht einen stabilen Kontrast – eine Grundvoraussetzung sowohl für das menschliche Ablesen der Typenschilddaten als auch für das automatische Lesen der Codes. Das Verhalten ändert sich jedoch deutlich von Metall zu Metall, und genau daran entscheidet sich, ob die direkte Beschriftung wirklich die richtige Wahl ist.
Verzinktes und lackiertes Blech: beschriften, ohne der Korrosion Einfallstore zu öffnen
Bei verzinktem Blech ist die Versuchung groß, für den Kontrast das Zink bis zur Freilegung des Stahls abzutragen. In einem Raum mit Kondenswasserbildung ist genau das zu vermeiden: Es entsteht eine ungeschützte Stelle, und der Rost beginnt genau an der Beschriftung. Der richtige Ansatz besteht darin, den Wärmeeintrag zu dosieren – ein kontrollierter Impuls, typischerweise mit einer MOPA-Quelle –, um die Schicht zu verdunkeln, ohne sie abzutragen, und so die Kontinuität des Korrosionsschutzes zu erhalten.
Dasselbe gilt für lackiertes oder pulverbeschichtetes Blech: Die Lackschicht bis zum Metall abzutragen, ergibt einen sofortigen Kontrast, setzt das Substrat aber an einer lokal begrenzten Stelle der Feuchtigkeit aus, während es sinnvoller ist, auf die Beschichtung einzuwirken, ohne das darunterliegende Metall freizulegen. Es ist die feine Steuerung der Parameter, mehr als die Leistung selbst, die eine dauerhafte Beschriftung von einer unterscheidet, die zum Ausgangspunkt von Korrosion wird.
Edelstahl und Plattenwärmetauscher: schwarzes Anlassen und stabiler Kontrast
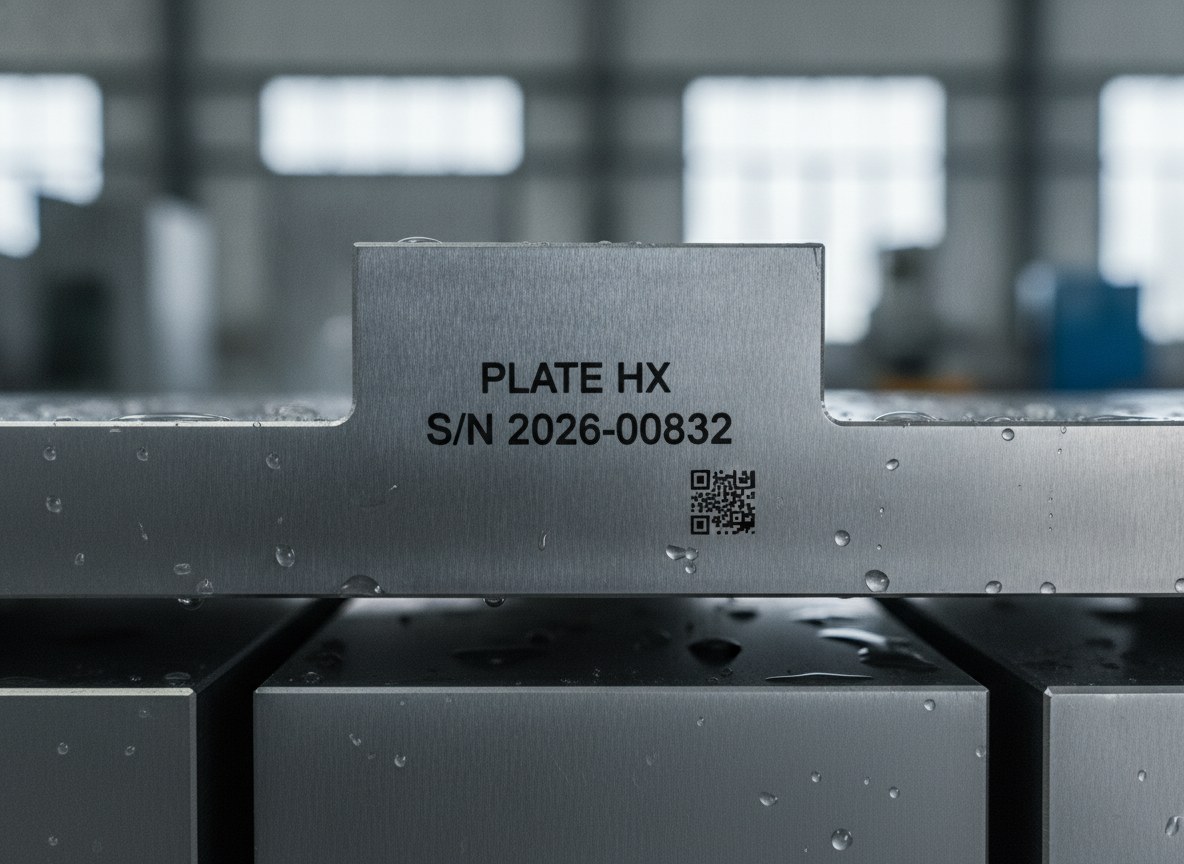
Edelstahl ist der ideale Werkstoff für die direkte Laserbeschriftung in feuchter Umgebung. Das Anlassen erzeugt ein tiefes schwarzes Zeichen, das in die Oberfläche integriert ist und Kondenswasser sowie Temperaturzyklen ohne Verschlechterung übersteht. Die Sorgfalt liegt in der Dosierung der Energie: Ein zu aggressives Anlassen kann die Passivschicht lokal verändern, daher muss der Parameter so kalibriert werden, dass der nötige Kontrast erreicht und zugleich die Korrosionsbeständigkeit erhalten bleibt, wie man es allgemein bei der Oberflächenbehandlung von Stahl mit dem Laser überlegt. Plattenwärmetauscher sind der Musterfall: Pakete dünner Edelstahllamellen, in die Seriennummer und Daten dauerhaft eingraviert werden müssen, ohne Dicken oder Träger hinzuzufügen. Das Zeichen bleibt Teil der Platte und begleitet sie über die gesamte Lebensdauer, einschließlich der Reinigungsphasen und der Temperaturzyklen im Betrieb.
Kupfer und reflektierende Legierungen: die Strahlquelle macht den Unterschied
Kupfer, weit verbreitet in Rohrleitungen, Verteilern und Wärmetauschern, ist das schwierigste Metall. Bei der Wellenlänge 1064 nm der Faser ist es stark reflektierend und leitet die Wärme zu schnell ab, sodass das Zeichen ungleichmäßig ausfällt. Der richtige Weg besteht darin, die Wellenlänge zu ändern: Die grüne Strahlquelle mit 532 nm wird von Kupfer deutlich besser absorbiert und liefert auch auf glänzenden Oberflächen eine saubere und wiederholbare Beschriftung. Auf Messing und Bronze, typisch für Ventile und Fittings, ist die Faser wieder geeignet und ergibt scharfe und stabile Beschriftungen. In der Heizungs- und Sanitärtechnik gibt es nicht „den einen” für alles geeigneten Laser, sondern die richtige Strahlquelle für jedes Metall: Sie im Voraus anhand der realen Werkstoffe des Produkts festzulegen, ist das, was schwache Beschriftungen vermeidet, die später im Feld versagen.
Die Lesbarkeit der Pflichtdaten, über die Zeit gemessen
Die Anforderung lautet nicht „beschriften”, sondern noch Jahre später lesbar zu bleiben, wenn das Gerät bereits lange in einer feuchten Umgebung gearbeitet hat. Neben den alphanumerischen Daten tragen immer mehr Typenschilder einen DataMatrix– oder QR-Code, der die Seriennummer mit der technischen Dokumentation und den Energiedaten verknüpft: Ein unlesbarer Code ist eine verlorene Information. Der stabile Kontrast der Laserbeschriftung macht den Code über die Zeit zuverlässig und ermöglicht das Grading in der Linie – den während der Produktion anwendbaren Kontrollstandard –, während die formale Prüfung der Codequalität eine Operation bleibt, die kontrollierte Laborbedingungen erfordert. Das Zeichen, das sich nicht löst und nicht verblasst, ist die Voraussetzung dafür, dass beide Kontrollen aussagekräftig bleiben.
Wann Schild oder Siebdruck die richtige Wahl bleiben
Die direkte Beschriftung deckt nicht jeden Fall ab. Es gibt Oberflächen, die man nicht verändern will oder kann – ästhetische Oberflächen, bestimmte technische Beschichtungen, Kunststoffgehäuse – und Stellen, die der Laserkopf nach der Montage nicht mehr erreicht. In diesen Situationen ist die robuste Lösung ein per Laser beschriftetes Metallschild, das anschließend am Werkstück befestigt wird: Man behält die Beständigkeit des ins Metall gravierten Zeichens, entkoppelt die Beschriftung aber von der Oberfläche des Produkts.
Dann bleiben die Layout-Beschränkungen. Wenn die Pflichtdaten zahlreich sind oder wenn genormte farbige Logos und Sicherheitspiktogramme benötigt werden, ist das natürliche Feld der Siebdruck oder das vorgedruckte Schild, denn die Beschriftung auf dem Metall arbeitet mit dem Kontrast der Oberfläche und gibt keine vollfarbige Grafik wieder. Zusammengefasst: Wo die Daten so lange halten müssen wie das Gerät, in Umgebungen mit Kondenswasser und Temperaturzyklen, ist die direkte Laserbeschriftung die zuverlässigste; wo die Oberfläche nicht beschriftbar ist oder das Layout Farbe und Grafik erfordert, bleiben Laserschild und Siebdruck komplementär, nicht konkurrierend.

Public Relations Manager | LASIT
Public Relations Manager bei LASIT seit 2019, Claudia Neri ist verantwortlich für die Leitung der Marketing- und Kommunikationsabteilung. Sie entwickelt die Unternehmenskommunikationsstrategie und koordiniert die Aktivitäten in den Bereichen Public Relations, Markenförderung und institutionelle Kommunikation für den italienischen und internationalen Markt.