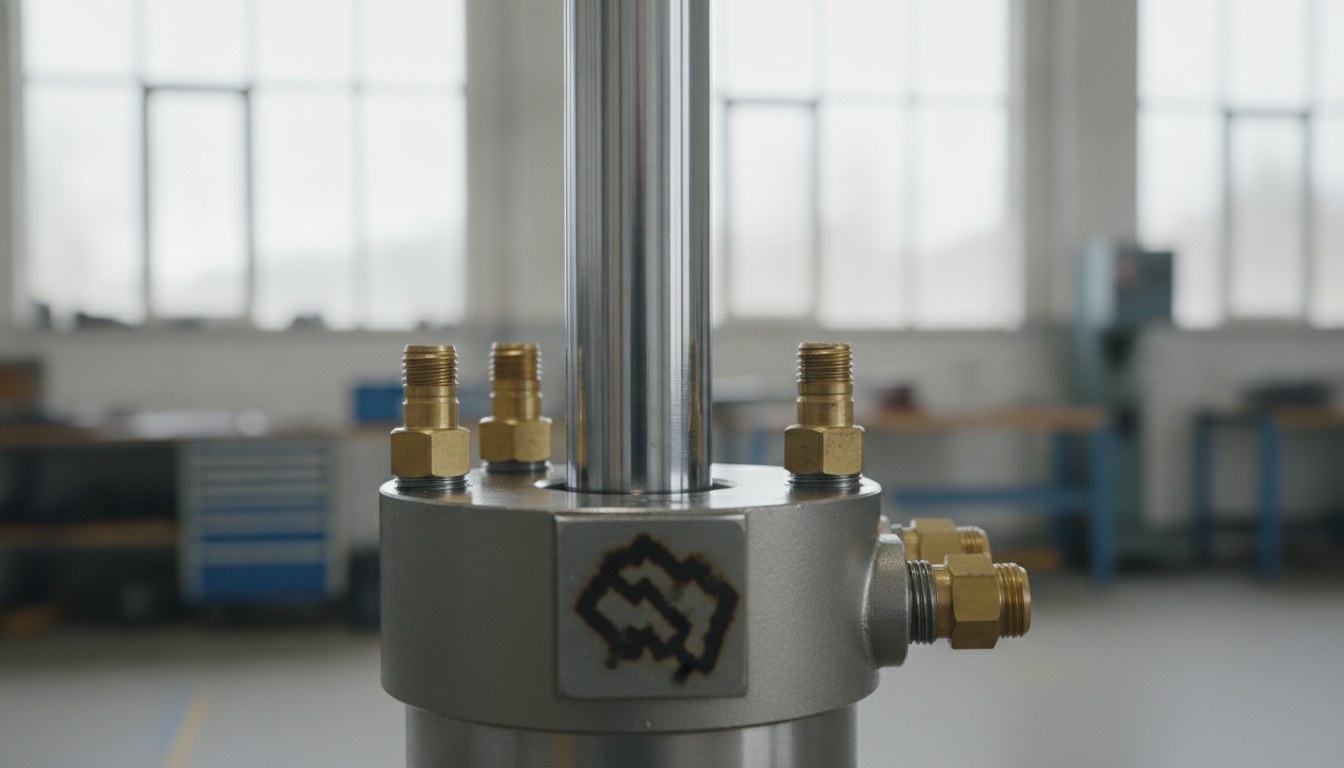
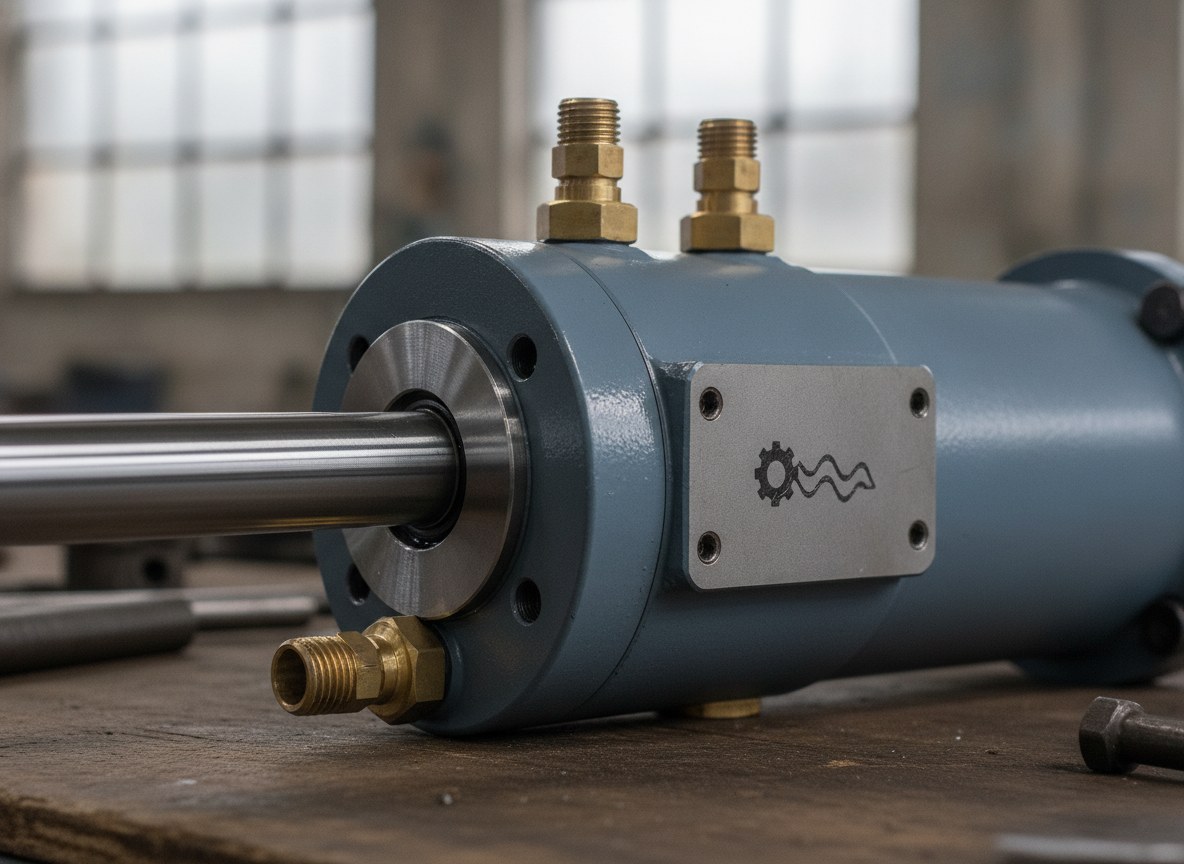
Wer Hydraulikzylinder, Steuerblöcke und Verschraubungen produziert, kennt den Moment, in dem die Kennzeichnung zum Problem wird: Das Bauteil ist montiert, geprüft, versandfertig – und genau dann müssen Seriennummer, Typschilddaten und Rückverfolgbarkeitscode aufgebracht werden. Das Typenschild ist die klassische Lösung, doch auf einem Körper, der im Öl arbeitet, zwischen Vibrationen und Thermozyklen, hält es nicht immer stand – und in vielen Lastenheften ist es aus Platzgründen, aus Manipulationsschutz oder weil die Bezugsfläche die Kolbenstange selbst ist, gar nicht zugelassen.
Die direkte Faserlaserbeschriftung löst das Problem an der Wurzel, weil sie die Information auf das Metall schreibt und nicht auf einen Träger, der sich lösen kann. Doch die Anwendung auf einem bereits montierten Bauteil zwingt dazu, zwei Randbedingungen zu bedenken, die kein Datenblatt allein löst: den Zugang zur zu beschriftenden Fläche und das Risiko der Verunreinigung des Kreislaufs. Es sind diese beiden Punkte, nicht die Leistung der Strahlquelle, die entscheiden, ob das Projekt funktioniert.
Warum das Typenschild in der Hydraulik nicht immer standhält
Das aufgebrachte Typenschild ist ein zusätzliches Bauteil, und wie jedes zusätzliche Bauteil hat es eine Art zu versagen. Klebeschilder geben bei längerem Kontakt mit Mineralölen und Hydraulikflüssigkeiten nach; genietete oder gecrimpte Schilder können sich unter Vibration lockern; der Thermozyklus zwischen Anlauf und Betriebstemperatur belastet sowohl den Kleber als auch die mechanische Schnittstelle. Das Ergebnis ist der Verlust der Kennung genau dann, wenn sie gebraucht wird: bei Service, Rücksendung oder Schadensanalyse.
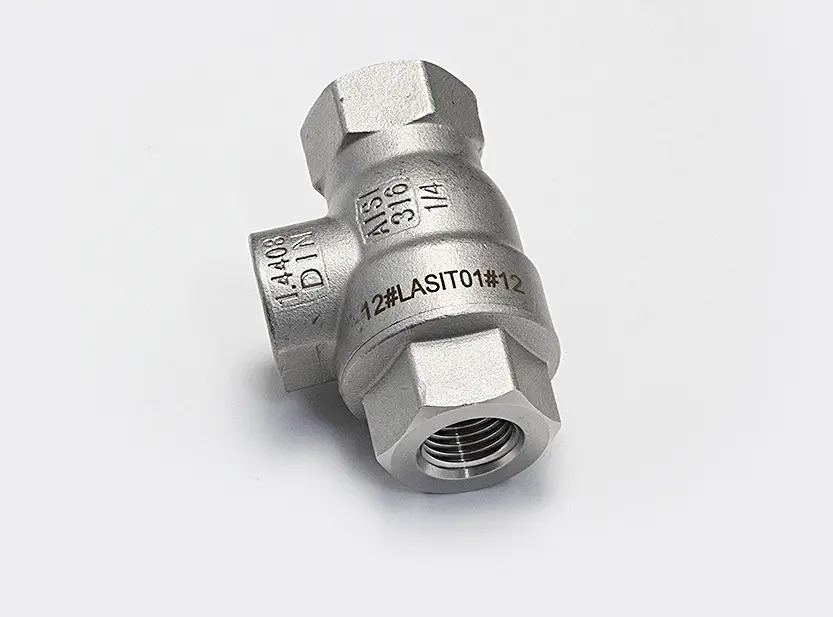
Hinzu kommt der Platz. Auf einer Verschraubung, einem Zylinderkopf oder einem kompakten Zylinder ist die verfügbare ebene Fläche minimal, und ein Typenschild belegt Nutzfläche, die oft nicht vorhanden ist. In anderen Fällen verlangt das Lastenheft des Kunden, dass die Daten in den Körper eingraviert werden, um zu gewährleisten, dass Kennung und Bauteil über die gesamte Lebensdauer des Teils dasselbe bleiben. Die direkte Beschriftung ist genau für dieses Szenario entstanden: Sie macht die Daten untrennbar vom Metall.
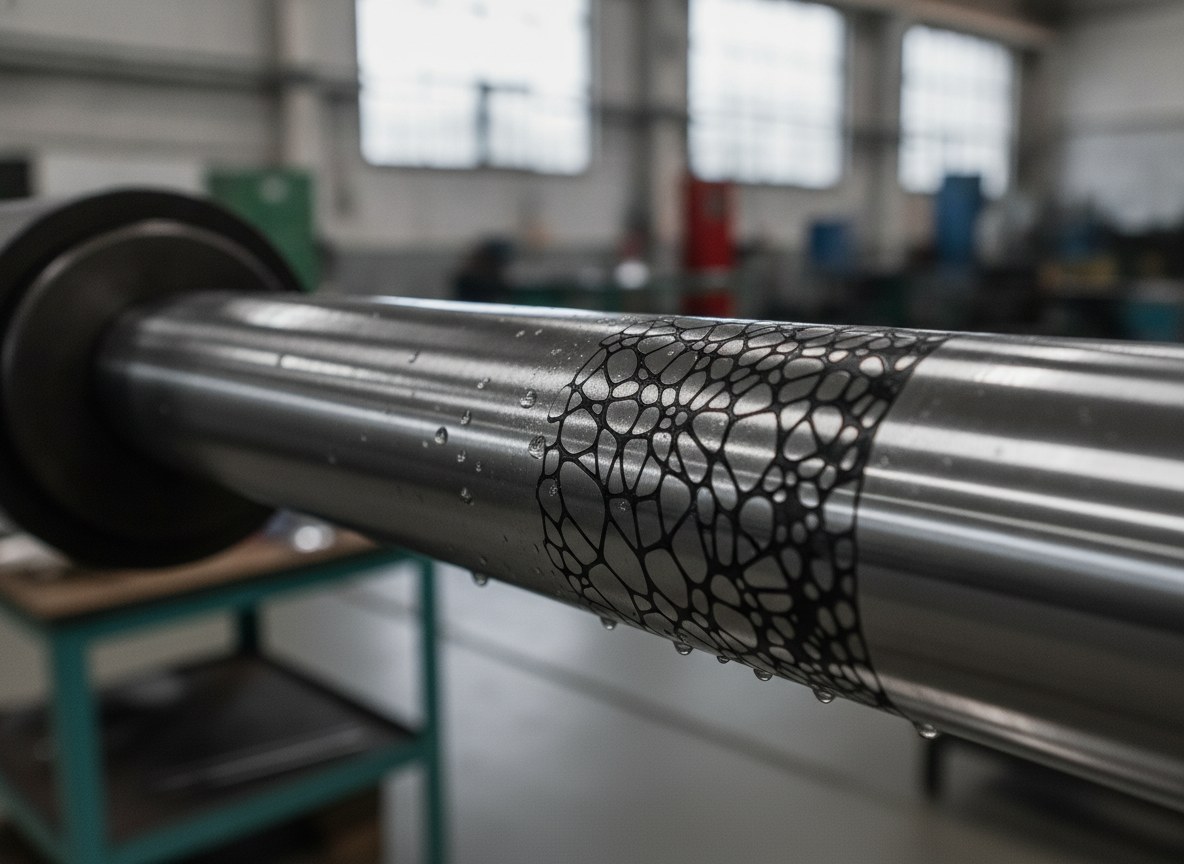
Direkte Faserlaserbeschriftung auf Stahl und verchromten Oberflächen
Die Faserstrahlquelle mit 1064 nm ist die natürliche Wahl auf den Metallen der Hydraulik: Sie beschriftet Kohlenstoffstähle, Edelstahl, Messing und behandelte Oberflächen mit nur einem Maschinentyp und passt das Ergebnis an das Material an. Bei diesen Bauteilen ist die entscheidende Variable nicht, was man schreiben kann, sondern wie man es schreibt, ohne die funktionale Oberfläche zu beeinträchtigen.
Auf einer verchromten Kolbenstange ist die Sache eindeutig. Die Hartchromschicht, oft nur wenige Mikrometer stark, schützt die Kolbenstange vor Korrosion und dem Verschleiß des Dichtungspakets: Sie tief einzugravieren bedeutet, der Korrosion genau in der Gleitzone einen Weg zu öffnen. Deshalb wird dort, wo die Oberfläche kritisch ist, die Anlassbeschriftung (Annealing) bevorzugt: Der Strahl erwärmt das Metall unterhalb der Schmelzschwelle und erzeugt einen stabilen dunklen Kontrast ohne Materialabtrag, wobei die Oberfläche unversehrt bleibt. Die eigentliche Gravur bleibt hingegen für Körper und Zylinderköpfe geeignet, wo eine tiefere Markierung die Lesbarkeit und die Abriebfestigkeit verbessert, ohne Dichtbereiche zu berühren.
Die Randbedingung des Zugangs: beschriften ohne Demontage
Bei einem montierten Bauteil kann man das Teil nicht wie in der Fertigungslinie zur Maschine bringen: Der Beschriftungskopf muss zum Teil geführt werden. Hier zählen der Arbeitsabstand und die Schärfentiefe des optischen Systems, die ausreichen müssen, um vertiefte Flächen zwischen Flanschen, Verschraubungen und Anschlüssen ohne Kollisionen und unter Beibehaltung des korrekten Fokus zu erreichen.
Bei zylindrischen Körpern – Kolbenstangen, Rohren, Buchsen – ist die Krümmung das Problem. Eine Beschriftung mit großem Feld auf einer runden Oberfläche verzerrt die Zeichen und streut die Leistungsdichte an den Rändern; deshalb wird eine Drehachse verwendet, die das Teil dreht und den Strahl stets senkrecht zur Oberfläche hält, sodass die Beschriftung über den gesamten Umfang gleichmäßig bleibt. Wo die Geometrie unregelmäßig oder geneigt ist, ermöglicht ein 3D-Kopf, dem Profil zu folgen, ohne das Bauteil zu bewegen, wie es bereits bei der Beschriftung gekrümmter und unregelmäßiger Oberflächen geschieht. Das gemeinsame Prinzip ist nur eines: das System an das montierte Teil anzupassen, nicht umgekehrt.
Das Risiko von Partikeln und die Verunreinigung des Kreislaufs
Ein bereits an einen Hydraulikkreislauf angeschlossenes Bauteil zu beschriften, birgt ein Risiko, das in der Linie nicht besteht: Partikel. Jeder Prozess, der Material abträgt, erzeugt Späne, und in der Hydraulik kann eine Mikroverunreinigung, die in einen offenen Anschluss gelangt, Dichtungen, Ventile und Gleitflächen beschädigen. Das ist der Grund, warum die Wahl des Beschriftungsprozesses in diesem Kontext auch eine Wahl der Sauberkeit ist.
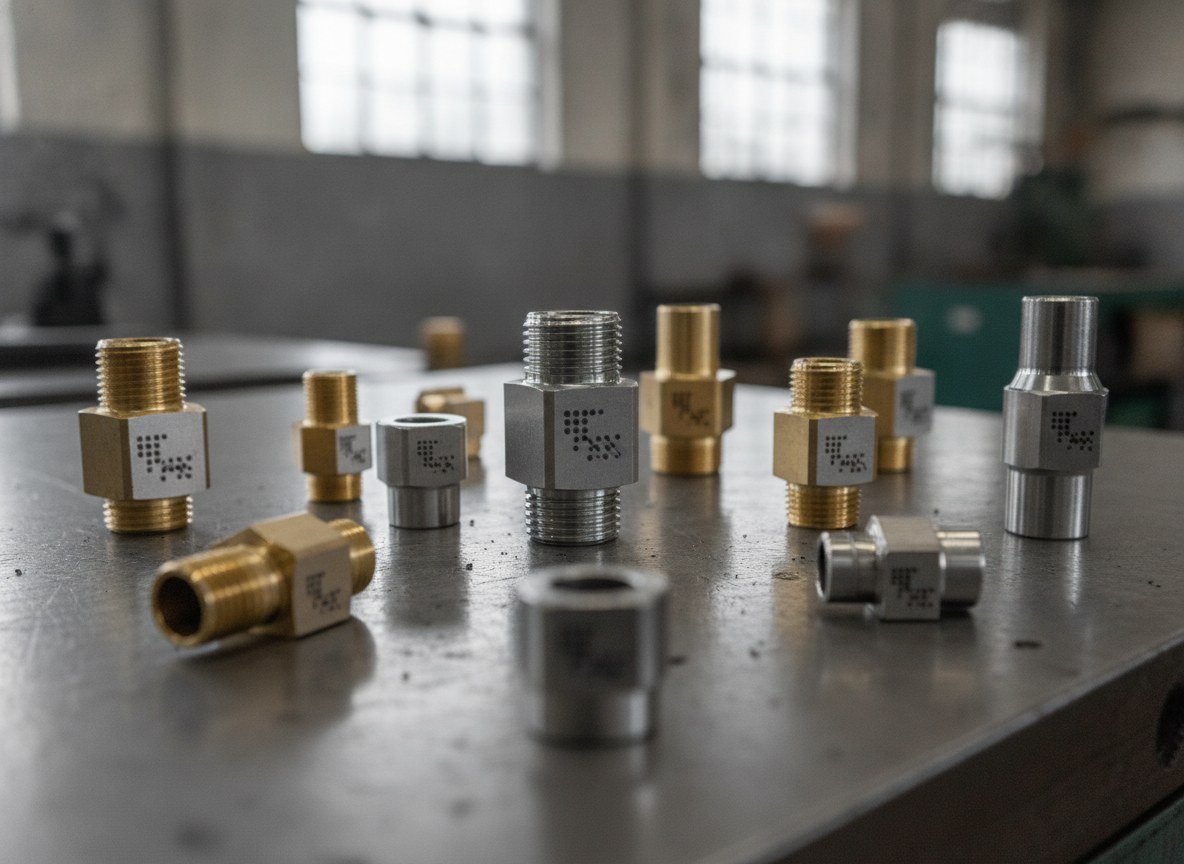
Direktmarkierung an Baugruppe ohne KontaminationAnschlüsse maskierenDrehachse positionierenAnlassmarkierungRauchabsaugungCode-BewertungDie Anlassbeschriftung ist auch hier vorteilhaft, weil sie kein Metall abträgt und daher keine festen Späne erzeugt. Wo eine Gravur nötig ist, erreicht man die Kontrolle durch die Kombination aus lokaler Rauchabsaugung und der Abdeckung oder dem vorübergehenden Verschluss der Ports und Anschlüsse in der Nähe der Beschriftungszone. In vielen Fällen bleibt die sicherste Lösung, die Bauteile vor dem Schließen des Kreislaufs zu beschriften, und die In-situ-Beschriftung nur den Fällen vorzubehalten, in denen die Daten auf der fertigen Baugruppe aufgebracht werden müssen.
Direkte Beschriftung oder Typenschild: ein ehrlicher Vergleich
Die direkte Beschriftung macht das Typenschild nicht überflüssig: Es sind zwei Werkzeuge mit unterschiedlicher Logik. Die direkte Beschriftung ist dauerhaft, löst sich nicht, fürchtet weder Öle noch Thermozyklen und bindet die Daten an das Teil; sie erfordert jedoch eine geeignete, zugängliche Oberfläche und ausreichend ebenen Platz für den Code. Das Typenschild trägt weitaus mehr Informationen, ist standardisierbar und kann aktualisiert oder ersetzt werden, ist aber ein Element, das verloren gehen, sich lockern oder entfernt werden kann.
| Aspekt | Direkte Faserlaserbeschriftung | Aufgebrachtes Typenschild |
|---|---|---|
| Beständigkeit | An das Metall gebunden, nicht entfernbar | Zusätzliches Element, kann sich lösen oder verloren gehen |
| Beständigkeit gegen Öl und Thermozyklen | Hoch, kein Kleber oder Schnittstelle | Abhängig von Kleber und Befestigung |
| Platzbedarf | Eine kleine geeignete ebene Fläche genügt | Erfordert einen eigenen Bereich am Bauteil |
| Datenmenge | Geeignet für Seriennummer und 2D-Code | Geeignet für umfangreiche Daten und komplexe Layouts |
| Aktualisierbarkeit | Zeitlich fest | Bei Revision austauschbar |
Das gilt auch für die Rückverfolgbarkeit der Codes. Ein direkt auf das Metall aufgebrachter DataMatrix muss für die Lesung auf dem realen Material ausgelegt werden: Das Grading nach den anwendbaren Standards in der Linie (ISO/IEC 15415 und AIM-DPM für das Direct Part Marking) muss auf der tatsächlichen Oberfläche geprüft werden, die auf verchromtem Stahl oder einem lackierten Körper anders reagiert als ein Typenschild mit kontrolliertem Kontrast. Wenn hingegen die Anforderung darin besteht, umfangreiche Daten und einen automatischen Fluss zu ERP und MES zu verwalten, bleibt der Weg des lasermarkierten Typenschilds voll gültig.
Wann Demontage oder Typenschild die richtige Wahl bleiben
Die direkte Faserlaserbeschriftung auf montierten Bauteilen ist die richtige Lösung, wenn die Metalloberfläche zugänglich, geeignet und nicht dichtungskritisch ist und wenn die Daten über die gesamte Lebensdauer mit dem Teil verbunden bleiben müssen. Das ist der typische Fall von Kolbenstangen, Rohren, Zylinderköpfen, Blöcken und Verschraubungen aus Stahl oder Messing, auf denen eine Seriennummer oder ein DataMatrix Öl, Vibrationen und Service überstehen müssen.
Es ist hingegen nicht der Weg, den man in drei Situationen erzwingen sollte. Wenn die Nutzfläche so lackiert oder beschichtet ist, dass eine lesbare Beschriftung das Beeinträchtigen der Schutzschicht erfordern würde, ist ein separates Typenschild sinnvoller. Wenn das Lastenheft oder die Branchennorm ein metallisches Datenschild mit umfangreichen Informationen vorschreibt, bleibt dies eine Anforderung, keine Option. Und wenn der zu beschriftende Bereich an der Baugruppe nicht erreichbar ist, ohne ein Verunreinigungsrisiko, das sich nicht beherrschen lässt, ist die richtige Wahl, die Bauteile vor der Montage vorzubeschriften oder, wo nötig, zu demontieren. Diese Fälle zu erkennen, gehört ebenso zur Lösung wie die Fähigkeit, ohne Demontage zu beschriften.
Business Development Director | LASIT
Business Development Director bei LASIT, Giandomenico Ievoli ist verantwortlich für die kommerzielle Leitung und strategische Entwicklung des Unternehmens. Er leitet die Geschäftsentwicklungsaktivitäten auf nationaler und internationaler Ebene und trägt zum Wachstum und zur Expansion von LASIT auf den globalen Märkten bei.