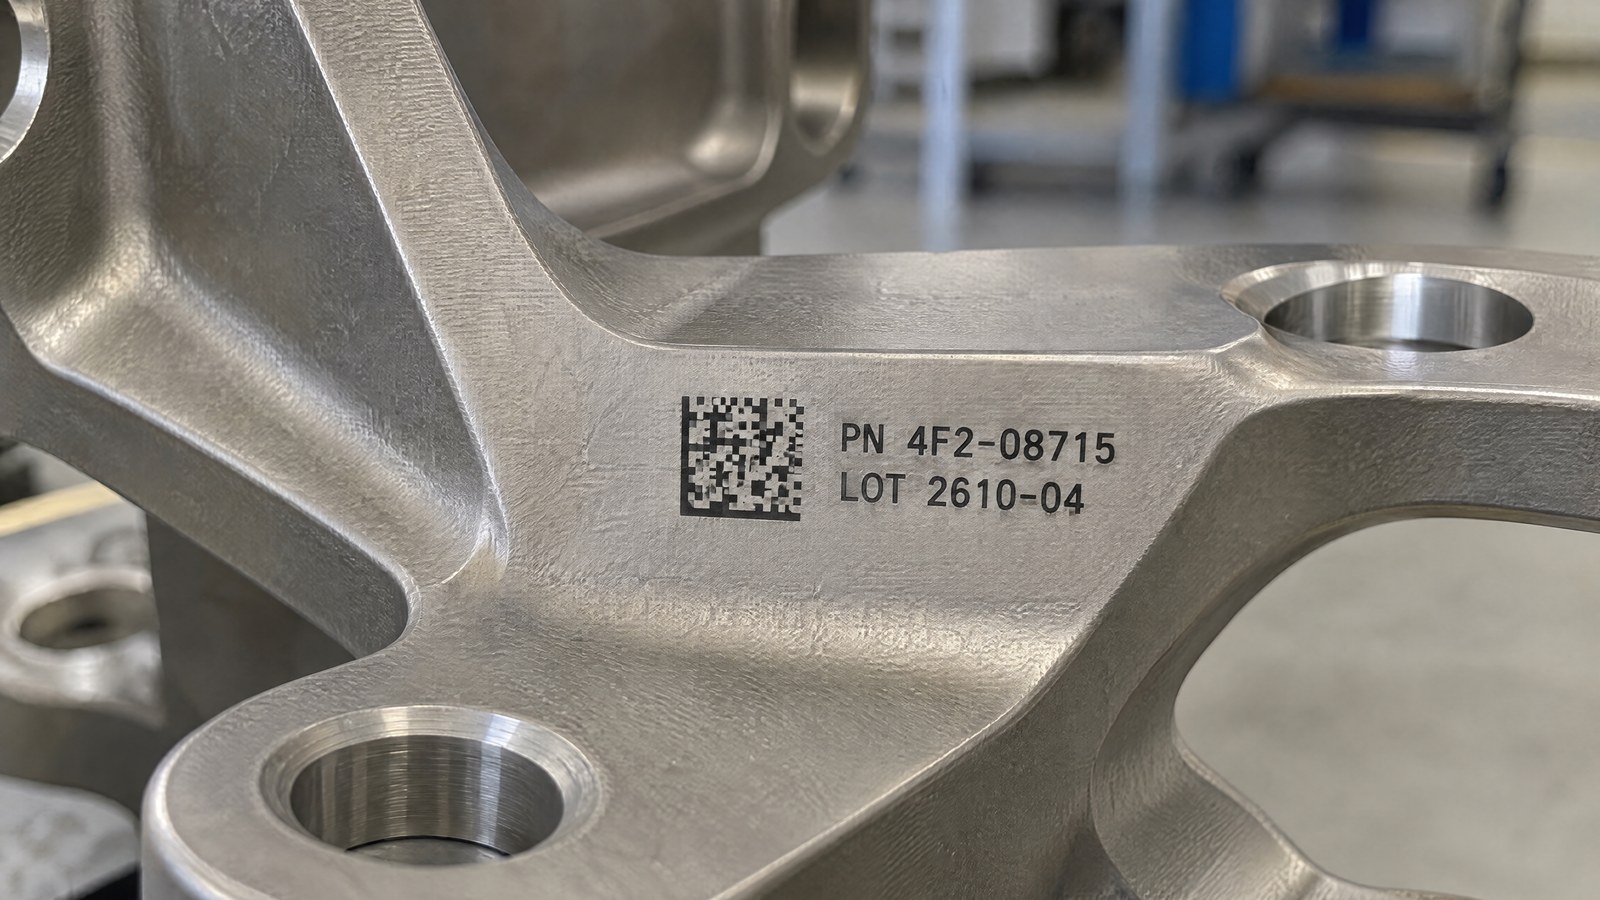
Wer sicherheitsrelevante, ermüdungsbeanspruchte Luftfahrtkomponenten industrialisiert — strukturelle Halterungen, Fittings, Holme, Fahrwerkselemente, Triebwerksteile — lebt mit einer Randbedingung, die keine Abkürzungen zulässt: Alles, was die Oberfläche eines zyklisch belasteten Bauteils verändert, ist ein potenzieller Ausgangspunkt für Risse. Die Markierung fällt voll und ganz unter dieses Problem. Ein Code, der über die gesamte Lebensdauer des Bauteils lesbar bleiben muss, darf sich nicht in einen Defekt der Oberfläche verwandeln, auf die er aufgebracht wurde.
Der kritische Punkt ist die Tiefe. Eine Markierung, die durch Materialabtrag entsteht — Gravur oder Tiefengravur —, hinterlässt eine Kerbe mit scharfen Rändern und spitzen Kanten. Bei einem statischen Bauteil ist das kein Problem; bei einem ermüdungsbeanspruchten Bauteil verhält sich diese Kerbe wie eine Kerbstelle, also ein Bereich, in dem sich die Spannungslinien verdichten und die örtliche Spannung gegenüber dem übrigen Querschnitt ansteigt. Genau von dort geht ein Ermüdungsriss bevorzugt aus.
Die Antwort besteht nicht darin, weniger zu markieren, sondern anders zu markieren: eine kontrastreiche und dauerhafte Kennzeichnung zu erzeugen, ohne Material abzutragen. Bei Titan- und Aluminiumlegierungen bedeutet das, im Regime des Anlassens und der kontrollierten Oberflächenoxidation zu arbeiten und sorgfältig auszuwählen, wo auf dem Bauteil geschrieben werden darf.
Warum eine tiefe Kennzeichnung zum strukturellen Risiko wird
Die Ermüdungsfestigkeit eines Bauteils hängt nicht nur vom Werkstoff und seiner nominalen Geometrie ab, sondern vom Zustand der Oberfläche. Rauheit, Kratzer, Kanten und Kerben senken die Grenze, bis zu der das Bauteil den Lastwechseln standhält. Eine eingravierte Kerbe führt genau das ein, was ein Luftfahrtkonstrukteur zu vermeiden sucht: eine geometrische Diskontinuität mit einem schmalen Grund, an dem sich die Spannung konzentriert.
Der Zusammenhang ist intuitiv, muss aber bei der Festlegung des Prozessablaufs beachtet werden: Je tiefer und schärfer die Kennzeichnung, desto ausgeprägter die Spannungskonzentration in ihrer Umgebung. Das ist kein Mangel des Lasers an sich, es ist die Physik der Kerbe — sie gilt für jede mechanische oder chemische Gravur.
Markiertiefe Spannungskonzentration Tiefe Markierung wirkt als Kerbe bei ErmüdungDeshalb besteht der Weg bei ermüdungsbeanspruchten Bauteilen nicht darin, die Tiefe einer Gravur zu optimieren, sondern sie ganz zu vermeiden. Genau das leistet das Anlassen: Es erzeugt den Kontrast auf thermischem Weg und lässt das Oberflächenprofil im Wesentlichen unversehrt.
Anlassen: markieren durch Erwärmen, nicht durch Abtragen
Die Markierung durch Anlassen (lokales Anlassen) nutzt die kontrollierte Wärme des Laserstrahls, um unter der Oberfläche des Metalls eine Umwandlung auszulösen, ohne es zu schmelzen oder abzutragen. Das Ergebnis ist eine Schicht aus unterflächigem Oxid, die dunkel und kontrastreich erscheint, während das äußere Profil des Bauteils eben bleibt. Es gibt keine Kerbe, keinen Grat, keine scharfe Kante: keine Kerbstelle.
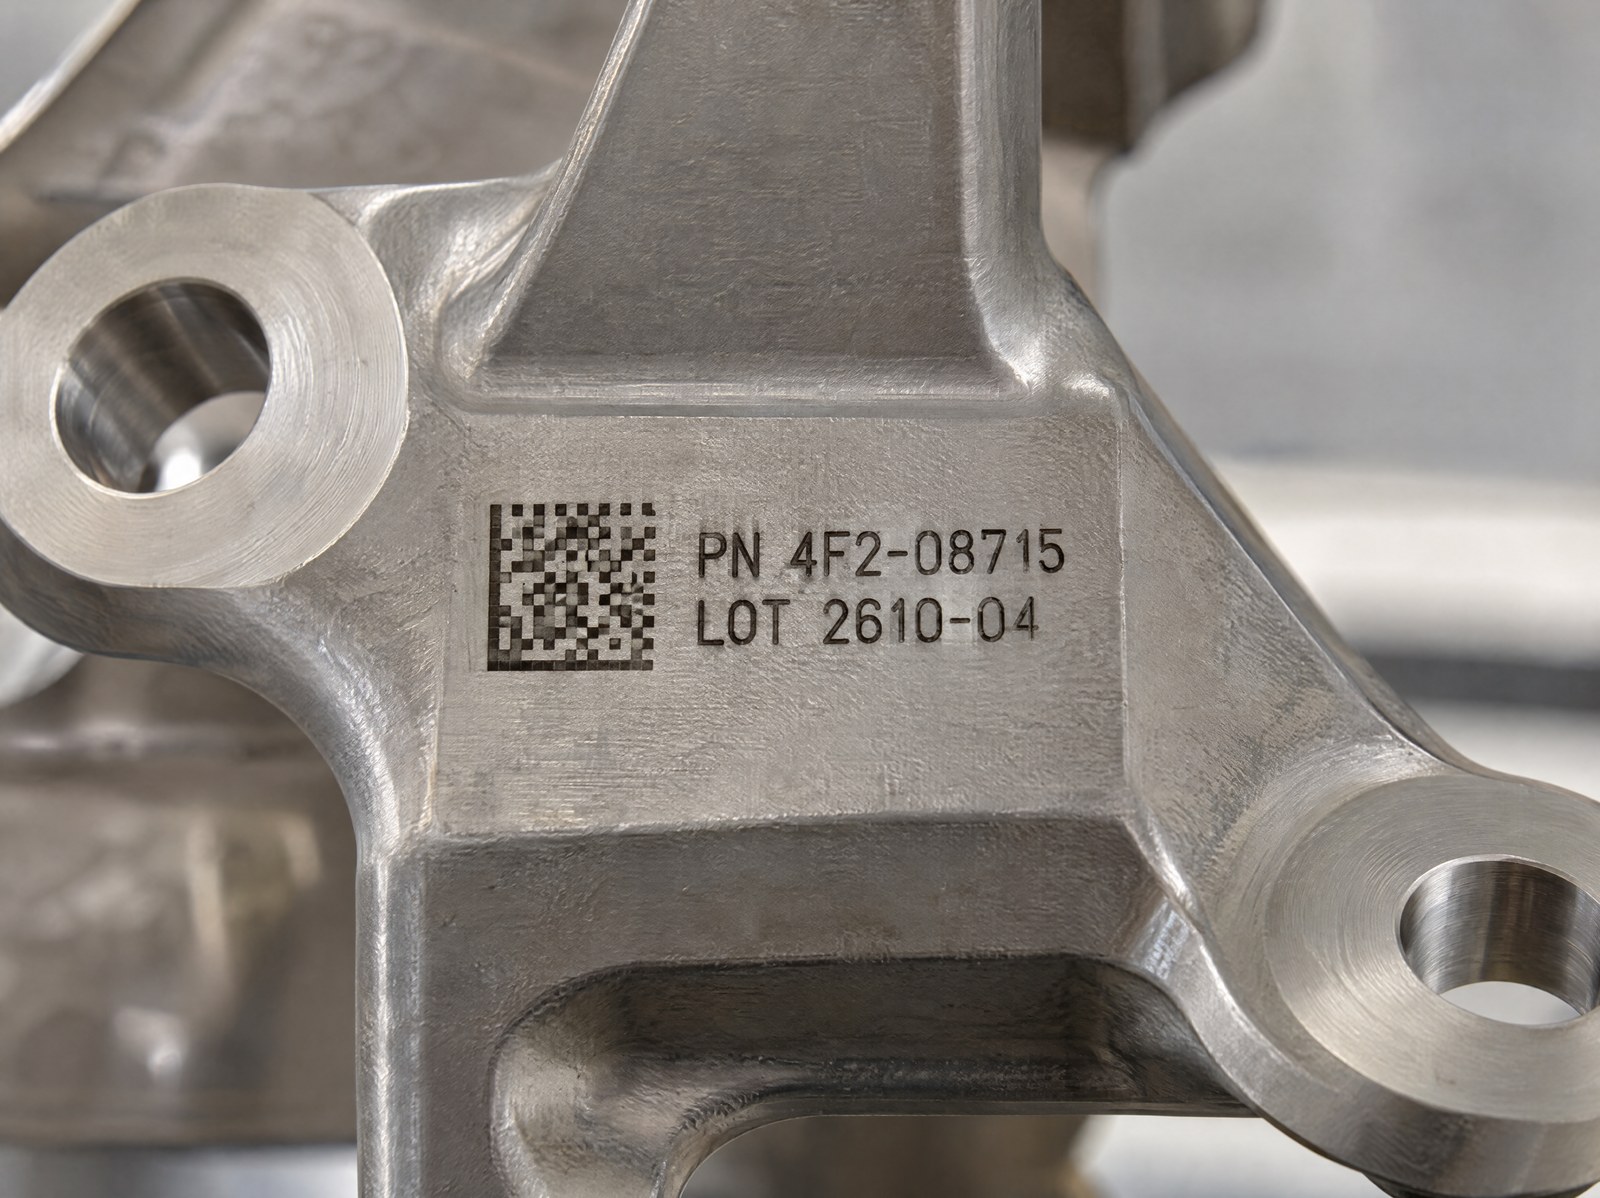
Der Unterschied zur Gravur ist prozessseitig grundlegend. Bei der Gravur arbeitet man oberhalb der Ablationsschwelle und trägt Material ab; beim Anlassen bleibt man unterhalb dieser Schwelle und moduliert Energie und Geschwindigkeit, um kontrolliert zu erwärmen, ohne zum Abtrag zu gelangen. Es ist dieselbe Logik, nach der chirurgische Instrumente markiert werden, bei denen die Markierung wiederholten Sterilisationszyklen standhalten und dabei glatt bleiben muss — ein Ansatz, den wir beim Thema Anlassmarkierung auf ermüdungsbeanspruchten Luftfahrtkomponenten beschrieben haben.
Titan: die kontrollierte Oxidation ist sein natürliches Terrain
Titanlegierungen eignen sich gut für das Anlassen. Durch kontrolliertes Erwärmen der Oberfläche bildet sich eine Oxidschicht, deren Farbton von der erreichten Temperatur und von der Dicke des Oxids selbst abhängt. Durch Modulation der Parameter erhält man Kennzeichnungen von Dunkelgrau bis Schwarz, mit einem stabilen Kontrast und einer Oberfläche, die glatt zu ertasten bleibt.
Das macht Titan zu einem Werkstoff, bei dem das Lesbarkeitserfordernis und das Erfordernis der Oberflächenintegrität ohne Kompromisse koexistieren können: Die Kennzeichnung ist scharf, weil das Oxid dicht ist, nicht weil das Metall ausgehöhlt wurde. Es ist dasselbe Prinzip, das die Markierung implantierbarer Komponenten bestimmt, bei denen die kontrollierte Oxidation eine dauerhafte Rückverfolgbarkeit ermöglicht, ohne den Werkstoff anzugreifen.
| Aspekt | Ästhetisches Erfordernis | Strukturelles Erfordernis |
|---|---|---|
| Was gefordert wird | Lesbare und scharfe Kennzeichnung | Keine Veränderung des Ermüdungsverhaltens |
| Materialabtrag | Zulässig | In sensiblen Bereichen zu vermeiden |
| Geeignetes Verfahren | Auch Markierung mit geringer Tiefe | Anlassen, ohne Kerbstelle |
Aluminium: warum sich die Lage ändert
Bei Aluminium ist die Physik weniger entgegenkommend. Die hohe Wärmeleitfähigkeit der Legierung leitet die vom Strahl eingebrachte Wärme rasch ab, was es erschwert, die Energie auf den zu markierenden Bereich zu begrenzen. Das native Oxid des Aluminiums ist zudem hell und transparent: Es bietet nicht denselben dunklen Kontrast, der sich auf Titan natürlich einstellt.
Die kontrastreiche Kennzeichnung auf Aluminium erhält man daher durch sehr sorgfältiges Austarieren des Verhältnisses zwischen eingebrachter Energie und Geschwindigkeit, um eine Oberflächenveränderung zu erzeugen, die ausreicht, um Kontrast zu schaffen, ohne in den Materialabtrag abzugleiten. Das Ziel bleibt dasselbe wie bei Titan — eine dauerhafte Kennzeichnung, die keine Kerbstelle einführt —, doch der Prozessspielraum ist enger, und Versuche an realen Proben der spezifischen Legierung werden unverzichtbar. Die Besonderheiten dieses Werkstoffs haben wir beim Thema Laserbeschriftung auf Aluminium vertieft.
Zulässige und zu vermeidende Bereiche auf dem Bauteil
Auch bei einem Verfahren ohne Abtrag ist es nicht gleichgültig, wo markiert wird. Bei einem ermüdungsbeanspruchten Bauteil ist die Oberfläche hinsichtlich der Spannungen nicht homogen: Es gibt stark belastete Bereiche — Übergangsradien, Nuten, zugbeanspruchte Flächen, die Umgebung von Bohrungen — und Bereiche mit geringer Beanspruchung wie Vorsprünge, Flansche, eigens vorgesehene Pads.
Die Faustregel guter Ingenieurpraxis besteht darin, die Markierung auf Bereiche mit geringer Beanspruchung und auf im Entwurf vorgesehene ebene Flächen zu konzentrieren und die ermüdungskritischen Bereiche unberührt zu lassen. Das Anlassen lockert diese Randbedingung, weil es keine Kerbstelle einführt, hebt sie aber nicht auf: Das Positionierungskriterium bleibt Teil der Bauteilauslegung und ist mit demjenigen abzustimmen, der sie dimensioniert hat, und nicht an der Maschine zu entscheiden. Der Übergang von den umformenden Verfahren zur Laserbeschriftung entspringt auch diesem Bedürfnis nach Kontrolle, wie wir im Vergleich vom Dot-Peen zum Laser in der Luftfahrt dargestellt haben.
Eine Rückverfolgbarkeit, die über die Zeit lesbar bleibt
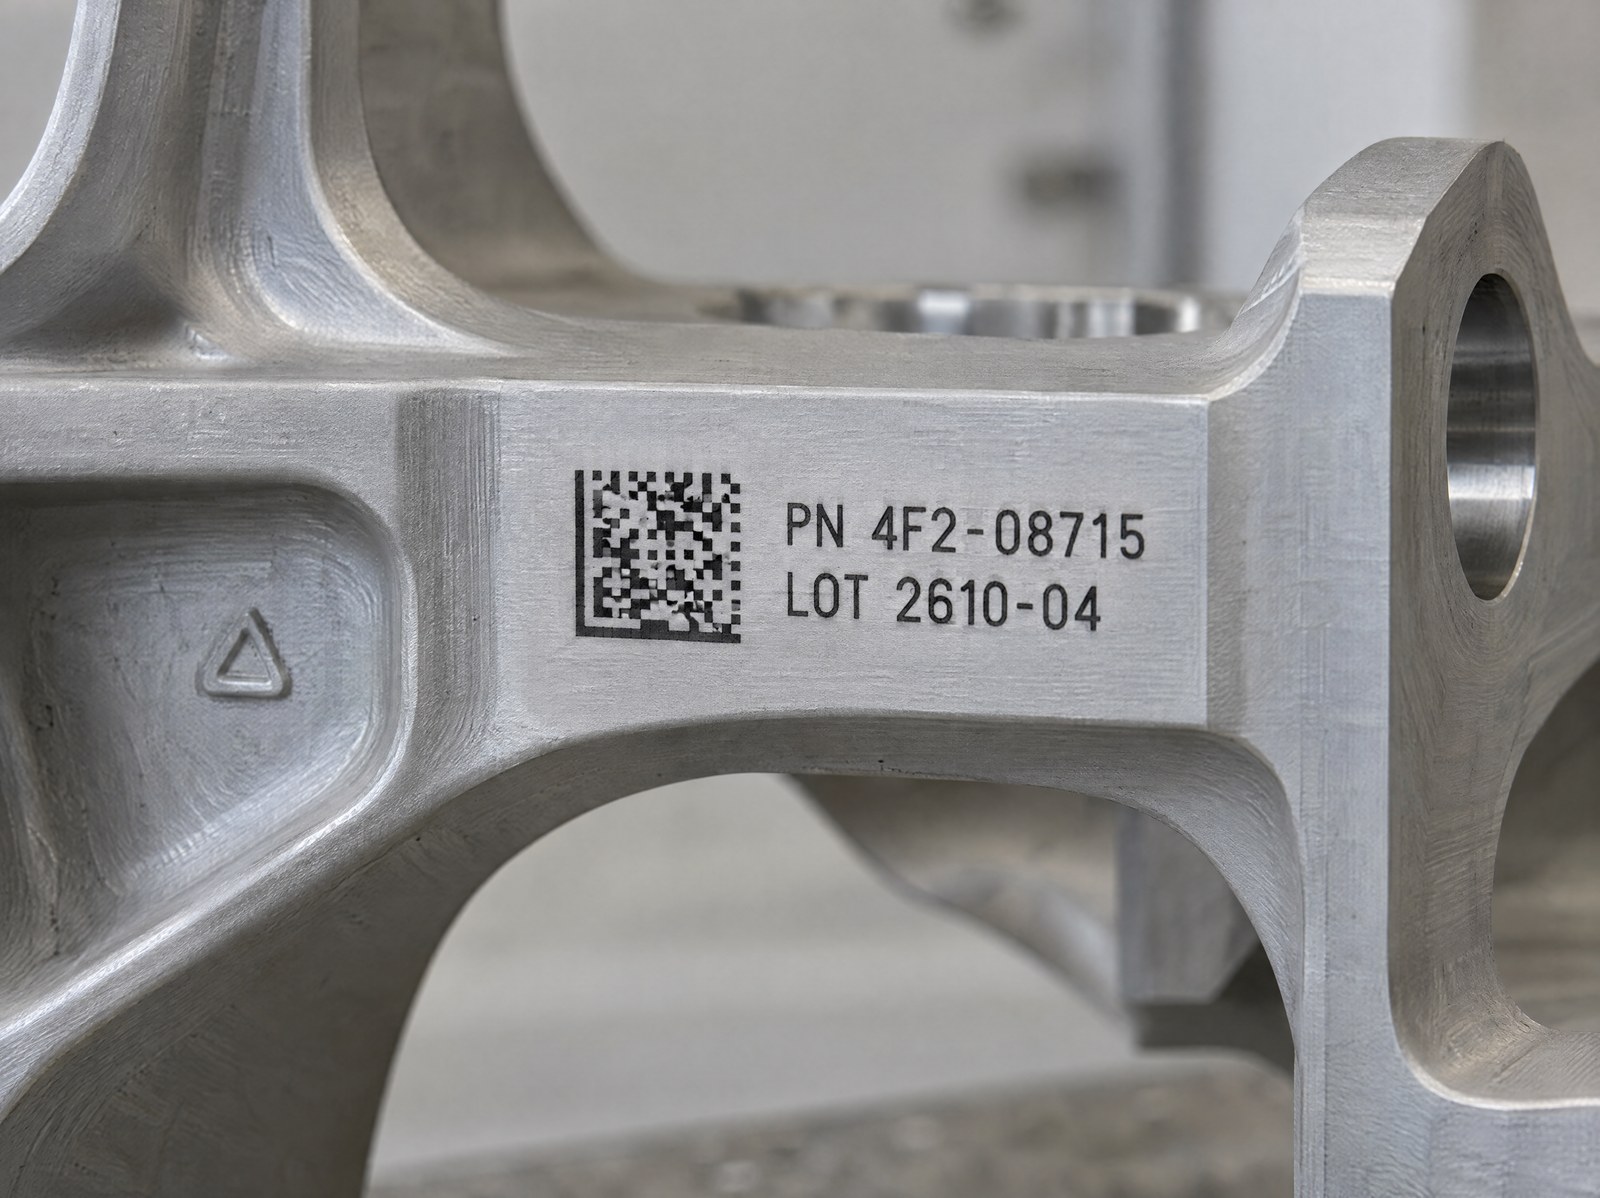
Das Markieren ohne Abtrag darf nicht zu Lasten der Funktion der Markierung gehen, die in der Luftfahrt vor allem Rückverfolgbarkeit über den gesamten Lebenszyklus des Bauteils bedeutet. Ein durch Anlassen erzeugter DataMatrix-Code muss von einem Scanner lesbar bleiben und das Qualitäts-Grading in der Linie bestehen — der während der Produktion anwendbare Standard, der sich von der Laborprüfung unter kontrollierten Bedingungen unterscheidet.
Der Vorteil des Anlassens ist eben die Stabilität des Kontrasts über die Zeit: Die Oxidschicht ist Teil des Werkstoffs und keine Auflage darauf, und sie verschleißt nicht wie eine Lackierung oder ein Etikett. Das ist die Voraussetzung, die die Markierung für die Dokumenten- und Konfigurationsverwaltung nutzbar macht — ein Thema, das wir beim Thema UID-Marking und Rückverfolgbarkeit im Lebenszyklus von Luftfahrtkomponenten berühren, stets unter Einhaltung der Standards AS9100 und MIL-STD-130 der Branche.
Ästhetisches Erfordernis und strukturelles Erfordernis: die Unterscheidung, die über das Verfahren entscheidet
Hier liegt der Knackpunkt, den man vor der Festlegung jedes Prozessablaufs klären sollte. Ein ästhetisches Erfordernis verlangt, dass die Kennzeichnung lesbar, scharf und konsistent ist: Das erfüllt eine breite Palette von Markierungen, auch solche mit geringer Tiefe. Ein strukturelles Erfordernis verlangt etwas Strengeres — dass die Markierung das Ermüdungsverhalten des Bauteils nicht verändert — und das schließt jeden Materialabtrag in den sensiblen Bereichen aus.
Wenn das Bauteil ermüdungsbeansprucht ist, gibt das strukturelle Erfordernis den Ausschlag, und das Anlassen ist die natürliche Antwort: Kontrast und Dauerhaftigkeit ohne Kerbstelle. Ist das Bauteil hingegen nicht zyklisch belastet oder fällt die Markierung in einen völlig unbeanspruchten Bereich, kann die Wahl wieder freier ausfallen, und auch eine Markierung mit größerer Tiefe bleibt zulässig. Der zu vermeidende Fehler besteht darin, alle Bauteile gleich zu behandeln: eine Tiefengravur dort anzuwenden, wo ein Anlassen erforderlich war, führt ein unnötiges Risiko ein; ein empfindliches Anlassen dort anzuwenden, wo eine robuste Gravur gereicht hätte, verkompliziert den Prozess ohne Grund. Die richtige Lösung entsteht durch die Klassifizierung des Bauteils — ermüdungsbeansprucht oder nicht, belasteter oder unbeanspruchter Bereich — und durch die Erprobung der Parameter an der realen Legierung, bevor es in die Produktion geht.

Applications Manager | LASIT
Als Applications Manager bei LASIT seit über 20 Jahren verantwortet Mario Palmieri die Leitung und Entwicklung des firmeneigenen Laserlabors. Er führt Mustertests für Kunden durch und unterstützt die Bereiche Automotive, Medizin, Luft- und Raumfahrt sowie Elektronik bei der Auswahl der optimalen Lasermarkierungslösung.