Wer Luftfahrtkomponenten herstellt, die zyklischen Belastungen ausgesetzt sind — Strukturhalterungen, Beschläge, Rumpfelemente, Fahrwerksanbindungen aus Titan- oder Aluminiumlegierungen — lebt mit einer ungeschriebenen Regel: Jede Diskontinuität auf der Oberfläche eines ermüdungsbeanspruchten Bauteils ist ein potenzieller Rissausgangspunkt. Eine scharfe Kante, ein Kratzer, eine durch die Bearbeitung hinterlassene Rille werden zu Spannungskonzentratoren, zu den Punkten, von denen aus sich ein Bruch unter wiederholter Belastung ausbreiten kann.
Die Markierung bewegt sich genau innerhalb dieses Widerspruchs. Das Bauteil muss dauerhaft identifiziert werden — UID-Code, DataMatrix, Seriennummer, Chargenreferenz — denn die Rückverfolgbarkeit ist eine Konformitätsanforderung noch bevor sie eine Prozessanforderung ist. Doch die Markierung ist zugleich eine lokale Veränderung der Oberfläche: Bei einem ermüdungsbeanspruchten Bauteil kann eine schlecht ausgeführte Markierung genau jenes Bauteil schwächen, das sie eigentlich rückverfolgbar machen soll.
Der entscheidende Punkt ist eine Unterscheidung, die oft implizit bleibt: der Unterschied zwischen einer ästhetischen und einer strukturellen Anforderung an die Markierung. Genau hier wird das Annealing — die Markierung durch Anlassen, ohne Materialabtrag — zur technisch richtigen Antwort.
Warum eine Markierung zum Rissausgangspunkt werden kann
Die Ermüdungsfestigkeit eines Bauteils hängt nicht nur vom Werkstoff und von den Belastungen ab, sondern vom Zustand seiner Oberfläche. Jede geometrische Kerbe wirkt als Spannungskonzentrator: Lokal übersteigt die tatsächliche Beanspruchung die nominelle Auslegungsbeanspruchung, und bei einem Metall, das über Millionen von Zyklen arbeitet, entsteht genau an diesen Stellen der erste Mikroriss. Eine Markierung durch Gravur oder Tiefgravur trägt Material ab und hinterlässt eine Rille mit Kanten: eine Kerbe im wahrsten Sinne des Wortes.
Auf einem angebrachten Typenschild oder in einem nicht beanspruchten Bereich ist das kein Problem. Auf einer strukturellen Oberfläche aus einer Titanlegierung oder einem hochfesten Luftfahrt-Aluminium hingegen kann diese Rille die Ermüdungslebensdauer des Bauteils verringern. Das ist der Grund, warum viele Luftfahrtzeichnungen die Markierung als Konstruktionsmerkmal behandeln und nicht als Werkstattvorgang, der dem Ermessen des Bedieners überlassen bleibt. Dieselbe Logik hat den Übergang vom Dot Peen zum Laser geleitet: Die Nadelprägung verformt das Material plastisch und führt Eigenspannungen genau dort ein, wo sie nicht erwünscht sind.
Ästhetisch gegen strukturell: zwei Anforderungen an denselben Code
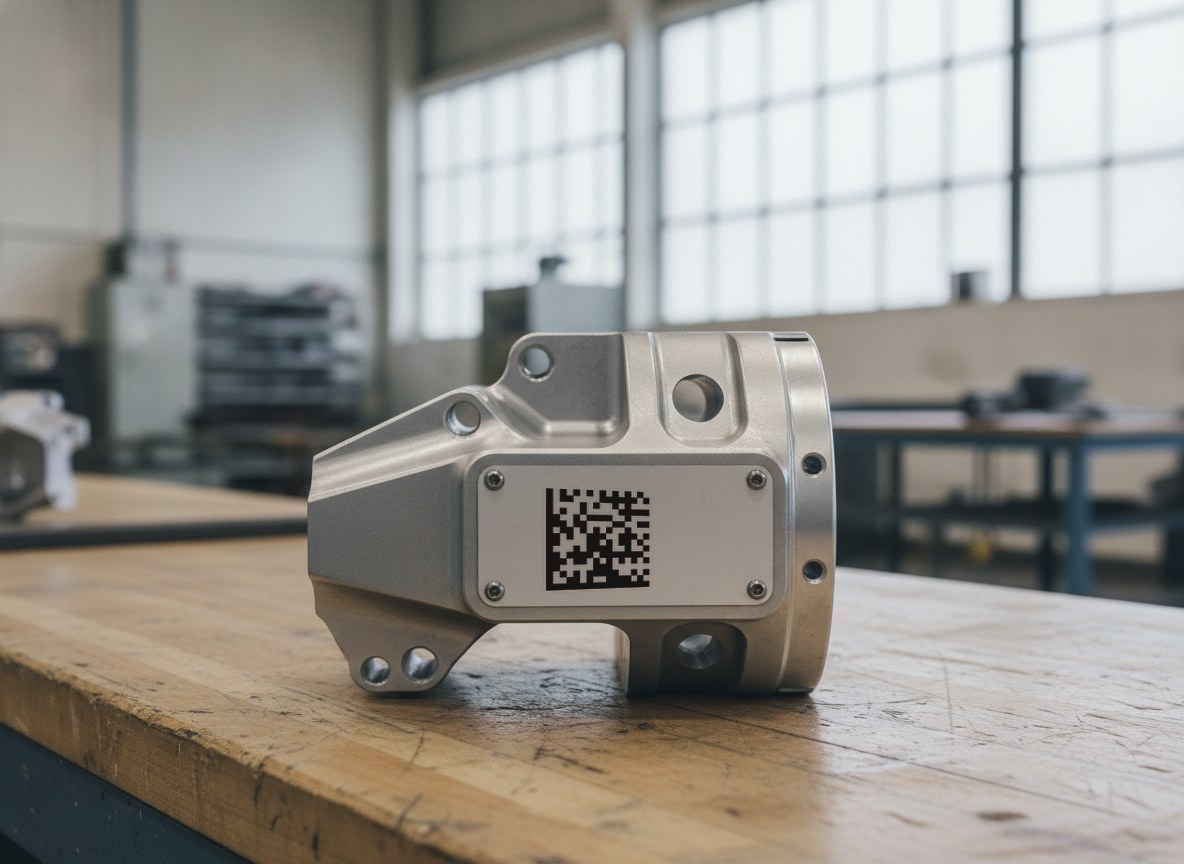
Ein DataMatrix-Code, der auf einem Verkleidungsblech markiert ist, und ein Code, der auf einem Holm markiert ist, sehen gleich aus, erfüllen aber gegensätzliche Anforderungen. Im ersten Fall zählen die Lesbarkeit über die Zeit, der Kontrast, die Beständigkeit gegen Umwelteinflüsse: eine ästhetische und funktionale Anforderung. Im zweiten Fall zählt auch, und vor allem, dass die Markierung das mechanische Verhalten des Bauteils nicht verändert: eine strukturelle Anforderung.
Die beiden Ebenen zu verwechseln führt zu typischen Fehlern. Man wählt eine Gravurtiefe „zur Sicherheit“, in der Annahme, tiefer bedeute dauerhafter, und führt eine Kerbe dort ein, wo eigentlich eine Markierung ohne Einwirkung nötig gewesen wäre. Oder man wendet denselben Zyklus auf einer Sichtfläche und auf einer beanspruchten Fläche an und ignoriert, dass die technische Randbedingung eine andere ist. Die korrekte Markierung beginnt mit der richtigen Frage: Ist diese Oberfläche ermüdungsbeansprucht, ja oder nein?
Wie das Annealing funktioniert: Kontrast ohne Materialabtrag
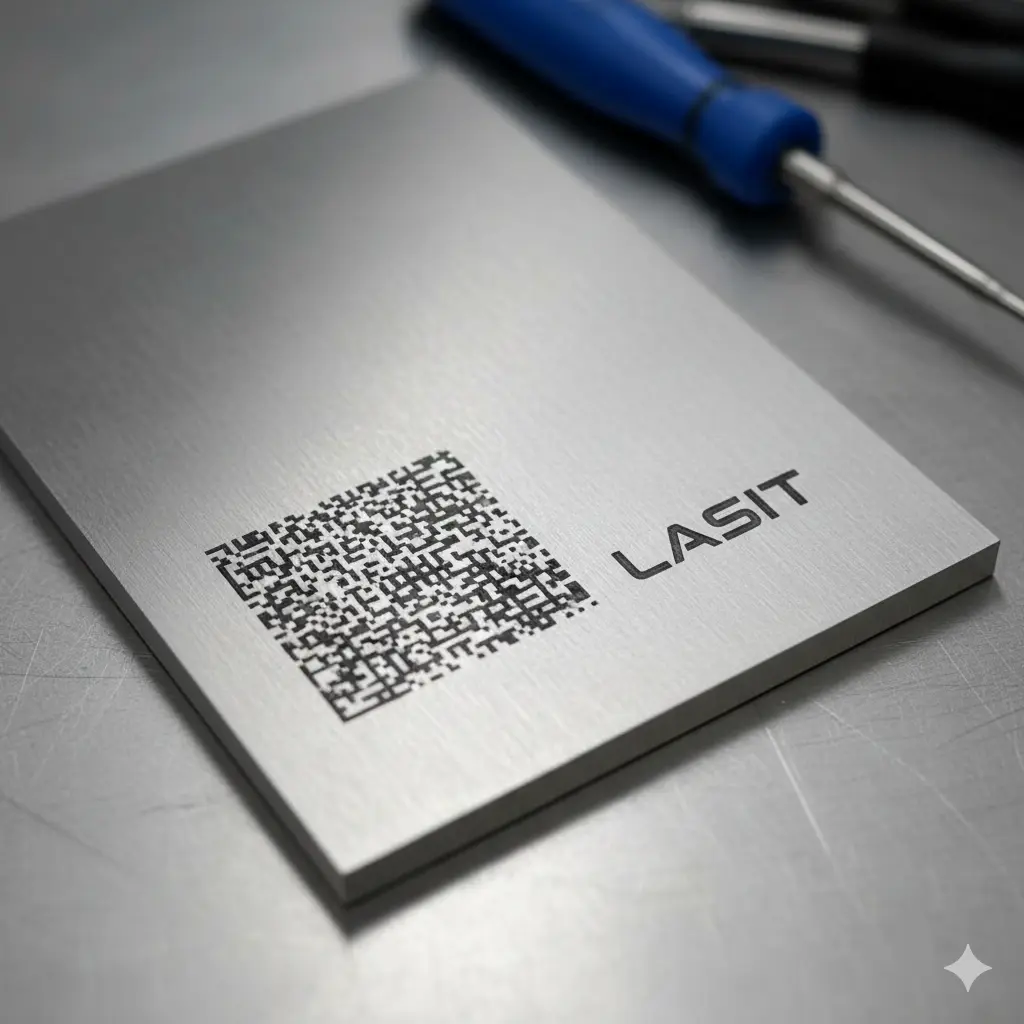
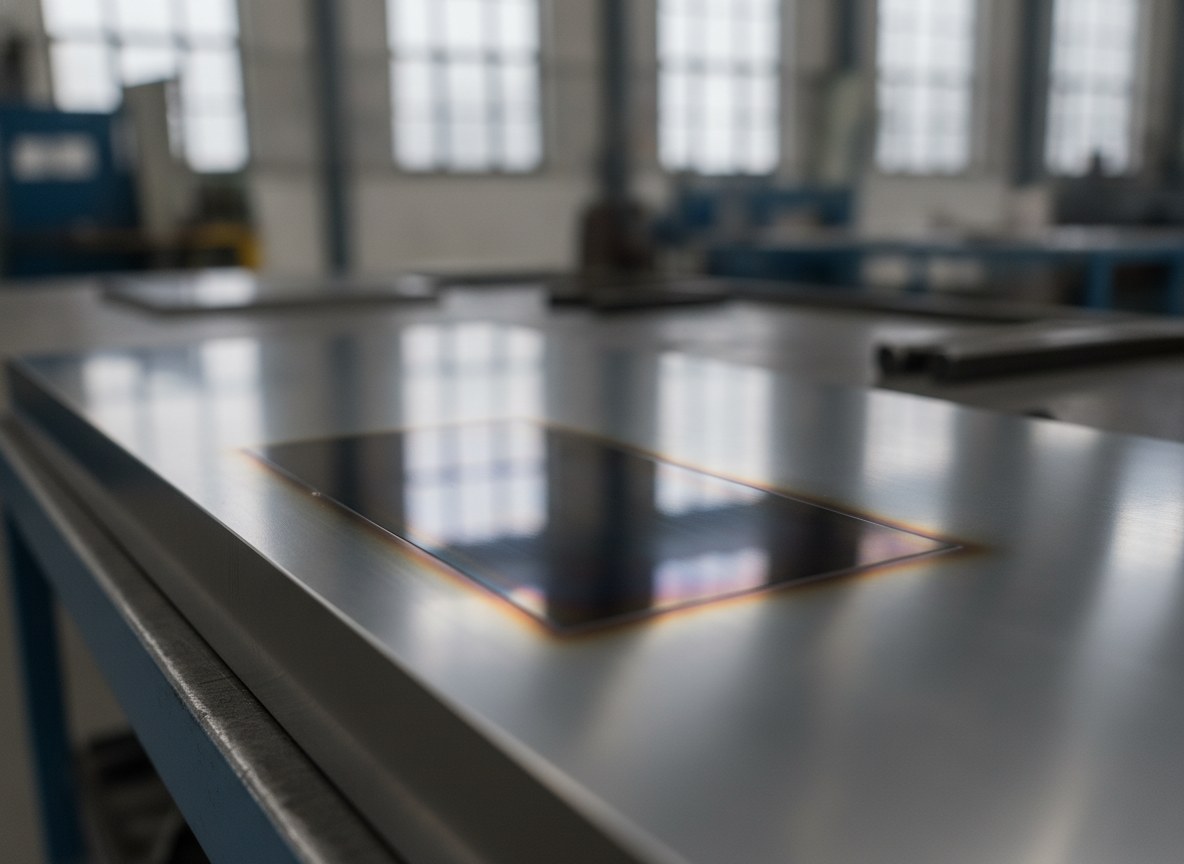
Das Annealing nutzt die kontrollierte Wärme des Strahls, um das Metall unter die Schmelz- und Verdampfungsschwelle zu erhitzen. Unter diesen Bedingungen wird kein Material abgetragen: Es entsteht eine dünne Oxidschicht unter der Oberfläche, die einen dunklen Kontrast oder einen stabilen Farbton durch optische Interferenz erzeugt. Das Ergebnis ist eine dauerhafte Markierung, bei der das Oberflächenprofil unverändert bleibt: keine Rille, keine Kante, kein verschobenes Material.
Das ist der wesentliche Unterschied zur Gravur. Wo die Gravur eine geometrische Diskontinuität schafft, lässt das Annealing die Oberfläche planeben zur ursprünglichen: Beim Tasten und am Profilometer gehören der markierte Bereich und der umgebende Bereich zur selben Ebene. Für ein ermüdungsbeanspruchtes Bauteil bedeutet das, dass der Spannungskonzentrator schlicht nicht vorhanden ist. Die Prozesskontrolle ist jedoch anspruchsvoll: Das Fenster zwischen einem gut ausgebildeten Oxid und einem beginnenden lokalen Aufschmelzen ist eng und erfordert qualifizierte und wiederholbare Parameter, nicht nach Augenmaß eingestellte.
| Aspekt | Gravur / Tiefgravur | Annealing (ohne Materialabtrag) |
|---|---|---|
| Materialabtrag | Ja, erzeugt eine Rille | Nein, kein Abtrag |
| Auswirkung auf das Oberflächenprofil | Geometrische Diskontinuität | Profil unverändert |
| Risiko eines Ermüdungsausgangspunkts | Vorhanden auf beanspruchten Bereichen | Vernachlässigbar |
| Kontrast der Markierung | Hoch und dauerhaft | Hoch, durch kontrollierte Oxidation |
| Empfohlene Oberflächen | Nicht strukturelle Bereiche | Auch ermüdungsbeanspruchte Oberflächen (mit konstruktiven Randbedingungen) |
Tiefe, Oberflächenintegrität und Markierungszonen
Bei Luftfahrtkomponenten ist die Tiefe kein freier Parameter. Die Produktspezifikationen legen häufig einen Höchstwert für die direkte Markierung auf beanspruchten Oberflächen fest, und bei einigen Bauteilklassen ist der Materialabtrag schlicht nicht zulässig. Das Annealing fügt sich naturgemäß in diese Randbedingungen ein, weil es mit vernachlässigbarer Tiefe arbeitet und den metallischen Grundwerkstoff nicht angreift.
Die zweite Randbedingung betrifft die Zonen. Die Zeichnung des Bauteils unterscheidet typischerweise Bereiche, in denen die Markierung zulässig ist — nicht strukturelle Oberflächen, gering beanspruchte Bereiche, angebrachte Typenschilder — und Bereiche, in denen sie verboten oder auf Methoden ohne Einwirkung beschränkt ist. Die Markierung wird so zu einer auf der Zeichnung dokumentierten Konstruktionsentscheidung und nicht zu einer Werkstattentscheidung.
Wenn der Code die Rückverfolgbarkeit über die gesamte Lebensdauer des Bauteils unterstützen soll — wie in der Logik der UID-Codes im Lebenszyklus des Bauteils — besteht das Ziel in einer über Jahre lesbaren und überprüfbaren Markierung, ohne die strukturelle Integrität angetastet zu haben. Der umgekehrte Fall, jener der tiefen mehrstufigen Markierung, bleibt gültig, betrifft aber eine ganz andere Bauteilfamilie: jene, bei denen die Tiefe gewollt ist und die Oberfläche nicht ermüdungskritisch ist.
Titan und Aluminium: zwei Legierungen, zwei Verhaltensweisen
Die Titanlegierungen sind das natürliche Terrain des Annealings. Das Titanoxid bildet sich geordnet und stabil und erzeugt je nach seiner Dicke klare und wiederholbare Farbtöne ohne jeglichen Materialabtrag. Auf einem ermüdungsbeanspruchten Titanbauteil erhält man so einen kontrastreichen Code, während die Oberfläche perfekt planeben bleibt — die ideale Voraussetzung, wenn das Bauteil seine konstruktive Ermüdungslebensdauer bewahren muss.
Die Aluminiumlegierungen für die Luftfahrt verhalten sich anders: Die hohe Wärmeleitfähigkeit leitet die Wärme rasch ab und das native Oxid hat eine eigene Dynamik, weshalb das für Titan typische klassische Anlassfarben-Verfahren nicht der maßgebliche Mechanismus ist. Doch auch hier bleibt das leitende Prinzip dasselbe: Auf einer ermüdungsbeanspruchten Oberfläche hat eine Markierung mit sehr geringer Eindringtiefe Priorität, die Kontrast erzeugt, ohne eine Kerbe zu schaffen. Die Parameterwahl muss auf die jeweilige Legierung abgestimmt werden, und deshalb führt der einzig gangbare Weg über Versuche an realen Materialproben des Kunden und nicht über generische Einstellungen.
Den Prozess für die technische Akte dokumentieren
In der Luftfahrt ist ein Markierungsprozess so viel wert wie seine Dokumentation. Es genügt nicht, dass der Code lesbar ist: Es muss nachweisbar sein, dass der angewandte Zyklus die Integrität des Bauteils nicht beeinträchtigt hat und dass er wiederholbar ist. Das bedeutet, von qualifizierten Parametern auszugehen, sie mit Versuchen an repräsentativen Proben zu validieren, zu überprüfen, dass die markierte Oberfläche das Profil beibehält, und die Lesbarkeit des Codes nach objektiven Kriterien zu kontrollieren.
Qualifizierung & Doku-AblaufQualifizierte ParameterMusterprüfungenOberflächenprüfungCode-LesbarkeitTechnische AkteDas Grading der DataMatrix-Codes, das in der Linie anwendbar ist, liefert ein objektives und wiederholbares Maß für die Qualität der Markierung, das in die Akte einfließt; die formale Verifizierung wird, sofern erforderlich, hingegen unter kontrollierten Laborbedingungen durchgeführt. Die Erfassung von Parametern, Versuchsergebnissen und Annahmekriterium verwandelt die Markierung von einem manuellen Vorgang in einen qualifizierten Prozess — den einzigen, der ein Audit besteht und sich in die Anforderungen der Standards AS9100 und MIL-STD-130 einfügt.
Wann Annealing die richtige Wahl ist (und wann nicht)
Das Annealing ist die naturgemäße Lösung, wenn die Markierung auf eine ermüdungsbeanspruchte Oberfläche fällt und die Anforderung strukturell vor ästhetisch ist: Titanbauteile, Legierungselemente, die ihre Ermüdungslebensdauer unversehrt bewahren müssen, Teile, bei denen Materialabtrag nicht zulässig ist. In diesen Fällen ist das Markieren ohne Antasten des Profils kein zusätzlicher Vorteil, sondern die eigentliche Voraussetzung, um überhaupt markieren zu können.
Es ist hingegen nicht die zwingende Wahl, wenn die Oberfläche nicht kritisch ist und große Tiefen erforderlich sind — um schwerem Abrieb, Nachbearbeitungen oder Behandlungen zu widerstehen, die eine Oberflächenschicht abtragen: Dort bleibt eine tiefe Markierung auf einem nicht strukturellen Bereich besser geeignet. Die praktische Regel ist einfach: Zuerst wird festgelegt, ob die Oberfläche ermüdungsbeansprucht ist, dann wird die Methode gewählt. Die Reihenfolge umzukehren ist der Fehler, den man bei einer Luftfahrtkomponente am teuersten bezahlt.

Applications Manager | LASIT
Als Applications Manager bei LASIT seit über 20 Jahren verantwortet Mario Palmieri die Leitung und Entwicklung des firmeneigenen Laserlabors. Er führt Mustertests für Kunden durch und unterstützt die Bereiche Automotive, Medizin, Luft- und Raumfahrt sowie Elektronik bei der Auswahl der optimalen Lasermarkierungslösung.