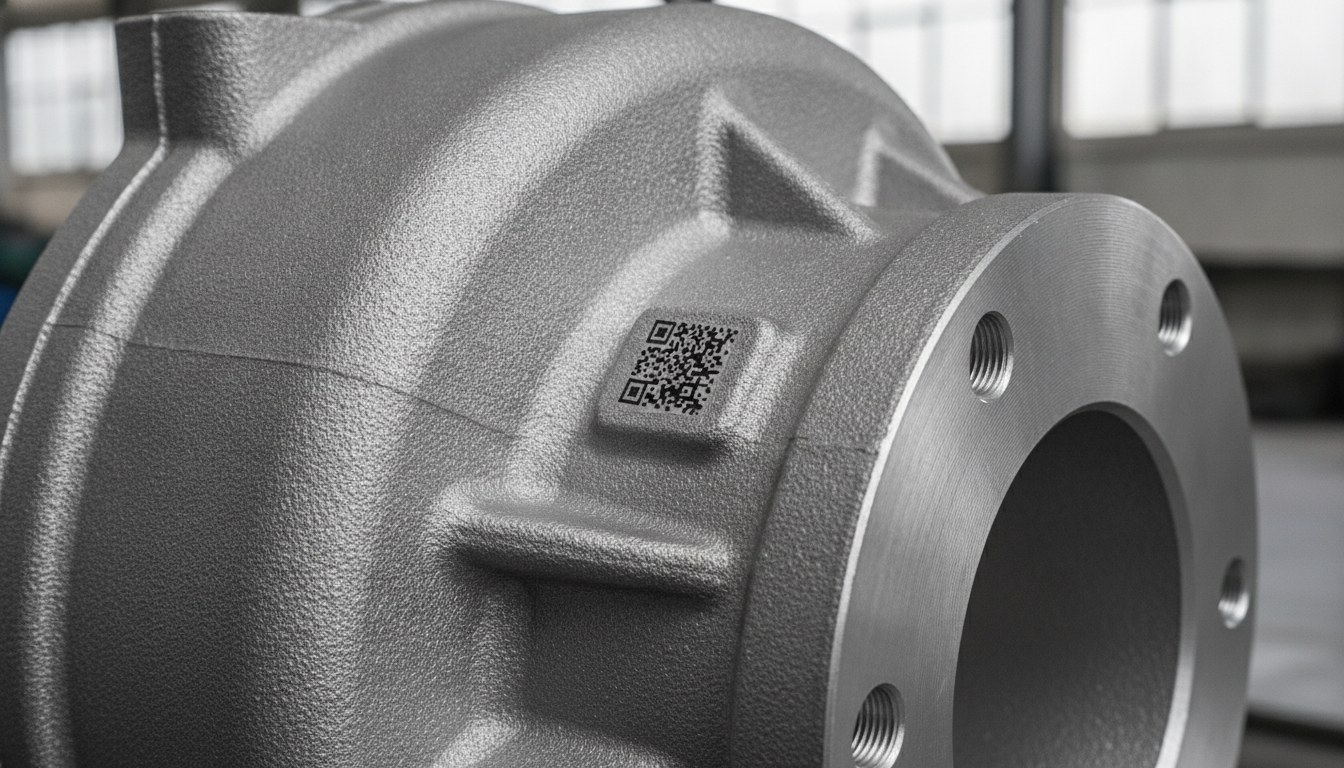
Wer druckgegossene Bauteile aus Zamak oder Aluminiumlegierung fertigt, kennt eine immer wiederkehrende Szene am Linienende: Dieselbe Markierrezeptur, die auf dem gerade markierten Teil einen scharfen DataMatrix und einen zufriedenen Scanner hinterlassen hat, liefert auf dem nächsten Teil einen verwaschenen, fleckigen Code, bei dem ganze Bereiche gegen den Untergrund verschwinden. Niemand hat die Parameter angerührt, und dennoch hat sich der Kontrast verändert.
Die instinktive Reaktion — die Leistung erhöhen, die Scangeschwindigkeit verringern, auf derselben Stelle beharren — löst das Problem fast nie und verschlimmert die Lage oft. Der Grund ist, dass die Variabilität nicht in der Maschine entsteht, sondern im Werkstück. Die Oberfläche eines Gussrohteils ist nicht so gleichmäßig wie die eines Walz- oder Drehteils, und der Laser markiert genau das, was er unter dem Strahl vorfindet — Fehlstellen inbegriffen.
Der unzureichende und ungleichmäßige Kontrast auf Druckgussteilen ist in erster Linie ein metallurgischer und oberflächenbedingter Mangel, kein Einstellfehler. Ihn anzugehen bedeutet, die Markierstrategie zu ändern und — wo nötig — die Stelle zu verlagern, an der markiert wird, statt einem perfekten Parameter nachzujagen, der auf diesem Rohteil nicht existiert.
Der Hauteffekt: Warum das Gussrohteil keine homogene Oberfläche ist
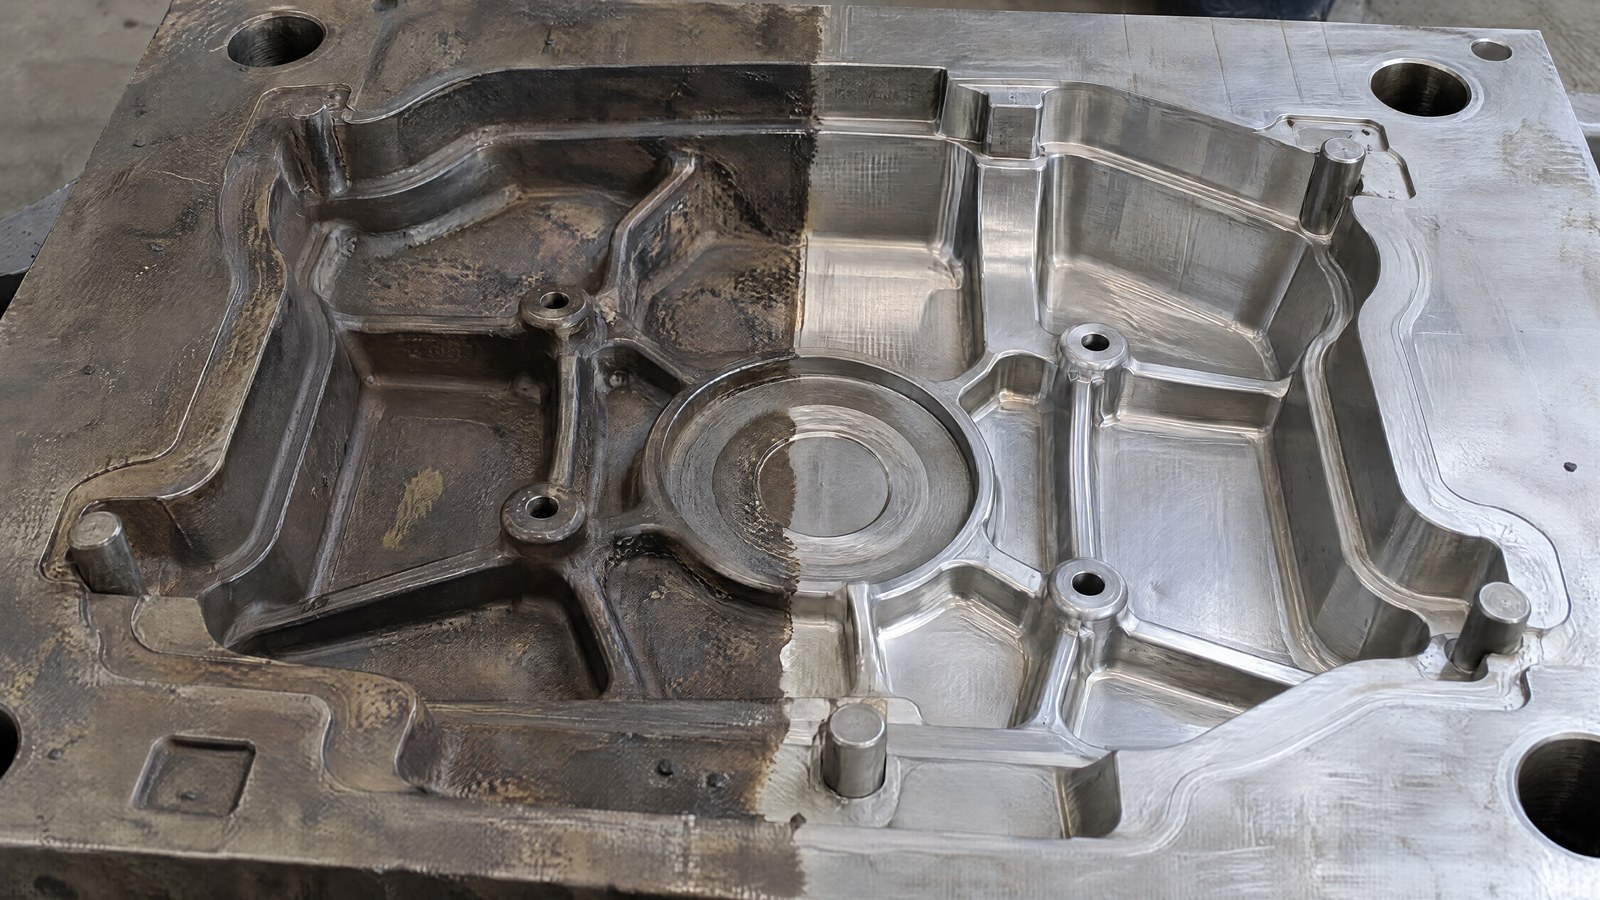
Jedes Teil, das die Form verlässt, trägt eine Gusshaut mit sich: eine dünne, für die Markierung jedoch entscheidende Oberflächenschicht, die während der Erstarrung im Kontakt mit der Wand der Kokille oder der Form entsteht. Diese Schicht ist chemisch anders beschaffen als der Kern des Teils — reicher an Oxiden, Trennmittelrückständen und eingeschlossener Mikroporosität — und weist von Zone zu Zone und von Guss zu Guss unterschiedliche Dicke und Dichte auf.
Der Laser wirkt auf die ersten Mikrometer des Materials ein. Wenn die Markierung durch Oxidation oder Anlassen erfolgt, ist der Kontrast das Ergebnis einer kontrollierten Reaktion auf dieser äußeren Schicht: Ändert sich die Schicht — weil unter dem Strahl eine unter der Oberfläche liegende Porosität, eine Ablösung der Haut oder eine Seigerung der Legierung liegt —, ändert sich auch die entstehende Farbe. Es ist dasselbe Prinzip, aus dem eine makellose Markierung auf einer polierten Probe sich auf dem gerade entnommenen Rohteil unvorhersehbar verhält.
Es ist also kein Problem der Wiederholgenauigkeit der Maschine, die auf dem einzelnen Punkt konstant bleibt, sondern der Wiederholgenauigkeit der Oberfläche. Eine Unterscheidung, die den Ansatz vollständig verändert: Man jagt nicht der Einstellung nach, sondern gestaltet die Markierung unter Berücksichtigung dessen, wie das Teil beschaffen ist. Dieselbe Überlegung, die die Lasergravur in der Gießereiindustrie leitet, gilt — mit anderen Randbedingungen — auch für den Kontrast.
Warum eine höhere Leistung nicht hilft (und oft alles verschlimmert)
Die häufigste Versuchung besteht darin, die Leistung zu erhöhen, um den Kontrast auf schwierigen Teilen zu „erzwingen“. Auf einem Gussrohteil erzeugt das den gegenteiligen Effekt. Ab einer bestimmten Schwelle schwärzt der Strahl nicht stärker: Er durchbricht die Gusshaut, öffnet die Porositäten unter der Oberfläche und erzeugt Krater, Grate und spiegelnde Reflexe, die genau jene optische Lesbarkeit stören, die man verbessern wollte.
Laserleistung Markierkontrast Unter der Haut öffnen sich PorenDer Kontrast zwischen Markierung und Untergrund hängt von der Qualität der Oberflächenreaktion ab, nicht von der Tiefe des Abtrags. Eine tiefere Rille auf einer porösen Legierung erzeugt Schatten und ausgefranste Kanten, die ein Scanner als Rauschen, nicht als Daten interpretiert. Energie hinzuzufügen bedeutet, Wärme hinzuzufügen, und auf Zamak und Aluminiumdruckguss bedeutet mehr Wärme mehr lokales Aufschmelzen, mehr Höfe und mehr visuelle Variabilität — genau das Gegenteil der benötigten Gleichmäßigkeit. Der richtige Hebel ist nicht die Tiefe, sondern wie die Energie auf der Oberfläche verteilt wird.
Die Fläche vergrößern, nicht die Tiefe: Füllungen und Hatch
Die Strategie, die auf dem Rohteil die stabilsten Ergebnisse liefert, geht in die entgegengesetzte Richtung zur Tiefengravur: den Abdruck vergrößern und mit niedriger Energie auf einer größeren Fläche arbeiten. Markierungen mit dichtem Hatch, Füllungen aus mehreren leichten Durchgängen und ein leicht aufgeweiteter Fokus gleichen die lokalen Unregelmäßigkeiten aus: Wo ein Punkt auf eine Porosität trifft, trifft der danebenliegende auf gesundes Material, und für das Auge wie für den Scanner erscheint das Modul des Codes dennoch voll und gleichmäßig.
Es ist ein Kontrast, der durch Ausdehnung und Ausgleich entsteht, nicht durch Einkerbung. Zeichen und Module des DataMatrix müssen großzügig genug dimensioniert werden, um die Körnigkeit des Rohteils aufzunehmen, und dünne Striche vermeiden, die eine einzelne Porosität unterbrechen kann. Dieselbe Logik der Kontrolle des Energieeintrags, die bei der Lasermarkierung auf Aluminium angewandt wird, wird hier zum leitenden Kriterium, denn die Druckgusslegierung ist weniger vorhersehbar als ihre bearbeitete Variante.
In diesem Szenario zählt die Strahlquelle. Eine MOPA-Quelle ermöglicht durch die variable Pulsdauer, die Oberflächenreaktion so abzustimmen, dass kontrollierte Grau- und Schwarztöne entstehen, ohne die Zone ins Aufschmelzen zu treiben — ein wertvoller Regelungsspielraum auf Oberflächen, die sich von Teil zu Teil verändern. Warum der einstellbare Puls den Unterschied macht, führe ich im Vergleich zwischen MOPA-Laser und Faserlaser aus.
Auf einer bereits bearbeiteten Zone markieren: die zuverlässigste Strategie
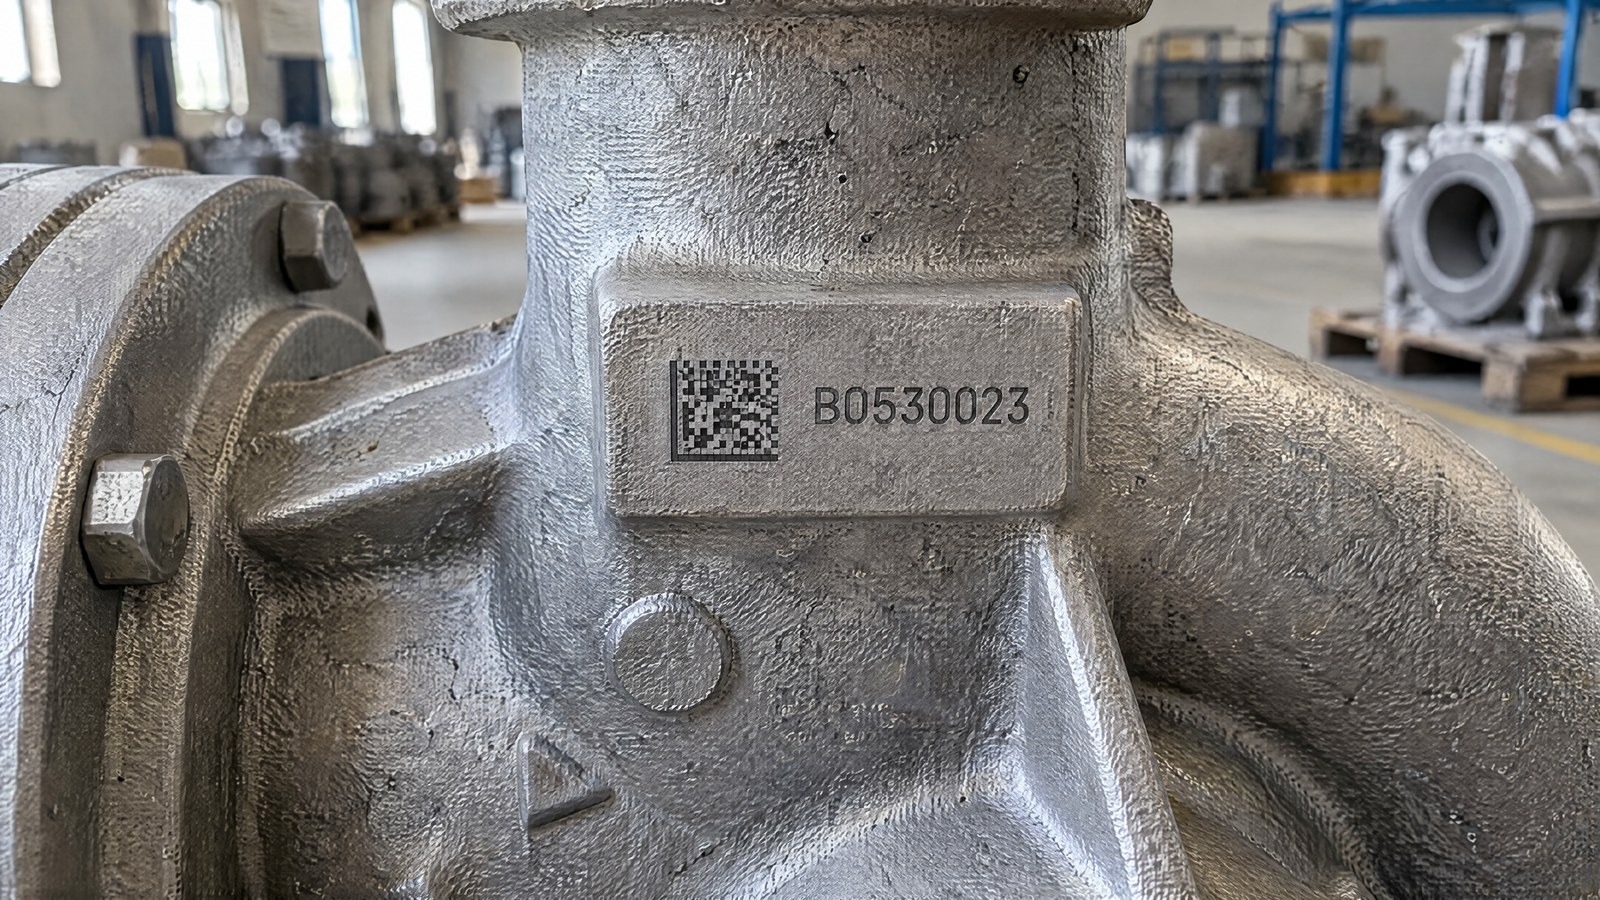
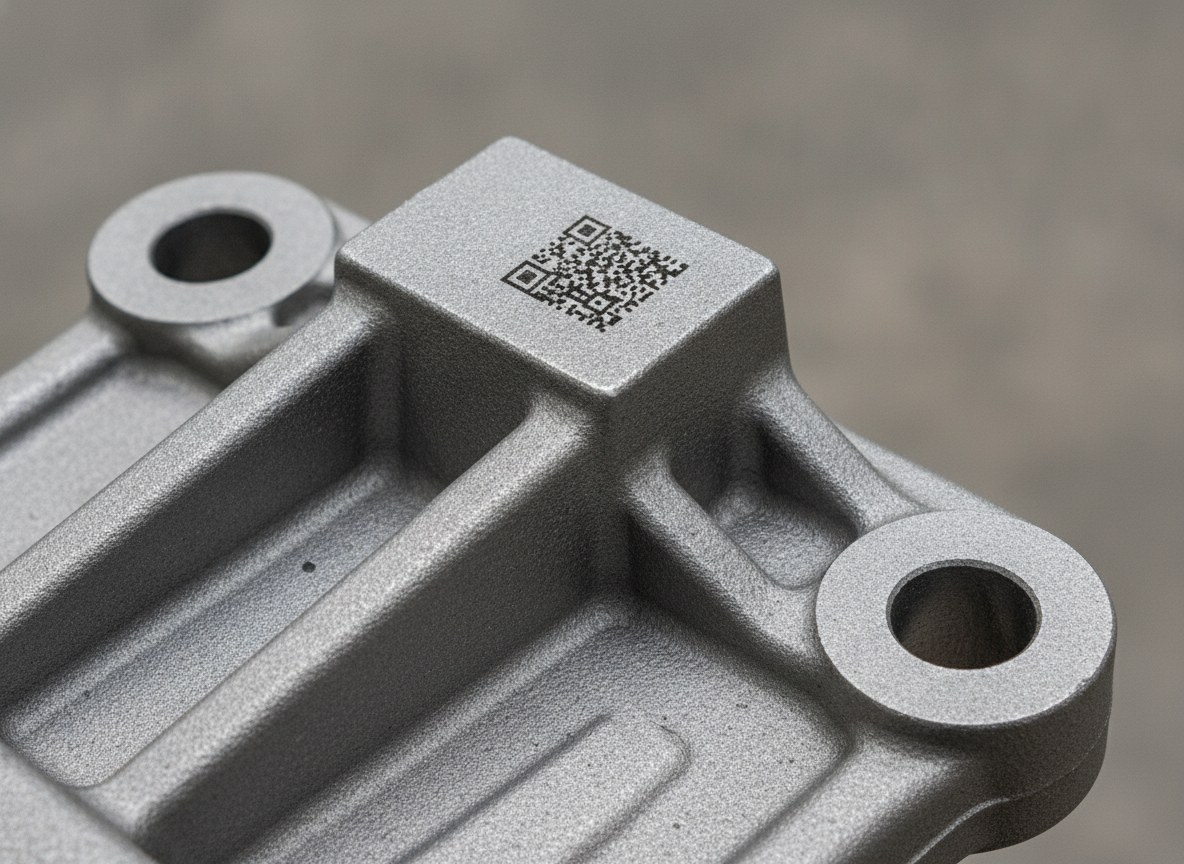
Wenn die Lesbarkeit eine Anforderung und kein Wunsch ist — ein Rückverfolgbarkeits-DataMatrix, der in der Linie gegradet werden muss —, besteht die solideste Lösung nicht darin, die Markierung auf dem Rohteil zu optimieren, sondern das Rohteil aus der Gleichung zu nehmen. Bereits in der Formkonstruktion eine kleine geebnete oder gefräste Fläche an der Markierstelle vorzusehen, beseitigt die Gusshaut und legt homogenes Material frei: Die Oberfläche wird wiederholbar und mit ihr der Kontrast.
Auf sichere Markierung ausgelegtGussBearbeitete FlächeLasermarkierungInline-BewertungEs ist ein Prinzip des Design for Marking: Die Markierbarkeit entscheidet sich im Vorfeld, wenn man die Kavität entwirft, nicht im Nachhinein, wenn das Teil bereits gegossen ist. Eine Fläche von wenigen Quadratzentimetern, die schon in der Zeichnung vorgesehen ist, kostet in Bezug auf Ausschuss und Nacharbeit weit weniger als eine Markierung, die das Grading mal in einem Los besteht und mal nicht. Wo der Zyklus ohnehin eine mechanische Bearbeitung vorsieht, ist die Markierung auf einer bearbeiteten Fläche fast immer die richtige Wahl.
Zamak und Aluminiumdruckguss: zwei getrennt zu behandelnde Verhaltensweisen
„Die Druckgussteile“ als eine einzige Kategorie zu behandeln, ist ein Fehler. Zamak, eine Zinklegierung mit niedrigem Schmelzpunkt, neigt dazu, leicht zu verlaufen und Höfe zu bilden: Sie verlangt enge, gut kontrollierte Energiefenster, denn der Spielraum zwischen sauberer Markierung und aufgeschmolzener Oberfläche ist gering. Der Aluminiumdruckguss dagegen weist mit seinem Siliziumgehalt und der prozesstypischen Gasporosität eine von Punkt zu Punkt heterogenere Oberfläche auf, bei der das Risiko eher in der lokalen Ungleichmäßigkeit als im flächigen Aufschmelzen liegt.
Daraus folgt, dass die Rezeptur je Legierung aufgebaut und idealerweise an den realen Teilen genau dieser Produktion validiert werden muss — nicht von einem Material auf ein anderes übertragen. Auch die Temperatur des Teils wirkt sich aus: Das Markieren noch heißer Bauteile führt eine weitere Variable in den Kontrast ein, ein Aspekt, den wir beim Thema Markierung heißer Teile aus Gießerei und Automotive behandelt haben.
Rückverfolgbarkeit des Gusslos: Was wirklich gelesen werden muss
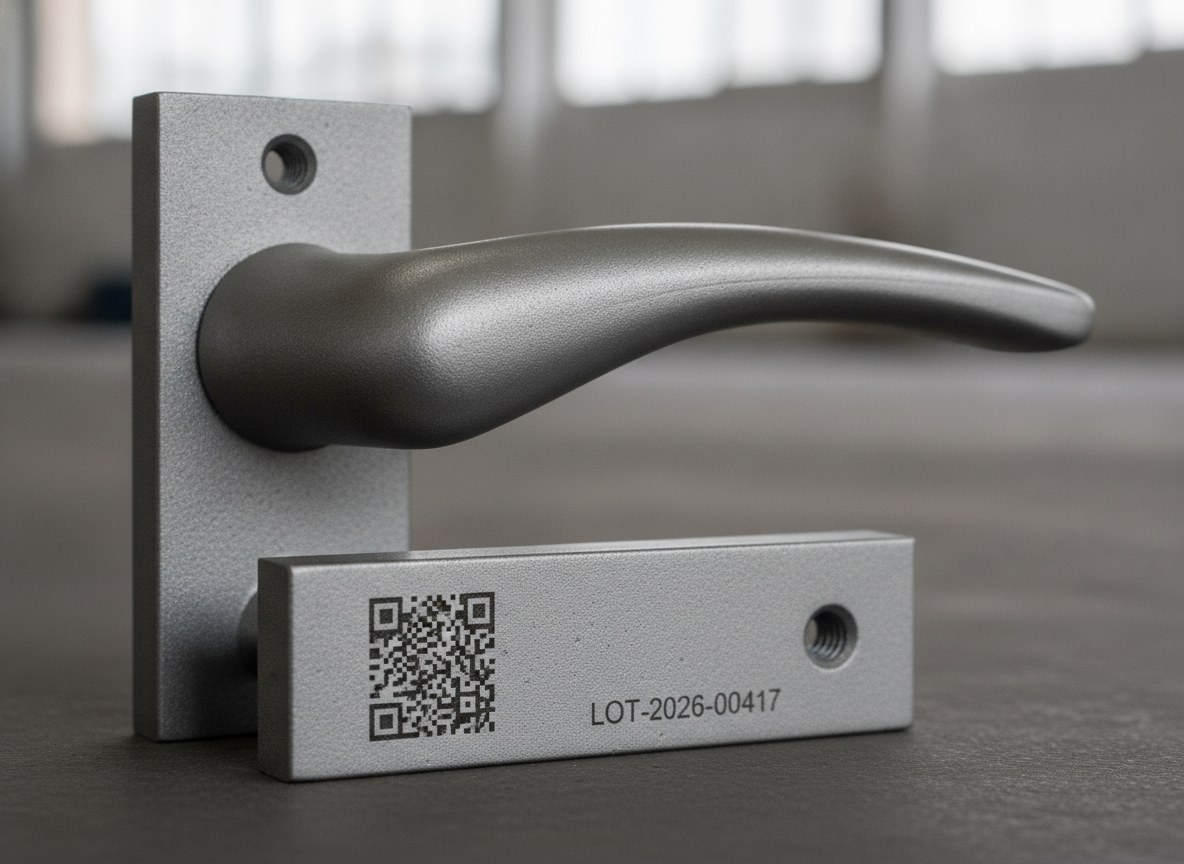
Auf dem Druckguss dient die Markierung fast immer dazu, die Identität des Gusses nachgelagert weiterzugeben: Losnummer, Form, Kavität, Datum. Es sind die Daten, die es bei einem Fehler ermöglichen, schnell die betroffene Produktion einzugrenzen, statt alles zu stoppen. Damit das funktioniert, muss der Code nicht nur markiert sein: Er muss eine objektive Prüfung bestehen.
Hier kommt das Grading ins Spiel, die Bewertung der Codequalität nach anerkannten Standards (ISO/IEC 15415 und AIM DPM für die Direktmarkierung), in der Linie anwendbar, um eine wiederholbare Annahmeschwelle festzulegen. Es sei daran erinnert, dass Grading in der Linie und Laborverifikation zwei getrennte Dinge sind: Die Verifikation erfordert kontrollierte Bedingungen und dedizierte Messtechnik, das Grading ist der Standard, den man in die Produktion bringt. Diesem Unterschied haben wir eine Vertiefung zur Unterscheidung zwischen Lesen, Grading und Verifikation von Codes gewidmet. Auf dem variablen Rohteil ist ein Grading in der Linie das, was aus „scheint lesbar“ ein messbares Kriterium macht.
Wenn das Rohteil nicht zuverlässig markierbar ist (und es sich lohnt, die Stelle zu verlagern)
Es gibt eine ehrliche Grenze anzuerkennen: Manche Rohteile sind schlichtweg nicht zuverlässig markierbar. Ist die Gusshaut zu unregelmäßig, die Oberflächenporosität ausgeprägt und keine bearbeitete Zone vorgesehen, wird kein Parameter einen wiederholbaren Kontrast beim Grading garantieren. In diesen Fällen ist die richtige technische Entscheidung nicht, zu beharren, sondern den Zeitpunkt der Markierung zu verlagern.
Oft lohnt es sich, nachgelagert zu einem Arbeitsgang zu markieren, der eine stabile Oberfläche zurückgibt: nach dem Kugelstrahlen oder Sandstrahlen, nach der mechanischen Bearbeitung oder nach der Lackierung bzw. Beschichtung, wo ein Kontrast durch selektives Entfernen des Films deutlich vorhersehbarer wird. Ist auch das nicht praktikabel, wird die Rückverfolgbarkeit einem dedizierten Typenschild zugewiesen. Das ist kein Verzicht: Es bedeutet, die Markierung dort zu platzieren, wo der Prozess sie wiederholbar macht.
Zusammengefasst lautet beim Kontrast der Druckgussteile die richtige Frage nicht „wie viel Leistung wird benötigt“, sondern „auf welcher Oberfläche markiere ich und kann ich sie gleichmäßiger machen“. Zu erkennen, dass der Ursprung des Problems metallurgisch ist — und entsprechend an Markierfläche, zu treffender Zone und Zeitpunkt im Zyklus anzusetzen —, ist das, was von einem Code, der sich manchmal lesen lässt, zu einem Code führt, der sich immer lesen lässt.

Applications Manager | LASIT
Als Applications Manager bei LASIT seit über 20 Jahren verantwortet Mario Palmieri die Leitung und Entwicklung des firmeneigenen Laserlabors. Er führt Mustertests für Kunden durch und unterstützt die Bereiche Automotive, Medizin, Luft- und Raumfahrt sowie Elektronik bei der Auswahl der optimalen Lasermarkierungslösung.