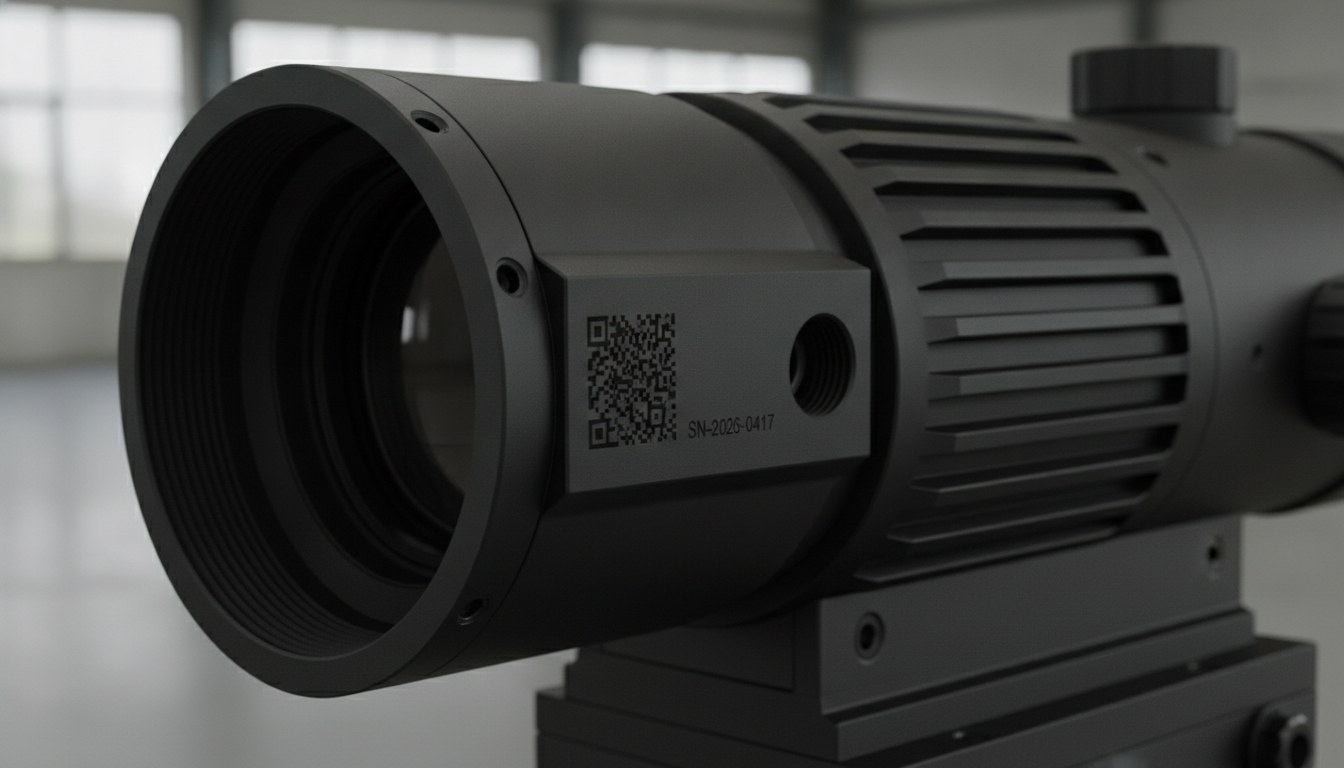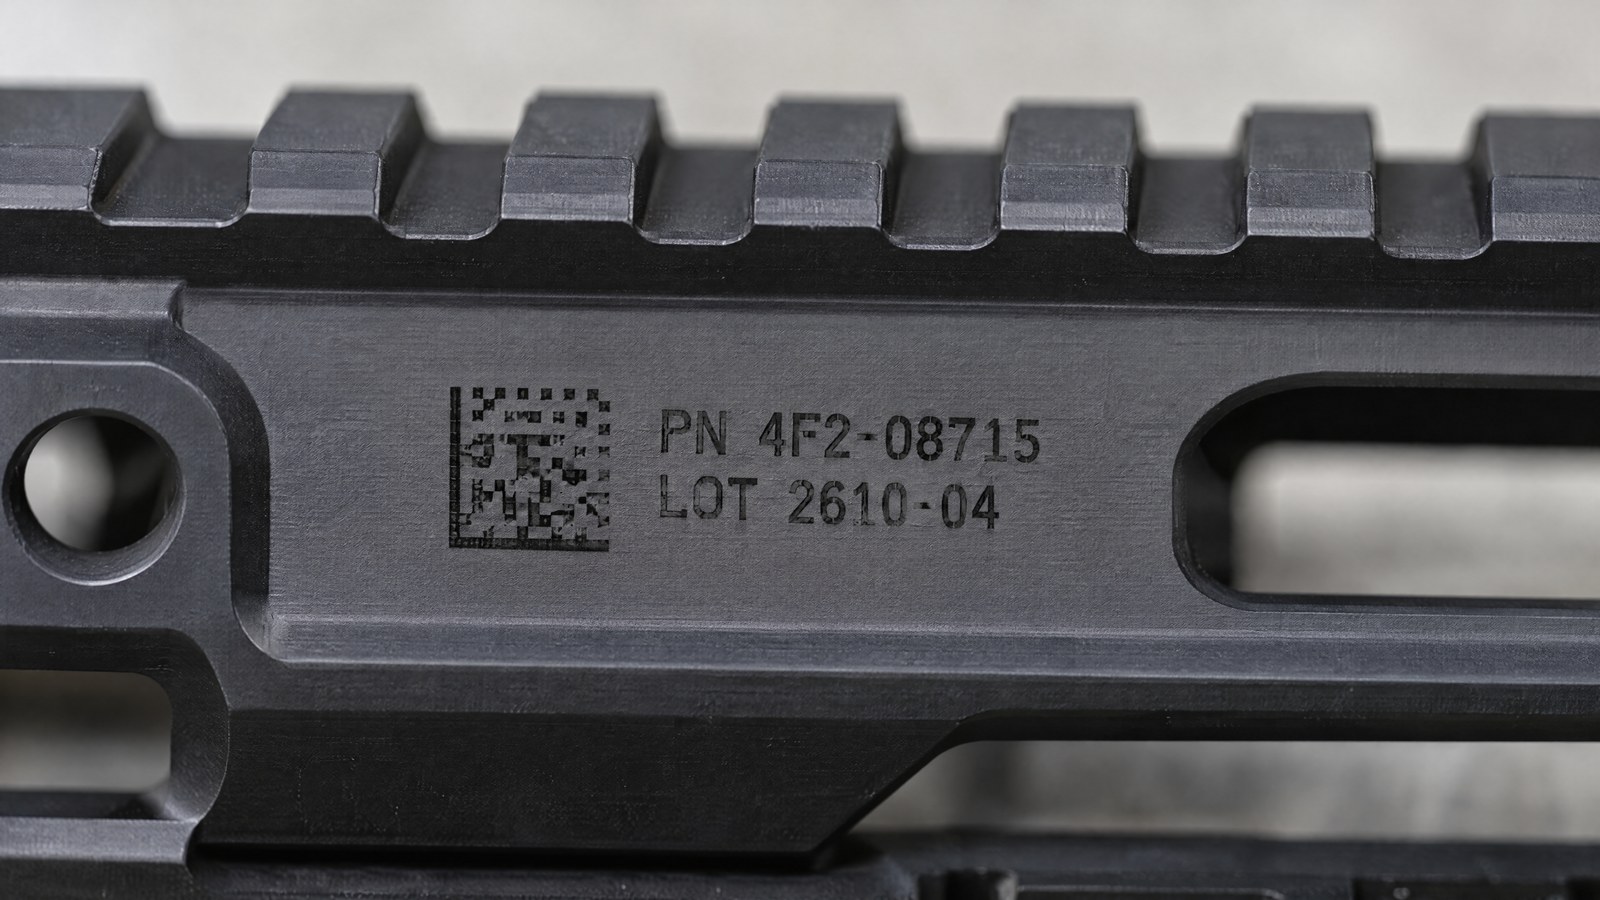
Im Verteidigungssektor ist eine Markierung nicht nur eine Information, die gelesen werden soll: Sie ist auch ein Element, das gesehen werden kann. Auf einer Waffe, einer Halterung oder einem im Feld eingesetzten Bauteil erzeugt ein zu glänzendes Zeichen eine gerichtete Reflexion, und unter bestimmten Einsatzbedingungen ist diese Reflexion ein Problem. Hinzu kommt das Einsatzumfeld: aggressive Reinigungslösungsmittel, dauerhafte Reibung, Temperaturschwankungen zwischen Kälte und Hitze. Die Markierung muss über die gesamte Lebensdauer des Teils lesbar bleiben, ohne jemals zu einem glänzenden Punkt zu werden.
Wer diese Bauteile industrialisiert, kennt die doppelte Anforderung. Das Zeichen muss ausreichend Kontrast haben, damit ein Bediener oder ein Lesegerät es auflösen kann, darf aber keine spiegelnde Oberfläche einführen. Das ist eine Anforderung, die eine industrielle Standardmarkierung – die darauf ausgelegt ist, den Kontrast unabhängig von der Oberflächenbeschaffenheit zu maximieren – nicht berücksichtigt: Dort ist das einzige Ziel, dass der Code sichtbar ist, nicht dass er matt bleibt.
Bei zwei für die Branche typischen Oberflächenfamilien – schwarz eloxiertes Aluminium und brünierte Stähle – liegt die Lösung darin, den Reflexionsgrad des Zeichens als Prozessparameter und nicht als Nebeneffekt zu behandeln. Mit dem richtigen Parameterfenster erzeugt der Laser auf beiden Substraten ein dauerhaftes mattes Schwarz und erhält die Lesbarkeit, ohne Glint hinzuzufügen.
Der Reflexionsgrad ist ein Parameter, kein Nebeneffekt
Der Unterschied zwischen einem glänzenden und einem nicht glänzenden Zeichen liegt in der Art der Reflexion. Eine glatte, verglaste Oberfläche reflektiert das Licht spiegelnd, wie ein Spiegel: Aus einem bestimmten Winkel wird sie zu einem hellen, sichtbaren Punkt. Eine mikro-unregelmäßige Oberfläche streut es in alle Richtungen und erscheint aus jedem Blickwinkel matt. Wenn der Strahl das Metall schmilzt und es dann zu einer glatten Schicht wieder erstarren lässt, steigt der spiegelnde Anteil; arbeitet er hingegen durch kontrollierte Oxidation oder Mikrotexturierung, senkt er ihn ab.
Genau hier wird die feine Steuerung des Impulses entscheidend. MOPA-Faserquellen ermöglichen es, Impulsdauer und Frequenz unabhängig voneinander einzustellen, und das verschiebt das Ergebnis vom glänzenden Aufschmelzen hin zu einem matten, gleichmäßigen Zeichen. Dasselbe Ziel wird mit Pikosekunden-Impulsen erreicht, die die Energie in einer so kurzen Zeit übertragen, dass die thermische Verglasung vernachlässigbar wird und ein kaltes, diffuses Schwarz hinterlassen. In beiden Fällen ist der niedrige Reflexionsgrad kein glücklicher Zufall: Es ist das Parameterfenster, das ihn erzeugt.
Schwarz eloxiertes Aluminium: innerhalb der Schicht markieren, ohne einen reflektierenden Punkt zu erzeugen
Bei eloxiertem Aluminium arbeitet die Markierung innerhalb der anodischen Schicht, die von sich aus bereits matt ist. Das Risiko besteht bei falschen Parametern darin, einen glänzenden Punkt dort zu öffnen, wo der Strahl übermäßig abträgt und das darunterliegende Metall freilegt: In diesem Bereich kehrt die Reflexion zurück und macht die zuvor gewählte matte Oberfläche zunichte. Die Prozesssteuerung dient genau dazu, die Wechselwirkung so zu modulieren, dass das Zeichen lesbar bleibt, aber ein diffuses Aussehen beibehält, das mit dem Rest der Oberfläche übereinstimmt.
Bei 1064 nm ist die Faser die naturgemäße Technologie für dieses Substrat, da Aluminium diese Wellenlänge gut absorbiert. Der Hebel ist nicht die Spitzenleistung, sondern die Präzision, mit der die Energie Impuls für Impuls dosiert wird: ein scharfes Zeichen mit ausreichendem Kontrast, das nicht zu einem reflektierenden Fenster auf dem blanken Aluminium wird.
Brünierte Stähle: das Anlassen, das im Schwarz bleibt
Brünierte Stähle gehen von einer oberflächlichen Umwandlung in Schwarzoxid aus. Auf einer bereits dunklen Oberfläche ist es eine spezifische Aufgabe, Kontrast hinzuzufügen, ohne Glanz hinzuzufügen. Der schlüssigste Weg ist das Anlassen: Der Strahl erhitzt das Metall lokal und lässt eine Oxidschicht unter der Oberfläche wachsen, ohne Material abzutragen. Das Zeichen entsteht im Inneren des Teils, liegt bündig, hat keine erhabenen Ränder und behält ein mattes Aussehen, das sich in die umgebende Brünierung einfügt.
Im Vergleich zu einer abtragenden Markierung vermeidet das Anlassen, blanken Stahl freizulegen und Mikrorisse am Rand zu erzeugen, die auf einem Bauteil, das in rauer Umgebung eingesetzt wird, Rost auslösen können. Das Zeichen ist Teil der Oberfläche und keine darüber aufgebrachte Schicht.
Beständigkeit: Lösungsmittel, Abrieb, Temperaturschwankungen
Die Beständigkeit hängt davon ab, wo sich das Zeichen befindet. Eine durch Oxidation oder Veränderung des Substrats erzeugte Markierung ist keine auf das Teil aufgebrachte Beschichtung: Sie ist eine Umwandlung des Materials selbst. Deshalb trägt ein mit Lösungsmittel oder Entfetter getränktes Tuch sie nicht ab, wie es bei einer Tinte der Fall wäre, und wiederholte Reibung verschleißt sie nicht wie einen oberflächlichen Druck. Ein Anlasszeichen bietet, da es bündig und ohne Erhebungen ist, keine Kanten, die der Abrieb zuerst angreifen könnte.
Auch Temperaturschwankungen wirken sich auf ein stabiles, bereits durch den Prozess gebildetes Oxid weniger aus als auf einen Lack oder ein Etikett. Das ist der Grund, warum sowohl in der Verteidigung als auch in der Medizintechnik die subsurface-Markierung bevorzugt wird, wenn das Teil aggressive Reinigungen und Temperaturzyklen durchlaufen muss und dabei unverändert bleiben soll. Dasselbe Beständigkeitsprinzip gilt für Waffenkomponenten: Wir finden es in der Markierung von Munition und in der Rückverfolgbarkeit von Läufen und Gewehrkomponenten wieder, wo das Zeichen den gesamten Lebenszyklus überstehen muss.
Qualifizierung einer reflexarmen MarkierungMaterialanalyseParameterfensterReflexionstestBeständigkeitstestInline-Grading
Lesbarkeit ohne Glint: diffuser Kontrast und Inline-Grading
Eine Markierung mit niedrigem Reflexionsgrad erfordert ein Umdenken der Lesbarkeit. Bei einem matten Zeichen setzt man nicht auf die Reflexion, um die Zeichen hervorzuheben, sondern auf einen diffusen und aus jedem Betrachtungswinkel und bei jeder Beleuchtung stabilen Kontrast. Für 2D-DataMatrix-Codes bedeutet das, auf die Regelmäßigkeit der Zellen und die Kantenqualität zu achten, damit ein Lesegerät auch dann erfasst, wenn die Oberfläche kein Licht zurückwirft.
Um das Ergebnis in der Produktion unter Kontrolle zu halten, wird das Inline-Grading eingesetzt, das die Qualität des Codes nach anwendbaren Standards direkt am Teil während des Zyklus bewertet. Das ist etwas anderes als die messtechnische Prüfung, die kontrollierte Laborbedingungen erfordert: Das Grading begleitet die Markierung Charge für Charge, die Prüfung zertifiziert in einem separaten Kontext. Beide klar zu trennen, verhindert, eine Prozesskontrolle mit einer Konformitätsmessung zu verwechseln.
Was sich gegenüber einer industriellen Standardmarkierung ändert und für wen sie gedacht ist
Der Unterschied zu einer industriellen Standardmarkierung ist deutlich und lässt sich in einer zusätzlichen Anforderung zusammenfassen. In der allgemeinen Fertigung wird der Kontrast optimiert, und wenn das Zeichen etwas glänzend ausfällt, ist das kein Fehler. In der Verteidigung geht der Reflexionsgrad in die Spezifikationen ein: Das Zeichen muss lesbar sein und zugleich matt bleiben, denn eine zusätzliche spiegelnde Oberfläche auf einem Bauteil ist eine Information, die man nicht preisgeben möchte. Der Parameter, den man anderswo ignoriert, wird hier zum Abnahmekriterium.
Dieser Ansatz ist sinnvoll, wo die Oberfläche von Anfang an schwarz und matt ist – schwarz eloxiertes Aluminium, brünierte Stähle – und wo das Teil Lösungsmitteln, Abrieb und Temperaturschwankungen ausgesetzt ist. Es ist die naturgemäße Weiterentwicklung, auf materieller Ebene, dessen, was für die Markierung mit niedrigem Reflexionsgrad in der Verteidigung behandelt wurde: Dort stand die Strahlquelle im Mittelpunkt, hier das Verhalten des Zeichens auf den zwei für die Branche typischen Substraten.
Es ist hingegen nicht der Ansatz, den man verfolgen sollte, wenn maximale Sichtbarkeit gefragt ist und eine Reflexion kein Problem darstellt, oder auf hellen Oberflächen, wo ein Schwarz mit vollem Kontrast schlicht das lesbarste Ergebnis ist. In diesen Fällen bleiben die Logiken der Standardmarkierung die rationalsten. Aber wenn die Anforderung lautet, dass das Zeichen nicht glänzt und nichts preisgibt und dass es Reinigung und Feldeinsatz übersteht, ohne sich zu verändern, dann ist die Kontrolle des Reflexionsgrades auf eloxierten und brünierten Oberflächen das, was eine für die Verteidigung geeignete Markierung von einer bloß lesbaren unterscheidet.

Applications Manager | LASIT
Als Applications Manager bei LASIT seit über 20 Jahren verantwortet Mario Palmieri die Leitung und Entwicklung des firmeneigenen Laserlabors. Er führt Mustertests für Kunden durch und unterstützt die Bereiche Automotive, Medizin, Luft- und Raumfahrt sowie Elektronik bei der Auswahl der optimalen Lasermarkierungslösung.