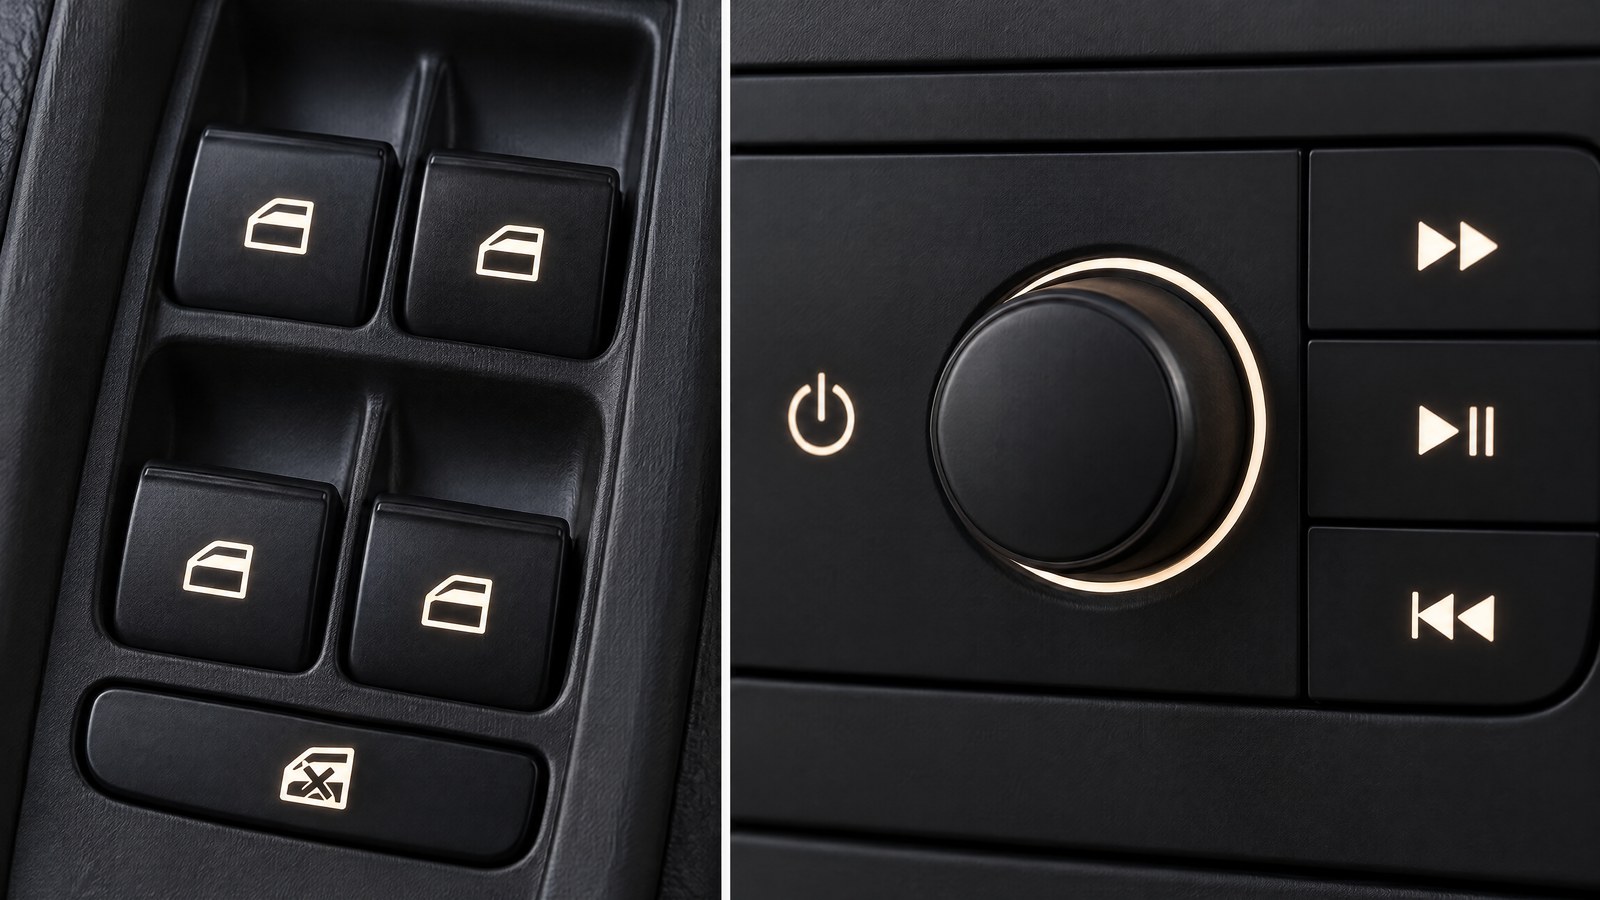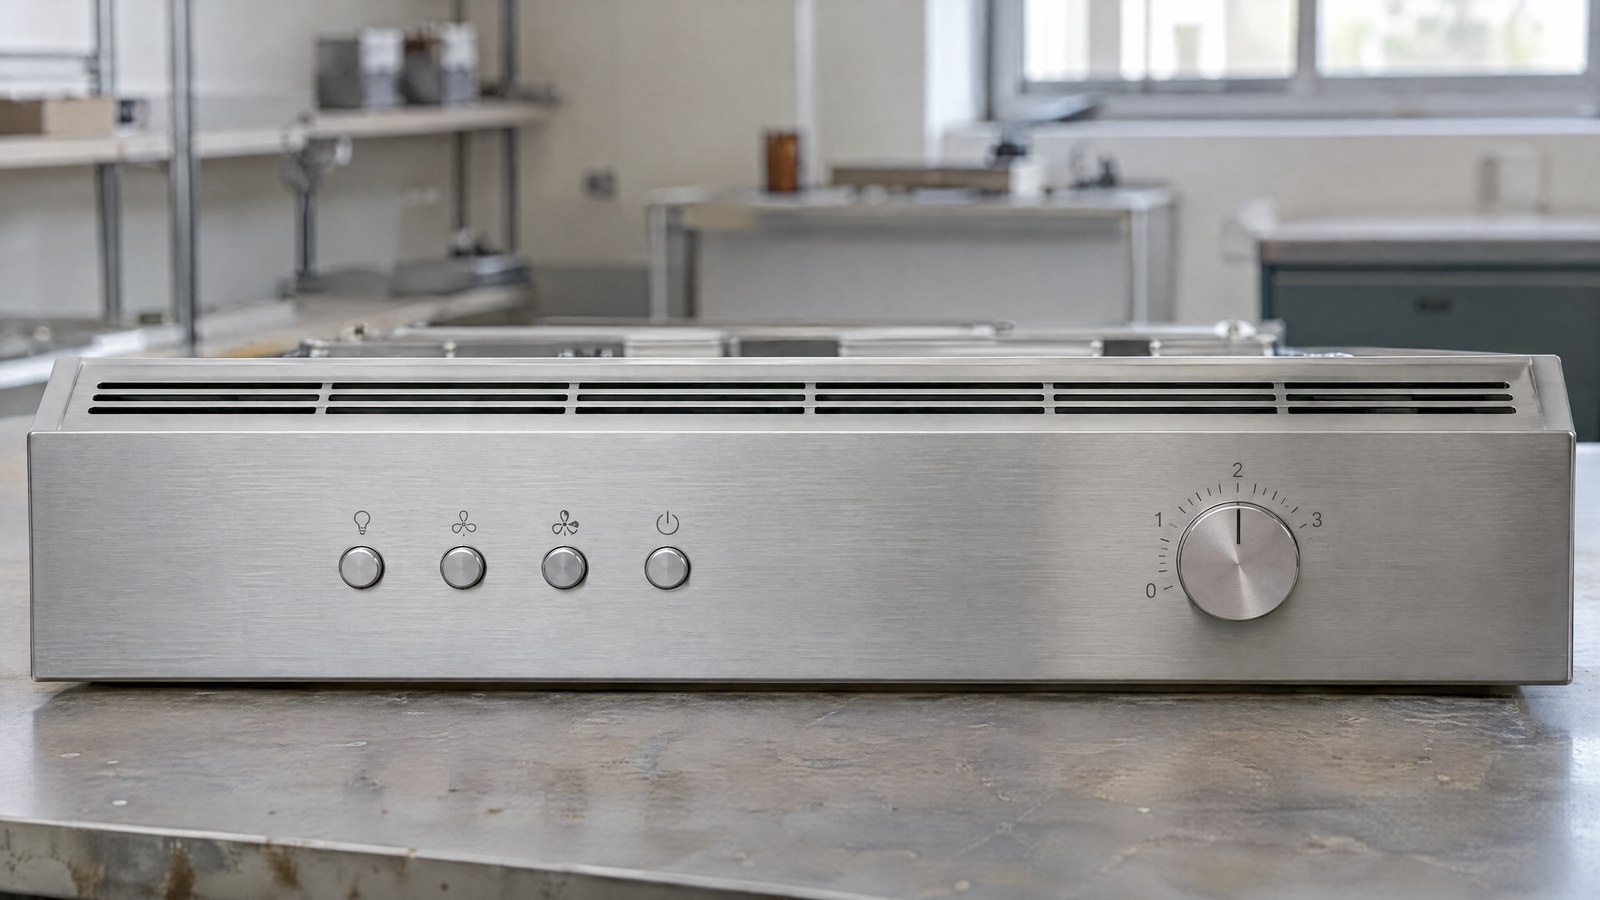
An einer Hausgeräte-Linie kommt es häufig vor, dass dieselbe Markierstation innerhalb weniger Minuten sehr unterschiedliche Materialien durchlaufen sieht: die Edelstahlfront einer Dunstabzugshaube, das Glaspaneel eines Kochfelds, den Drehknopf oder die Schublade aus technischem Kunststoff eines Kühlschranks. Die Grafik ändert sich kaum — Logos, Funktionssymbole, Einstellhinweise, Seriennummern —, doch das Substrat ändert alles. Und die Frage, die sich der Manufacturing Engineer stellt, ist immer dieselbe: Kann eine einzige Laserquelle Edelstahl, Glas und Kunststoff nacheinander gut markieren, oder braucht es getrennte Stationen?
Die Antwort ist kein einfaches Ja oder Nein. Sie hängt davon ab, wie die drei Materialfamilien auf das Laserlicht reagieren, wie hoch die ästhetische Messlatte bei jedem einzelnen liegt und wie stark der Produktionsmix ungleich verteilt ist. Es gibt Teilespektren, bei denen eine einzige Station alles ohne spürbare Kompromisse abdeckt, und andere, bei denen dieselbe Entscheidung dazu zwingt, bei jedem Material auf etwas zu verzichten.
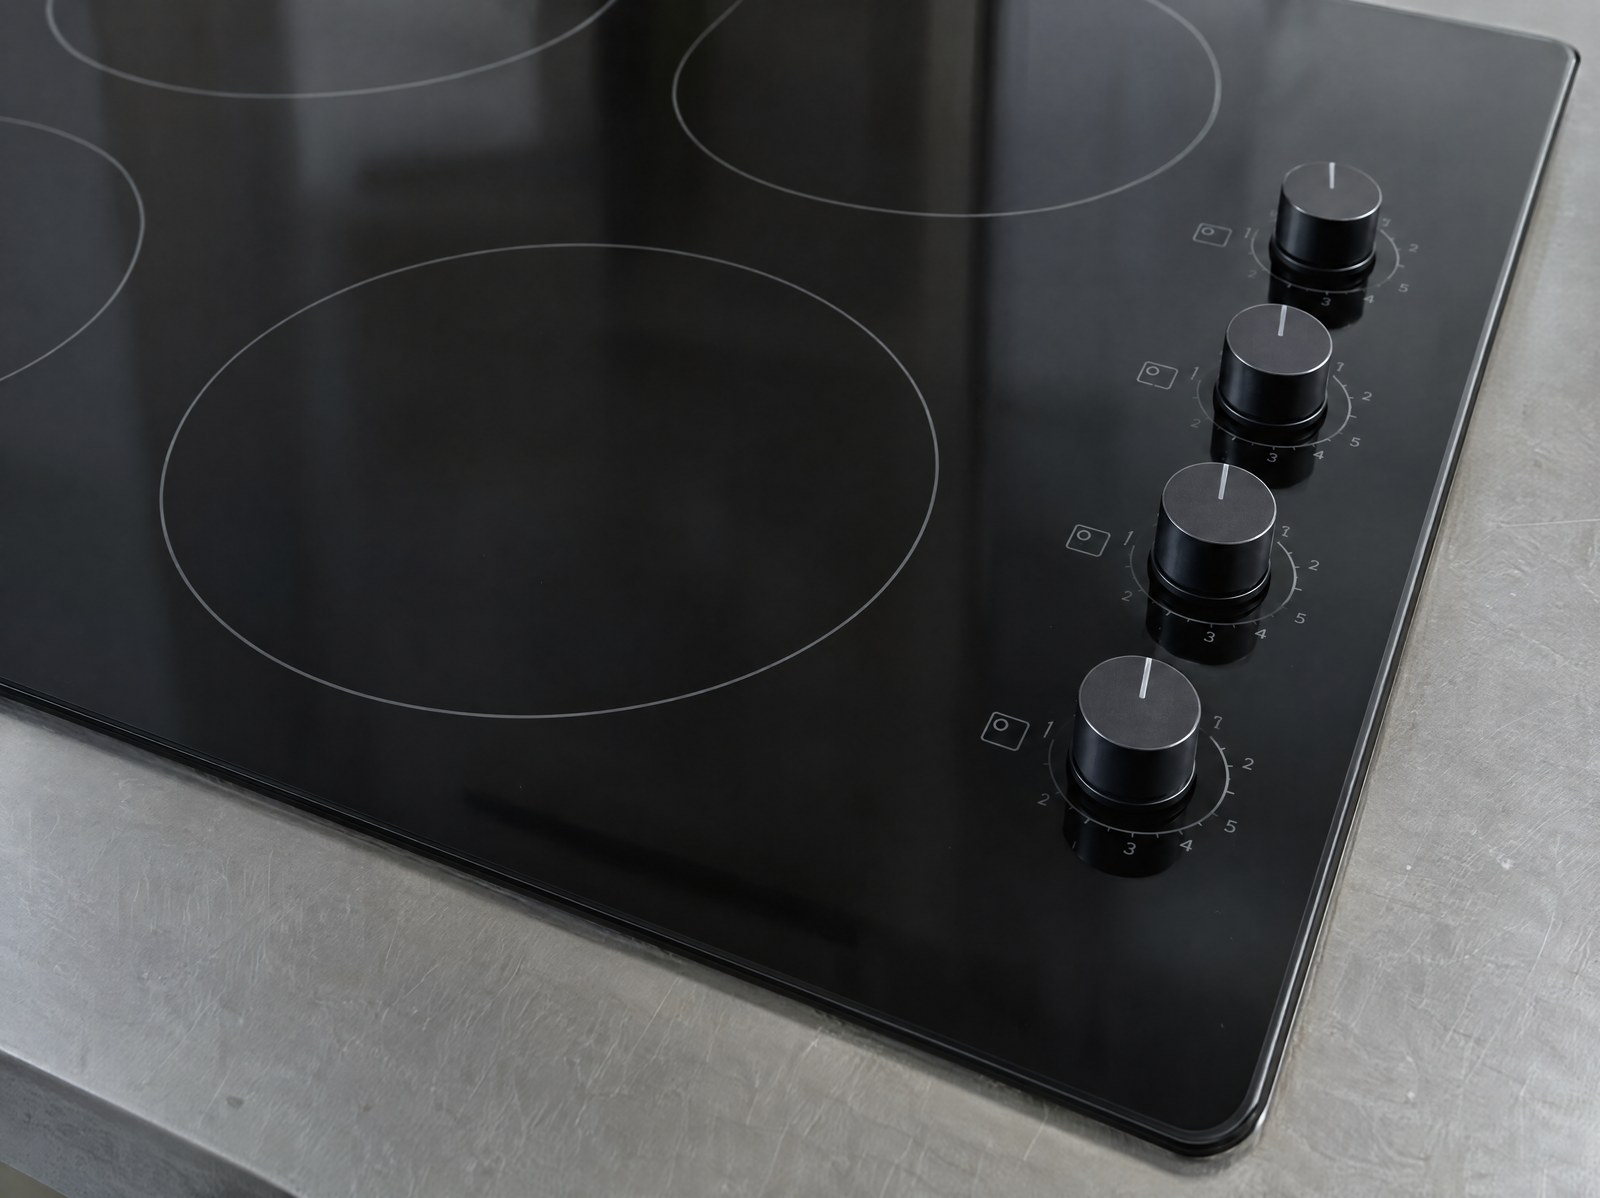
Das Kriterium für die Entscheidung zwischen einer einzigen Station und zwei dedizierten Stationen ist keine Frage der Leistung, sondern davon, wie weit die drei Materialien in ihrer Wechselwirkung mit dem Strahl voneinander entfernt sind.
Warum Edelstahl, Glas und Kunststoff den Laser unterschiedlich „sehen”
Ausgangspunkt ist die Wellenlänge und die Art, wie jedes Material sie absorbiert. Die Faserquelle arbeitet bei 1064 nm: das ist die Wellenlänge des nahen Infrarots, die von Metallen effizient absorbiert wird. Bei Edelstahl bedeutet das eine hervorragende Kontrastkontrolle, vom dunklen Anlassen ohne Abtrag bis hin zur ausgeprägteren Gravur. Glas ist bei 1064 nm jedoch größtenteils transparent: der Strahl durchdringt es, anstatt Energie an der Oberfläche abzugeben, und das Ergebnis wird schwer kontrollierbar.
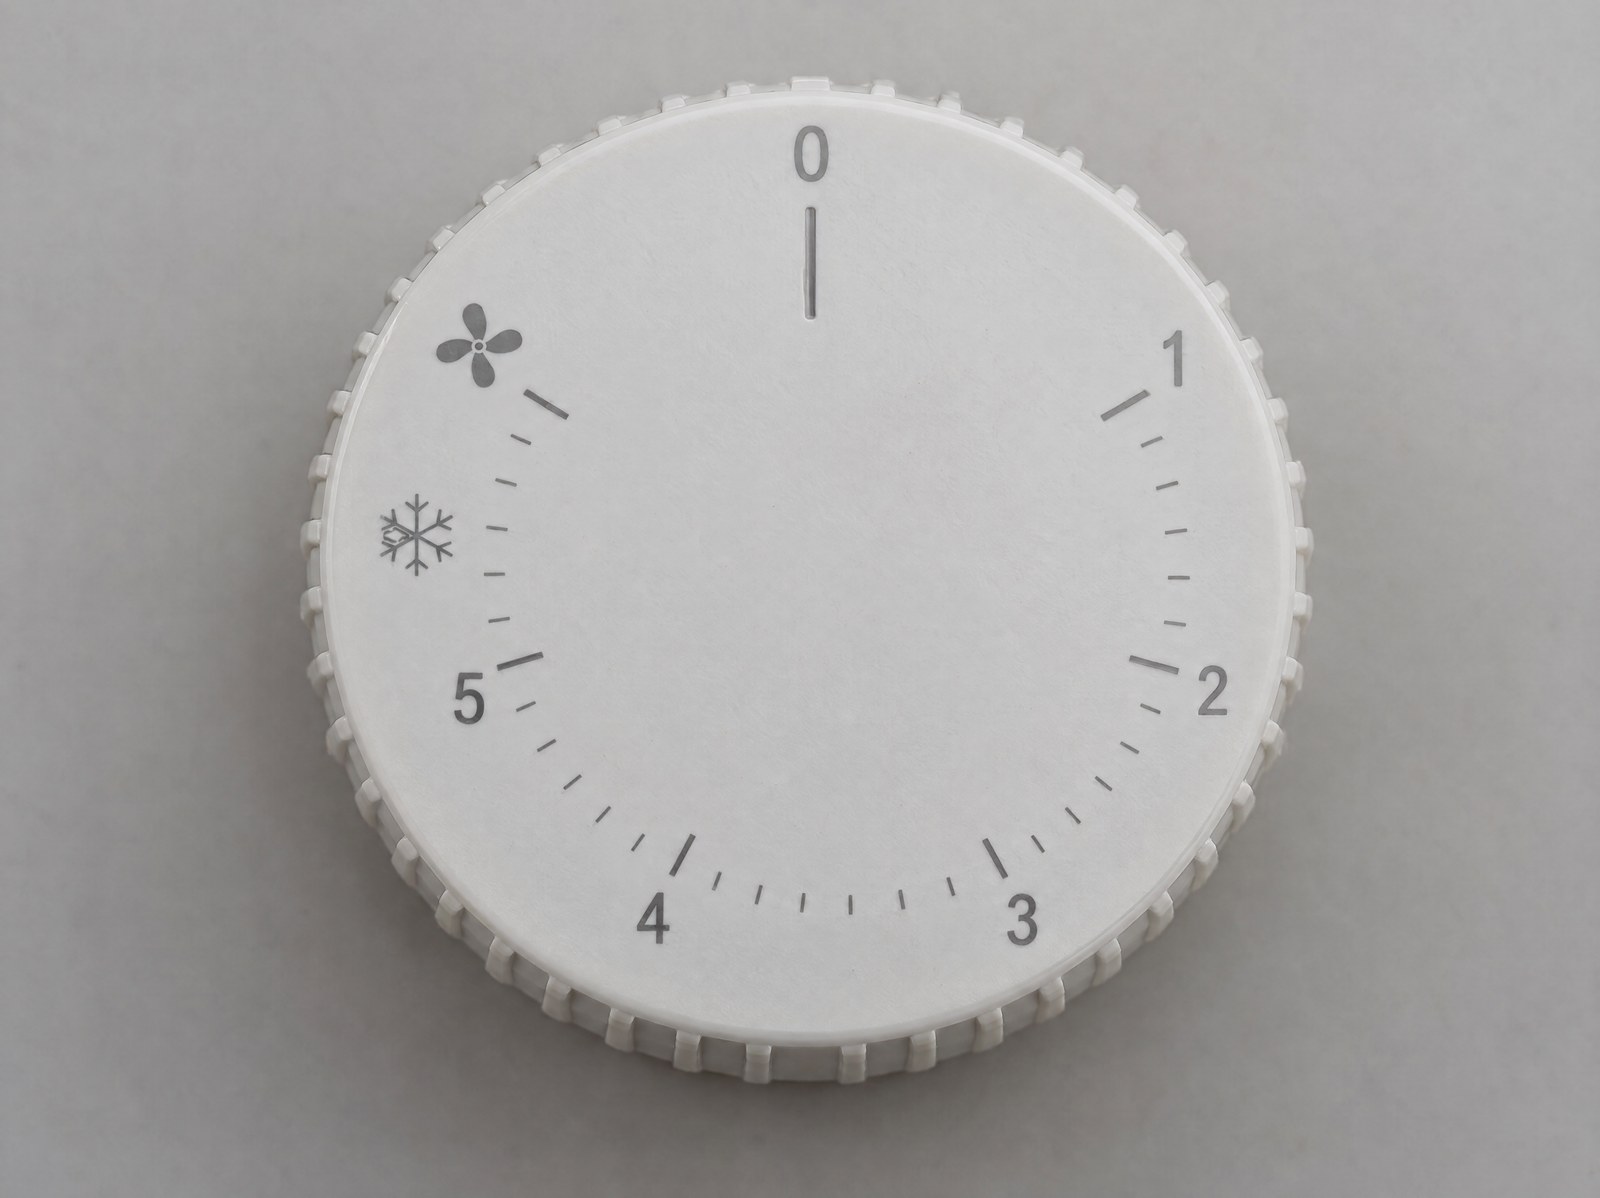
Die UV-Quelle arbeitet bei 355 nm. Bei dieser Wellenlänge ändert sich die Natur des Mechanismus: die Energie der Photonen reicht aus, um die Molekülbindungen direkt aufzubrechen, in einem überwiegend fotochemischen Prozess mit geringem Wärmeeintrag. Das ist der Grund, warum UV Glas mit einer klaren und scharfen Markierung graviert und empfindliche technische Kunststoffe mit hohem Kontrast markiert, ohne die Zeichenränder zu verkohlen oder zu verbrennen. Im Grunde hat jedes Material sein eigenes Absorptionsfenster, und dieses entscheidet, welche Quelle es gut markiert.
UV als der umfassendste Kompromiss bei einem heterogenen Teilespektrum
Wenn die zu markierenden Teile zu Materialfamilien gehören, die weit voneinander entfernt sind, ist UV die Quelle, die mit einer einzigen Konfiguration das breiteste Spektrum abdeckt. Glas und empfindliche Kunststoffe — genau die Materialien, bei denen eine Infrarotquelle Schwierigkeiten hat oder einen Wärmehof riskiert — sind genau das Terrain, auf dem UV dank der Kaltmarkierung sein Bestes gibt. Und derselbe Strahl markiert auch Metall, mit einem helleren Ergebnis als die Faser, aber voll lesbar für Logos, Symbole und Codes.
Das erklärt, warum UV bei einem typischen Hausgeräte-Mix häufig als gemeinsamer Nenner gewählt wird. Es ist dieselbe Logik, die UV zur Referenztechnologie für den UV-Laser auf Kunststoffen und für die UV-Markierung auf Glas macht: eine Quelle, die nicht verlangt, dass sich das Material anpasst, sondern sich an sehr unterschiedliche Materialien anpasst.
Welche Kombinationen eine einzige Quelle wirklich abdeckt
Es lohnt sich, deutlich zu machen, was eine einzige Quelle abdeckt und was nicht, denn hier werden die falschen Entscheidungen getroffen. Die Faser ist auf allen Metallen hervorragend — Edelstahl eingeschlossen —, aber auf transparentem Glas liefert sie wenig. UV deckt Glas und empfindliche Kunststoffe ab und markiert auch Metall, wenngleich mit geringerem Kontrast als dem, den die Faser auf Edelstahl erreicht. Daraus folgt eine praktische Regel: besteht der Mix aus verschiedenen Metallen, ist die Faser die natürliche Wahl; vereint der Mix Metall, Glas und Kunststoff, ist UV die umfassendere Quelle.
| Material | Faser 1064 nm | UV 355 nm |
|---|---|---|
| Edelstahl | Hoher Kontrast, dunkles Anlassen | Helle Markierung, geringerer Kontrast |
| Glas | Geringe Absorption, schwieriges Ergebnis | Scharfe Markierung, Kaltmarkierung |
| Empfindliche technische Kunststoffe | Gefahr von Verbrennungen oder Höfen | Hoher Kontrast ohne Verbrennungen |
Die Tabelle fasst die Überlegung auf qualitativer Basis zusammen: keine Quelle gewinnt in jeder Zeile, aber UV ist die einzige, die keine Felder unbesetzt lässt. Genau diese Betrachtung braucht es, bevor man eine Linie auf eine Konfigurationsentscheidung festlegt — viel besser, darüber nachzudenken, wie verschiedene Technologien auf verschiedene Materialien reagieren, als vom häufigsten Teil auszugehen und die Grenzen bei den anderen zu entdecken.
Rezepturverwaltung und Formatwechsel an einer einzigen Station
Eine Station, die verschiedene Materialien markiert, lebt von Rezepturen. Jede Familie — Edelstahl, Glas, Kunststoff — hat ihre eigenen Prozessparameter und ihr eigenes grafisches Layout, die als Rezeptur in der Software FlyCAD gespeichert und beim Einlauf des Teils abgerufen werden. Der Formatwechsel ist kein aufwändiger Rüstvorgang: er ist der Wechsel von einer Rezeptur zur anderen, mit der Anpassung der Fokussierung, wenn sich die Teilehöhe ändert. Die elektrische Z-Achse bringt die Arbeitsebene auf die richtige Höhe, ohne etwas zu demontieren.
Formatwechsel an einer StationMaterialrezept abrufenFokuseinstellungTeil positionierenMarkierungDie Robustheit dieses Ablaufs liegt in der Disziplin der Rezepturen, nicht in improvisierten Automatismen. An realen Mustern validierte Parameter, eingefrorenes Layout, dem bekannten Teilehöhe zugeordneter Fokus: so geht dieselbe Station von der Edelstahlfront zum Kunststoffdrehknopf über und erhält dabei ein wiederholbares Ergebnis Markierung für Markierung.
Heterogene Teile unter demselben Feld positionieren
Verschiedene Materialien an derselben Station zu markieren bedeutet auch, sie konsistent unter dem Laserfeld zu positionieren. Teile mit sehr unterschiedlicher Form und Abmessung erfordern Vorrichtungen, die ihre Referenzen wiederholbar fixieren, sodass die Grafik immer in den vorgesehenen Bereich fällt. Wo das Teil oder die Grafik keine perfekt deterministische Position hat, erfasst ein TTL-Bildverarbeitungssystem die Referenz und richtet die Markierung aus, wobei es kleine Abweichungen beim Beladen korrigiert.
Der Faktor, der beim Markieren heterogener Teile am meisten ins Gewicht fällt, ist der Höhenunterschied. Eine ebene Front und ein gedrehter Drehknopf liegen nicht auf derselben Fokusebene: ohne eine geordnete Verwaltung der Fokushöhe ist dieselbe Rezeptur, die auf einem Teil perfekt ist, auf dem anderen unscharf. Das ist ein Punkt, der in der Studienphase leicht zu kontrollieren und in der Produktion teuer zu entdecken ist.
Wenn die drei Materialien zu weit auseinanderliegen: besser zwei Stationen
Die einzige Station hat eine reale Grenze, und es lohnt sich, sie zu benennen. Wenn die ästhetische Messlatte zwischen den Materialien auseinandergeht, wird der Kompromiss einer einzigen Quelle sichtbar. Wenn der Edelstahl ein tiefes und dunkles Anlassen mit höchstem Kontrast erfordert und gleichzeitig Glas und empfindliche Kunststoffe eine makellose Kaltmarkierung verlangen, bedeutet es, von einer einzigen Quelle zu verlangen, auf beiden Feldern hervorragend zu sein, ein nicht optimales Ergebnis irgendwo in Kauf zu nehmen. In diesem Fall sind zwei dedizierte Stationen — eine Faser für das Metall, eine UV für Glas und Kunststoff — die technisch ehrlichere Wahl.
Auch der Mix fällt ins Gewicht. Sind die Volumen hoch und zugunsten eines Materials ungleich verteilt, zerstückeln die ständigen Rezepturwechsel an einer einzigen Station den Zyklus, während zwei Stationen es erlauben, jeden Fluss ohne Unterbrechungen laufen zu lassen. Die Trennung ist also kein Notbehelf: sie ist die richtige Antwort, wenn geforderte Qualität und Produktionstakt in verschiedene Richtungen drängen. Dasselbe Prinzip leitet die Wahl der Quelle in dedizierten Projekten, wie bei der UV-Markierung von Kühlschrankschubladen, wo das Material die Technologie vorgibt.
Das Kriterium für die Entscheidung: eine Station oder zwei
Die Unterscheidung lässt sich auf drei Fragen reduzieren. Erstens: Wie weit sind die Materialien in Bezug auf die Absorption voneinander entfernt? Bleiben sie alle innerhalb des UV-Fensters, deckt eine einzige Quelle sie ab; verlangt eines von ihnen ein Ergebnis, das nur eine andere Quelle liefert, denkt man bereits über zwei Stationen nach. Zweitens: Ist die ästhetische Messlatte bei allen Teilen gleich, oder liegt sie bei einigen deutlich höher? Übereinstimmende Anforderungen begünstigen die einzige Station, abweichende benachteiligen sie. Drittens: Wie ist der Volumenmix und der Takt? Moderate und ausgewogene Volumen vertragen sich gut mit den Rezepturwechseln; hohe und ungleich verteilte Volumen verlangen getrennte Flüsse.
Die einzige Station auf UV-Basis ist die richtige Wahl für alle, die ein vielfältiges Teilespektrum markieren — Edelstahl, Glas und Kunststoff — mit übereinstimmenden ästhetischen Anforderungen und beherrschbaren Volumen, und die eine einzige Schnittstelle und eine einzige Betreuung wollen. Sie ist nicht die richtige Wahl für alle, die den maximalen Kontrast des Anlassens auf dem Metall und zugleich eine hochwertige Kaltmarkierung auf Glas und Kunststoff benötigen, bei hohen Volumen: dort arbeiten zwei dedizierte Stationen besser als eine, die versucht, alles zu machen. Die Entscheidung wird, wie immer, an realen Mustern getroffen, bevor sie am Entwurf der Linie getroffen wird.

Business Development Director | LASIT
Business Development Director bei LASIT, Giandomenico Ievoli ist verantwortlich für die kommerzielle Leitung und strategische Entwicklung des Unternehmens. Er leitet die Geschäftsentwicklungsaktivitäten auf nationaler und internationaler Ebene und trägt zum Wachstum und zur Expansion von LASIT auf den globalen Märkten bei.