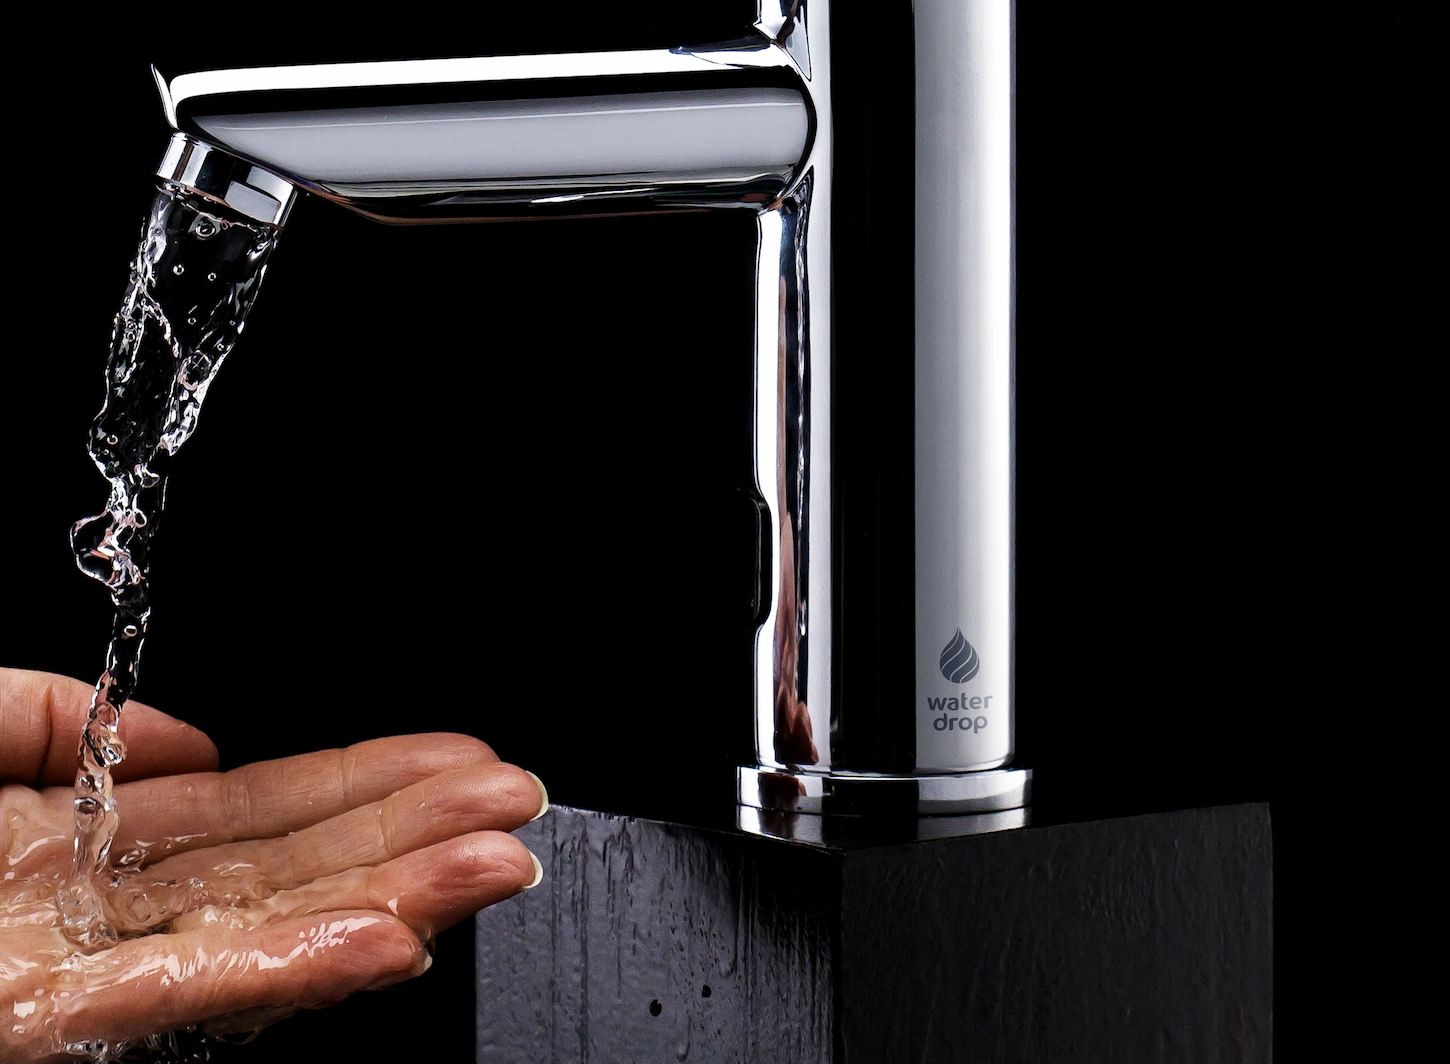
Wer Armaturen aus verchromtem oder vernickeltem Messing herstellt, kennt die unbequeme Position der Kennzeichnung: Sie ist der letzte Arbeitsgang im Zyklus, trifft auf ein bereits fertiges und poliertes Werkstück und ist genau das, was der Kunde als Erstes sieht. Sie muss Marke, Chargenangaben und zunehmend auch einen DataMatrix zur Rückverfolgbarkeit tragen, ohne die spiegelnde Oberfläche zu beschädigen. Doch es gibt ein weniger offensichtliches und heimtückischeres Problem: Bei Armaturen ist die Kennzeichnung auch ein potenzieller Auslöser von Korrosion.
Die galvanische Beschichtung ist nicht nur eine ästhetische Oberfläche: Sie ist die Barriere, die das darunterliegende Messing schützt. Jedes Mal, wenn der Strahl diese Oberfläche berührt, lautet die Frage des Qualitätsingenieurs nicht nur «Ist es gut lesbar?», sondern «Öffne ich eine Diskontinuität in der Schicht, die in einigen Monaten zu einer Lochfraßstelle wird?». Das Kennzeichnen von verchromtem Messing, ohne die Galvanik zu beeinträchtigen, ist in erster Linie ein Problem der Energiesteuerung und der Wahl des richtigen Zeitpunkts im Produktionszyklus.
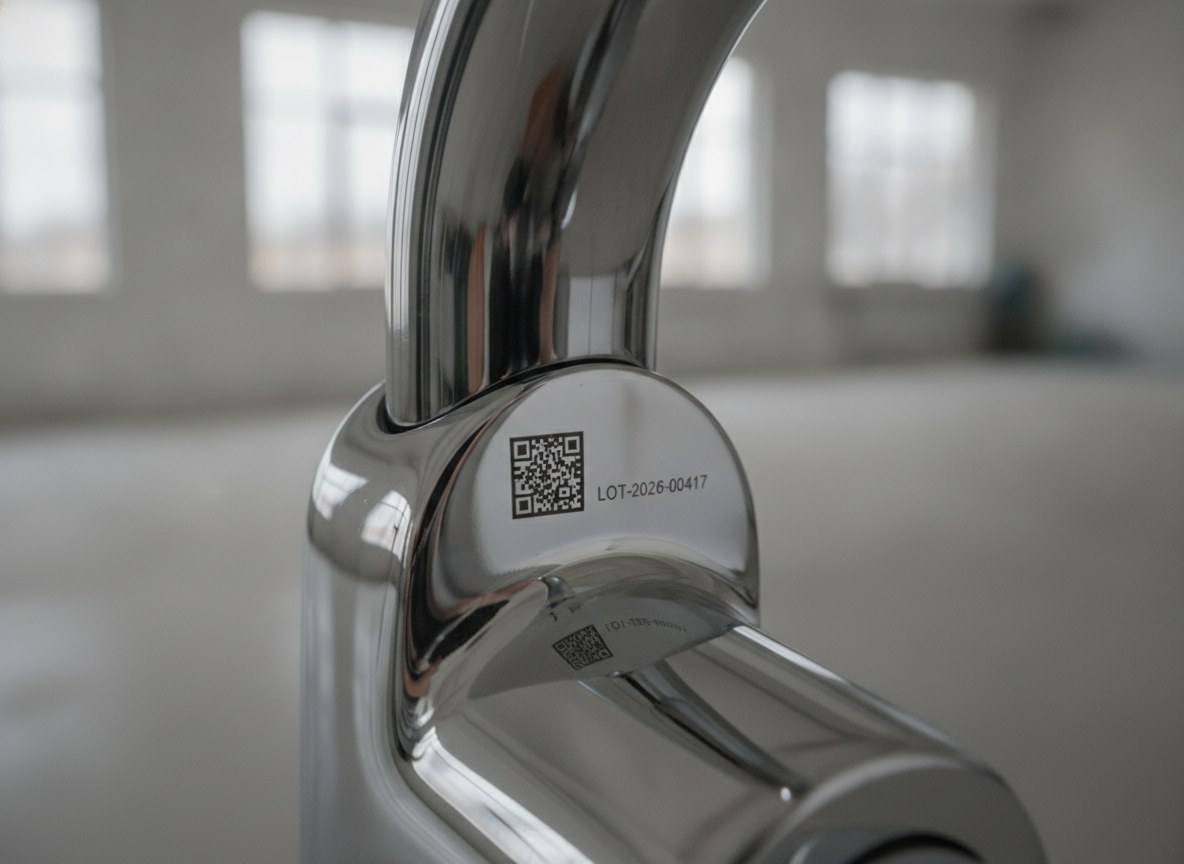
Eine korrekte Kennzeichnung auf diesen Werkstücken entsteht aus drei kombinierten Entscheidungen: wann man in Bezug auf die Galvanik markiert, mit wie viel Energie man arbeitet und wie man – vor der Industrialisierung – nachweist, dass die Beschichtung standhält.
Der Aufbau der Beschichtung und warum die Kennzeichnung Korrosion auslösen kann
Ein verchromtes Armaturenteil ist ein Schichtaufbau: das Substrat aus Messing, eine oder mehrere Nickelschichten und obenauf ein dekorativer Chromfilm. Das Nickel leistet die schwere Arbeit von Schutz und Einebnung; das Chrom, sehr hart und sehr dünn, verleiht die Oberfläche, die Kratzfestigkeit und die Farbe. Es ist ein Barrieresystem: Solange die Schichten durchgängig bleiben, sieht das Messing die äußere Umgebung nicht.
Die Kennzeichnung gerät mit dieser Logik in Konflikt, wenn sie Material abträgt. Wenn der Strahl das Chrom abträgt und das Nickel bis zur Freilegung des Messings angreift, entsteht eine Diskontinuität in der Schicht: An dieser Stelle schützt die Beschichtung nicht mehr, und bei Vorhandensein von Feuchtigkeit und Chloriden setzt lokale Korrosion ein. Verschlimmert wird die Lage durch die galvanische Kopplung zwischen verschiedenen Metallen – Nickel, Chrom und Messing gemeinsam im Inneren eines Mikrokraters freigelegt –, die das Phänomen beschleunigt. Eine zu aggressive Kennzeichnung ist nicht nur wenig elegant: Sie ist ein funktionaler Defekt, der sich Wochen nach dem Versand zeigt.
Vor oder nach der Galvanik kennzeichnen: zwei Wege, zwei Kompromisse
Der erste Weg besteht darin, das Rohteil vor der Beschichtung zu kennzeichnen und die galvanischen Schichten das Zeichen bedecken zu lassen. Der Vorteil ist eindeutig auf der Korrosionsseite: Die Kennzeichnung bleibt unter der Beschichtung versiegelt, die über die gesamte sichtbare Oberfläche durchgängig bleibt. Der Preis dafür ist Flexibilität und Schärfe: Die für das galvanische Bad typische Einebnung neigt dazu, die Kanten abzumildern, und bei einem DataMatrix bedeutet das weniger definierte Zellen; außerdem muss jedes Werkstück vorgelagert markiert werden, bevor Charge und endgültige Bestimmung bekannt sind.
| Aspekt | Vor der Galvanik kennzeichnen | Nach der Galvanik kennzeichnen |
|---|---|---|
| Integrität der Beschichtung | Zeichen unter der Schicht versiegelt, durchgängige Barriere | Zu prüfen: mögliche Diskontinuität in der Schicht |
| Flexibilität und Serialisierung | An das Rohteil gebunden, vorgelagert im Zyklus | Ermöglicht Seriennummern und Chargen am Ende der Linie |
| Schärfe des Codes | Durch die galvanische Einebnung abgemilderte Kanten | Saubere Kanten und gut definierte Zellen |
| Korrosionsrisiko | Gering: keine Bresche auf der fertigen Oberfläche | Hier konzentriert: erfordert einen Prozess mit niedriger Energie |
Der zweite Weg besteht darin, stromabwärts zu kennzeichnen, auf dem bereits verchromten Werkstück. Hier gewinnt man alles, was man auf dem anderen Weg verliert: Seriennummern und Chargenangaben, die am Ende der Linie aufgebracht werden, saubere Kanten, gut lesbare Codes. Im Gegenzug konzentriert sich genau hier das Risiko: Der Strahl wirkt direkt auf die Schutzbarriere und muss unter Kontrolle gehalten werden, damit er sie nicht durchbricht. Es ist der in der modernen Armaturenherstellung am häufigsten genutzte Weg, weil die späte Serialisierung oft unverzichtbar ist, aber er erfordert einen sorgfältig eingestellten Prozess.
Wenn die Kennzeichnung stromabwärts und funktional ist, muss die Codequalität mit derselben Strenge überwacht werden wie die Beständigkeit der Beschichtung. In der Linie wird das Grading der zweidimensionalen Codes nach den einschlägigen Normen angewandt, während die eigentliche Verifizierung kontrollierten Laborbedingungen vorbehalten ist: Es sind zwei getrennte Ebenen, wie im Artikel über den Unterschied zwischen Lesen, Grading und Verifizierung der Codes erläutert.
Die Schichtdicke und der Arbeitsspielraum des Lasers
Der kritische Punkt ist, dass das dekorative Chrom eine extrem dünne Schicht ist, in der Größenordnung von Bruchteilen eines Mikrons, aufgetragen auf eine deutlich dickere Nickelschicht. Der Spielraum, innerhalb dessen der Laser beim Kennzeichnen stromabwärts arbeiten muss, ist daher gering: Wenige zu energiereiche Impulse genügen, um das Chrom zu durchdringen, das Nickel anzugreifen und sich dem Messing zu nähern. Es gibt keinen einzelnen für alle Werkstücke gültigen Wert, weil die Schichtdicke mit dem galvanischen Lieferanten und der Geometrie variiert; deshalb findet man den richtigen Parameter am realen Muster, nicht auf dem Datenblatt.
Pulsenergie Schichtintegrität wenig Energie hält Barriere intaktDie Logik ist die einer Schwelle: Unterhalb eines bestimmten Energieniveaus erhält man einen Kontrast durch Oberflächenveränderung, ohne Abtrag der Beschichtung; darüber beginnt man, Material abzutragen, und die Barriere wird dünner, bis sie nachgibt. Die gesamte Feinabstimmung besteht darin, stabil unterhalb dieser Schwelle zu bleiben, mit einem Sicherheitsspielraum, der die Toleranzen des galvanischen Bades berücksichtigt.
Ablösung und Lochfraß: wenn die Energie zu hoch ist
Ein Energieüberschuss führt nicht nur zum Abtrag der Beschichtung. Der lokale Wärmeeintrag kann Mikrorisse im Chrom erzeugen, das zwar hart, aber spröde ist, und die Ablösung der Schicht an den Rändern des Zeichens begünstigen, in Form von Aufwölbungen oder Abblätterungen, die sich mit der Zeit ausweiten. Von dort findet die Korrosion ihren bevorzugten Weg: zuerst der Lochfraß in den freigelegten Mikrokratern, dann das Vordringen unter die angrenzende Beschichtung, wo das Messing reagiert und auf den darüberliegenden Film drückt.
Es ist ein besonders trügerischer Defekt, weil das Werkstück bei der Abnahme perfekt erscheint: Die Kennzeichnung ist lesbar, die Oberfläche ist glänzend, niemand sieht etwas. Das Problem tritt erst nach Aussetzung in der feuchten Umgebung eines Badezimmers zutage, und das ist der Grund, warum die Bewertung einer Kennzeichnung auf Armaturen nicht beim unmittelbaren Erscheinungsbild stehen bleiben darf.
Lösungen mit niedriger Energie: klarer Kontrast auf glänzendem Untergrund
Die technische Antwort besteht darin, im Regime niedriger Energie zu arbeiten, mit kurzen Impulsen hoher Frequenz, die die Wirkung auf viele leichte Mikrointeraktionen verteilen statt auf einen einzigen tiefen Abtrag. Auf diesen Beschichtungen bietet die MOPA-Faserquelle die notwendige Feinsteuerung, ebenso wie die Regime im Pikosekundenbereich, bei denen der thermische Einfluss auf die Beschichtung vernachlässigbar ist. Das Ziel ist nicht, zu gravieren: Es geht darum, die oberflächliche Mikrostruktur kontrolliert zu verändern, um Kontrast zu schaffen, ohne die Barriere zu öffnen. Wer Armaturen bearbeitet, findet eine Vertiefung zum Thema in der MOPA-Technologie in der Armaturenherstellung.
Es gibt auch einen ästhetischen Vorteil, der mit dieser Wahl übereinstimmt. Auf einem spiegelnden Chrom hebt sich ein helles, satiniertes Zeichen, das durch Mikrotexturierung der Oberfläche entsteht, besser ab als der Versuch eines dunklen Zeichens, das auf der Reflexion je nach Betrachtungswinkel dazu neigen würde zu verschwinden. Die helle Kennzeichnung auf glänzendem Untergrund ist zugleich die lesbarste und die am wenigsten invasive, weil sie auf die äußersten Schichten der Beschichtung beschränkt bleibt.
Die Beständigkeit mit dem Salzsprühtest prüfen, bevor industrialisiert wird
Kein Parameter darf in die Produktion gehen, weil er «in Ordnung erscheint». Die Beständigkeit der markierten Beschichtung weist man mit beschleunigten Korrosionstests an Mustern nach, die mit denselben Serienparametern markiert wurden. Der neutrale Salzsprühtest nach ISO 9227 ist die allgemeine Referenz, aber für dekorative Chrom-Nickel-Beschichtungen ist der strengere und relevantere Test der CASS (kupferbeschleunigter essigsaurer Salzsprühtest, ASTM B368), der genau zur Bewertung des Schutzes dieser Schichten konzipiert wurde.
In der Praxis bereitet man Coupons und repräsentative Werkstücke vor, markiert sie mit dem Kandidatenzyklus, setzt sie dem Test aus und bewertet den markierten Bereich: Vorhandensein von Lochfraß, Aufwölbungen der Beschichtung, Wanderung der Korrosion von den Rändern des Zeichens. Nur ein Zyklus, der diese Prüfung an den Mustern besteht, kann als bereit für die Industrialisierung gelten. Es ist der Moment, in dem die Feinabstimmung im Labor aufhört, eine Meinung zu sein, und zu einem wiederholbaren Datum wird, das als Produktionsparameter festgelegt werden kann.
Für wen es gedacht ist (und für wen nicht)
Dieser Ansatz ist für alle gedacht, die Armaturen und Komponenten aus verchromtem oder vernickeltem Messing stromabwärts der Galvanik kennzeichnen, Kontrast und Lesbarkeit auf glänzenden Oberflächen gewährleisten müssen und es sich zugleich nicht leisten können, dass die Kennzeichnung zu einem Korrosionspunkt wird. Es ist die typische Situation derer, die Marke, Seriennummern und Rückverfolgbarkeitscodes auf Werkstücke aufbringen, die jahrelang in feuchter Umgebung Bestand haben sollen.
Es ist hingegen nicht der zwingende Weg für alle, die volle Freiheit haben, das Rohteil vor der Beschichtung zu kennzeichnen, und keine Anforderungen an eine späte Serialisierung haben: In diesem Fall bleibt das vorgelagerte Kennzeichnen und das Versiegeln des Zeichens unter der Schicht die einfachste Option auf der Korrosionsseite. Und es ist nicht nötig, wo die Beschichtung keine kritische Schutzfunktion hat. In allen anderen Fällen lautet die praktische Regel nur eine: den Parameter mit niedriger Energie am realen Muster festlegen und ihn mit dem Salzsprühtest validieren, bevor die Produktion eröffnet wird.

Applications Manager | LASIT
Als Applications Manager bei LASIT seit über 20 Jahren verantwortet Mario Palmieri die Leitung und Entwicklung des firmeneigenen Laserlabors. Er führt Mustertests für Kunden durch und unterstützt die Bereiche Automotive, Medizin, Luft- und Raumfahrt sowie Elektronik bei der Auswahl der optimalen Lasermarkierungslösung.