
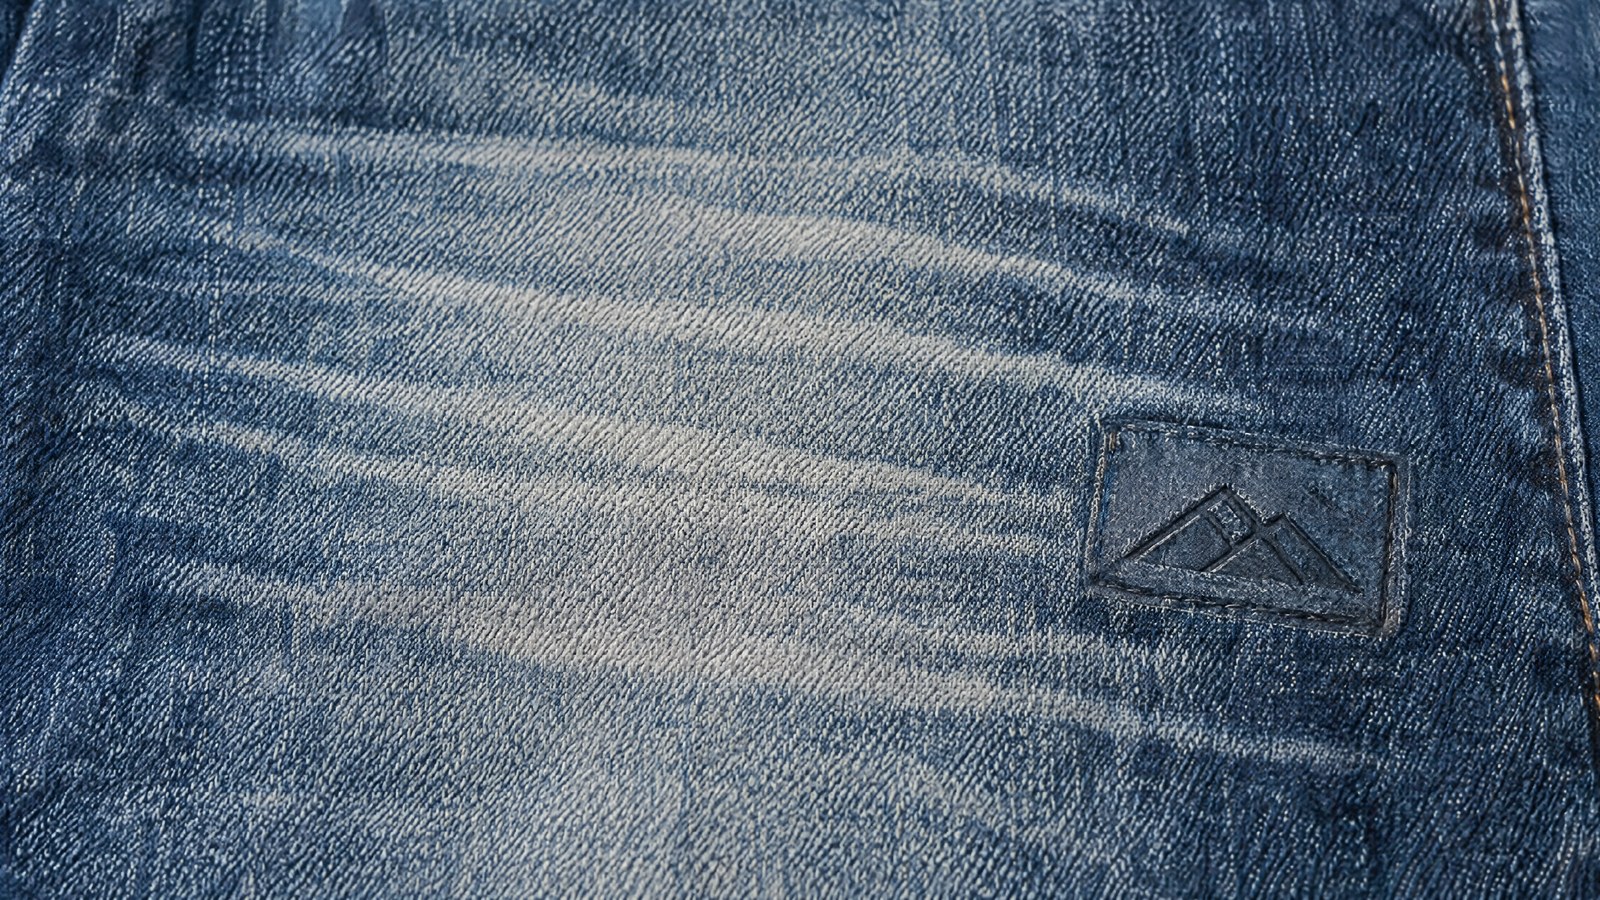
Wer im Textil- und Lederwarenbereich für das Finishing verantwortlich ist, kennt das Gewicht der Wäscherei-Abteilung: Die Aufhellung von Denim läuft über Permanganat-, Hypochlorit- und Bimsstein-Bäder, über manuelles Sandstrahlen und über Spülzyklen, die Wasser verbrauchen und aufzubereitende Abwässer erzeugen. Beim Leder entstehen Zeichnung und lokale Farbe oft durch Beizen, Heißprägen und chemische Behandlungen. Das sind wirksame Verfahren, aber sie sind variabel, langsam im Umrüsten und ökologisch aufwendig.
Der Laser setzt genau an diesem Punkt an. Er ist nicht die Alternative zu einem auf den Stoff aufgebrachten Druck: Er ist die Alternative zum chemisch-wässrigen Prozess, der das Material aufhellt, graviert und formt. Der Strahl wirkt direkt auf die Oberfläche — er baut den Farbstoff ab, ablatiert die äußerste Schicht, schneidet die Kontur — und nutzt dabei optische Energie anstelle von Wasser und Reagenzien.
Für eine Produktions- oder Qualitätsleitung bedeutet das drei Dinge zugleich: ein Ergebnis, das sich Charge für Charge identisch wiederholt, einen Zyklus, der durch Wechseln einer Datei statt eines Bades umgerüstet wird, und einen Trockenprozess, der Abwässer und Verschnitt beseitigt. Es lohnt sich zu betrachten, wo das wirklich funktioniert — und wo nicht.
Der Laser ersetzt das chemische Bad, nicht den Druck
Die Unterscheidung ist wesentlich. Ein Druck lagert Pigment auf dem Stoff ab; der Laser fügt nichts hinzu, er verändert das Material, das bereits vorhanden ist. Beim Denim trägt er den oberflächlichen Farbstoff ab und legt die hellere darunterliegende Baumwolle frei; beim Leder entfernt er durch Ablation eine dünne Schicht der Appretur oder des Narbens; beim Acetat schmilzt und trennt er die Kante entlang einer sauberen Kontur. Es ist dasselbe Prinzip, mit unterschiedlichen Energien angewendet: Anders als beim Ersatz eines Tintenstrahldrucks wird hier kein Zeichen aufgetragen, sondern die Oberfläche umgewandelt.
| Prozessaspekt | Chemisch-wässriger Prozess | Laserprozess |
|---|---|---|
| Wasserverbrauch | Hoch, durch Bäder und Spülungen | Keiner |
| Chemische Mittel | Oxidationsmittel und Beizmittel | Keine Reagenzien |
| Materialverschnitt | Spezielle Stanzformen und Zuschnitte | Layout aus Datei, optimierter Zuschnitt |
| Wiederholbarkeit des Farbtons | Abhängig von Konzentration und Badzeit | Durch digitale Parameter definiert |
| Umgang mit Rückständen | Aufzubereitende Flüssigabwässer | Absaugung und Filterung der Luft |
Der unmittelbarste praktische Vorteil ist, dass die gesamte Zeichnung in einer Vektordatei lebt. Effekt, Position oder Intensität zu ändern erfordert kein neues Bad und keine neue Stanzform: Man passt den Pfad an und startet den Zyklus erneut, mit gespeicherten und reproduzierbaren Parametern.
Denim-Aufhellung ohne Wasser und ohne Oxidationsmittel
Der Denim verdankt seine Farbe dem Indigo, einem Farbstoff, der sich auf dem äußeren Teil der Baumwollfaser festsetzt und deren Kern hell belässt. Genau diese Struktur macht ihn ideal für den Laser: Eine CO₂-Quelle mit 10,6 µm, die von Naturfasern gut absorbiert wird, baut den Indigo an der Oberfläche ab und lässt den helleren darunterliegenden Ton hervortreten, ohne das Gewebe anzugreifen.
Durch Regelung der Strahlenergie erhält man eine abgestufte Aufhellung: von Whiskers und lokalen Abriebeffekten bis hin zu großflächigen Zeichnungen und Mustern, alles in einem einzigen Trockendurchgang. Der Grad der Aufhellung ist eine direkte Funktion der aufgebrachten Energie und damit stufenlos steuerbar.
Strahlenergie Aufhellungsgrad Ton über Parameter, nicht übers Bad.Gegenüber dem herkömmlichen Zyklus entfallen Permanganat, Hypochlorit und Bimsstein und mit ihnen die Bäder und Spülungen: Es ist ein Finishing ohne Wasser, im Einklang mit den Zielen der Prozessnachhaltigkeit, die sich die Modebranche setzt.
Gravur auf Leder und Spaltleder: ein kontrolliertes Zeichen
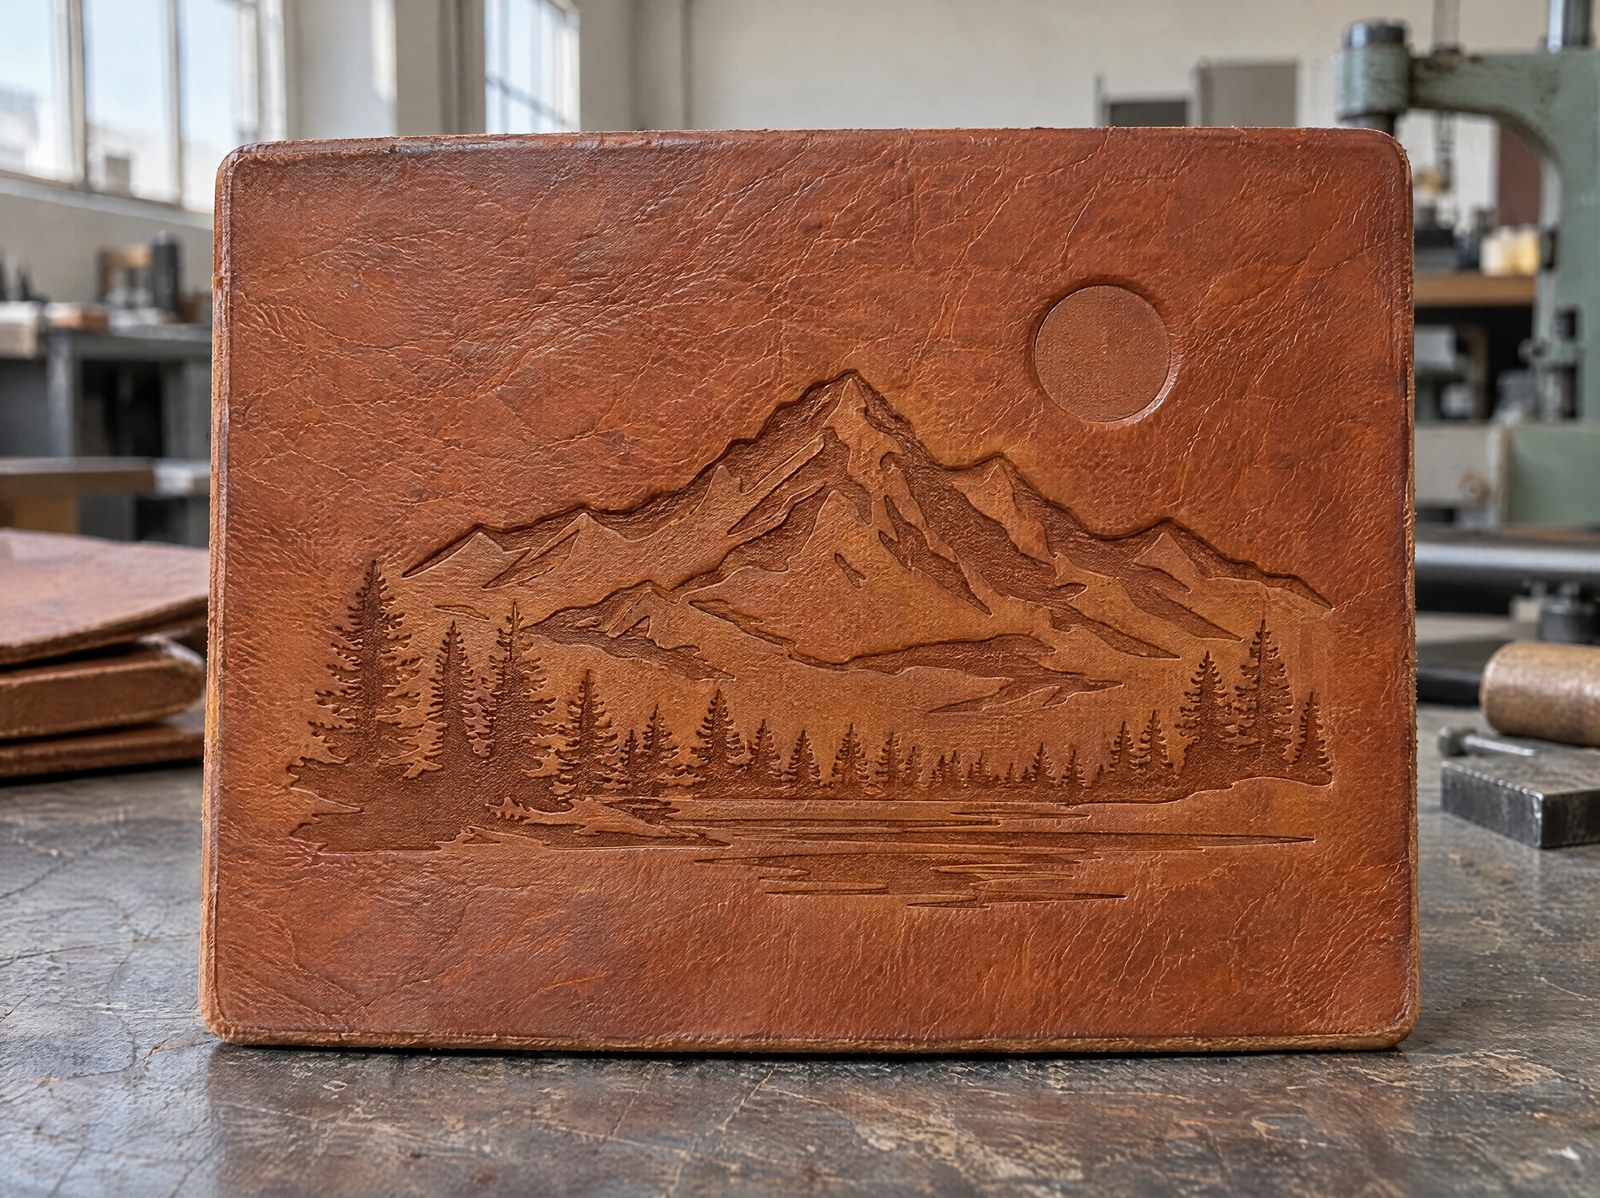
Beim Leder arbeitet der Laser durch Ablation: Er entfernt gezielt die oberflächlichste Schicht und erzeugt einen Kontrast, der vom Material und von den Parametern abhängt, nicht von einer Tinte. Auf Vollnarbenleder, auf Spaltleder und auf veredelten Ledern erhält man Logos, Monogramme, Texturen und Dekore mit gleichbleibender Tiefe und Schärfe.
Das Ergebnis erfordert weder Beizen noch Heißprägen mit speziellen Klischees. Die Zeichnung ist digital und damit Stück für Stück personalisierbar — nützlich für Capsules, Nummerierungen und Individualisierungen — bei gleichbleibendem Zeichen über die gesamte Serie.
Schneiden, Perforieren und Bearbeiten von Acetat
Derselbe Strahl, der aufhellt und graviert, kann schneiden und perforieren. Auf technischen Geweben und Synthetikstoffen erzeugt der Laserschnitt eine saubere und, bei thermoplastischen Materialien, versiegelte Kante, die ein Ausfransen ohne zusätzliche Nachbearbeitung begrenzt. Perforationsmuster, die mit einer mechanischen Stanzform oft undurchführbar sind, werden zu einfachen Vektorpfaden.
Celluloseacetat, das bei Accessoires und in der Brillenbranche verbreitet ist, eignet sich gut für kontrolliertes Schneiden und Gravieren: Der Strahl bearbeitet Kontur und Details mit sauberen Kanten. Da das Layout digital ist, bedeutet ein Modellwechsel, eine andere Datei zu laden, ohne neue Stanzformen zu rüsten und mit einer Verschachtelung, die den Materialverschnitt reduziert.
Rauch, Gerüche und dedizierte Absaugung
Organische Materialien wie Baumwolle, Leder und Acetat trocken zu bearbeiten erzeugt Rauch und Gerüche: Das ist der Punkt, dem in einer Laser-Finishing-Anlage die größte Aufmerksamkeit zu widmen ist. Es ist kein zu vernachlässigendes Detail, sondern eine Projektanforderung. Eine stabile Bearbeitung erfordert Absauganlagen und Filterung, die auf das Material und das Produktionsvolumen ausgelegt sind, die Rückstände an der Bearbeitungsstelle erfassen und die Optik sauber halten.
Der Vorteil ist, dass hier von Luftmanagement die Rede ist, nicht von Flüssigabwässern: Die Rückstände werden lokal erfasst und gefiltert. Es ist ein Aspekt, der eine spezifische Vertiefung zu den Absauganlagen bei Lasermarkierern verdient, denn davon hängen sowohl die Qualität des Ergebnisses als auch die Bedingungen in der Abteilung ab.
Wiederholbarkeit des Farbtons, Charge für Charge
Die historische Schwäche der Nassverfahren ist die Variabilität: Das Ergebnis eines Bades hängt von Konzentration, Temperatur und Eintauchzeit ab, und zwei zeitlich versetzt behandelte Chargen sind selten identisch. Der Laser kehrt diese Logik um. Farbton, Tiefe und Zeichnung werden durch numerische Parameter definiert, die im Bearbeitungsprogramm gespeichert sind, und sind damit unabhängig vom Bediener und von der Alterung eines Bades.
Bei breiten Produktfamilien bedeutet das ästhetische Konsistenz zwischen Kleidungsstücken, zwischen Größen und zwischen Nachbestellungen Monate später — ein Aspekt, der in der Mode ebenso schwer wiegt wie die Qualität des einzelnen Stücks. Die visuelle Prüfung bleibt Teil des Zyklus, geht aber von einer stabilen und dokumentierten Basis aus.
Für wen es gedacht ist (und für wen nicht)
Das Laser-Finishing gibt sein Bestes dort, wo das Material homogen und vorhersehbar ist: Denim, veredelte und beschichtete Leder, technische Synthetikstoffe, Acetat. In diesen Fällen lässt sich der Farbton kontrollieren und wiederholen, der Zyklus ist trocken und der Modellwechsel erfolgt sofort.
Mit Vorsicht anzugehen ist er dagegen bei sehr naturbelassenen und ungleichmäßigen Ledern — pflanzlich gegerbte Leder, Anilin-Vollnarbenleder mit Äderungen und variabler Aufnahmefähigkeit: Hier kann dieselbe Energie von Zone zu Zone unterschiedliche Töne ergeben, und die Farbkonstanz ist nicht garantiert. Auf diesen Materialien bleibt der Laser für Gravuren und Dekore nützlich, aber das Versprechen eines gleichmäßigen Farbtons sollte zuvor an echten Mustern überprüft werden.
Zusammengefasst: Wenn Ihr Finishing heute von chemischen Bädern, Wasser und Sandstrahlen abhängt und Sie ein wiederholbares und trockenes Ergebnis auf Denim, veredeltem Leder oder Acetat benötigen, bearbeitet der Laser genau diese Schritte. Wenn Sie naturbelassene und lebendige Leder verarbeiten, sollte er vor der Industrialisierung in der Praxis erprobt werden — und genau das lässt sich mit einem Test an Mustern feststellen.

Public Relations Manager | LASIT
Public Relations Manager bei LASIT seit 2019, Claudia Neri ist verantwortlich für die Leitung der Marketing- und Kommunikationsabteilung. Sie entwickelt die Unternehmenskommunikationsstrategie und koordiniert die Aktivitäten in den Bereichen Public Relations, Markenförderung und institutionelle Kommunikation für den italienischen und internationalen Markt.


